उत्पाद
- कोर अनुकूलन सेवा
- स्वास्थ्य देखभाल
- इलेक्ट्रॉनिक उपकरण और उपकरण
- मातृ एवं शिशु आपूर्ति साँचे
- मनोरंजक खेल
- गृह सज्जा कला
- ऑटो उपकरण
- परिवहन एवं भण्डारण
- प्रकाश जुड़नार
- निर्माण उपकरण
- पैकेजिंग उत्पाद
- शैक्षिक एवं प्रयोगशालाएँ
- वस्त्र सामान सहायक उपकरण
- देखभाल और सफ़ाई उत्पाद
- कृषि एवं वानिकी
- मैकेनिकल उपकरण
- पालतु जानवरों का सामान
- बरतन
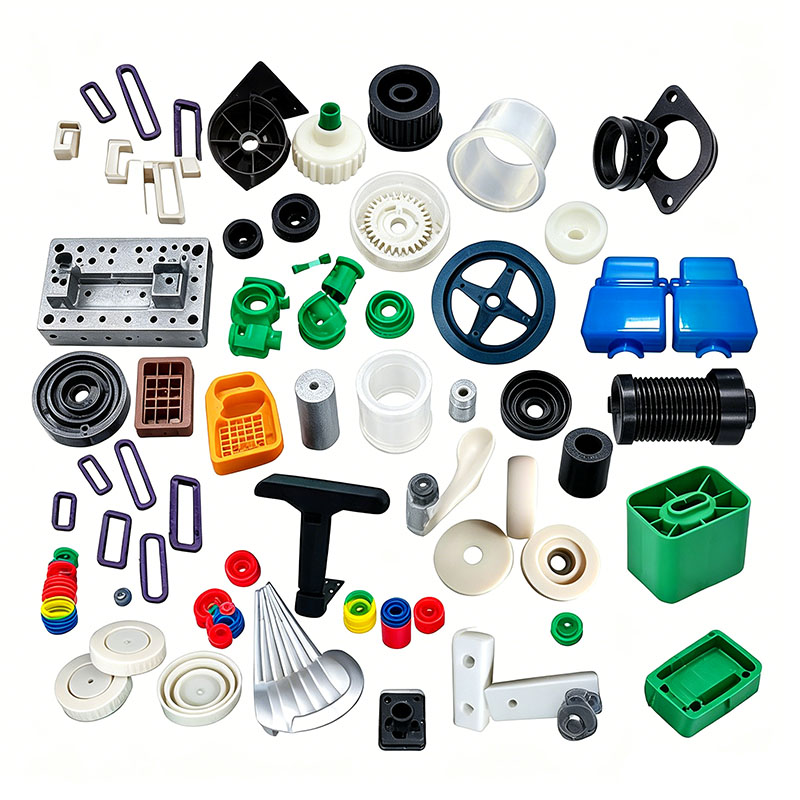
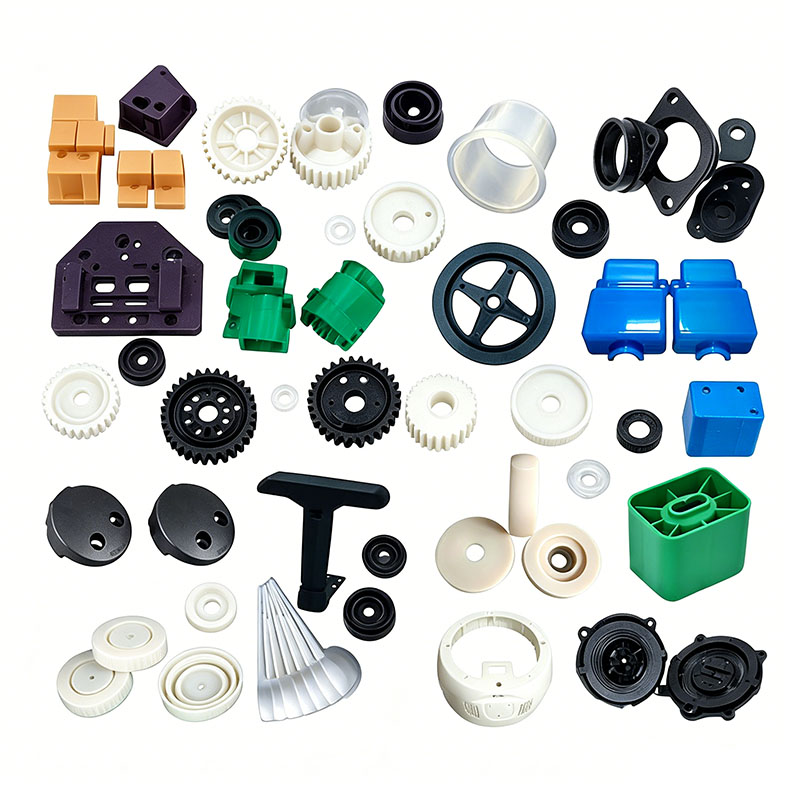
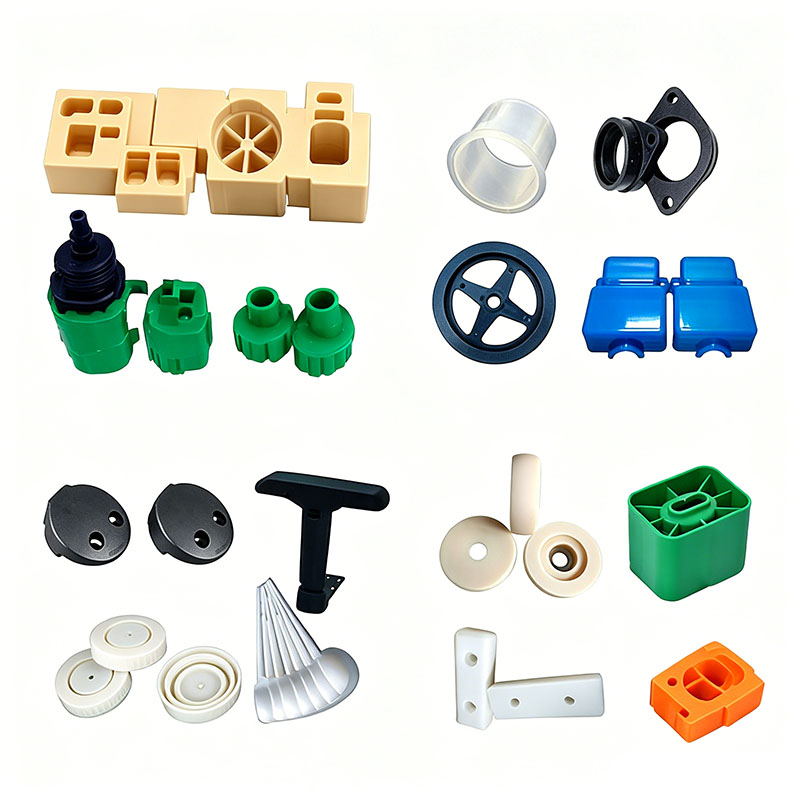
प्लास्टिक पंखे के पुर्जों की ढलाई
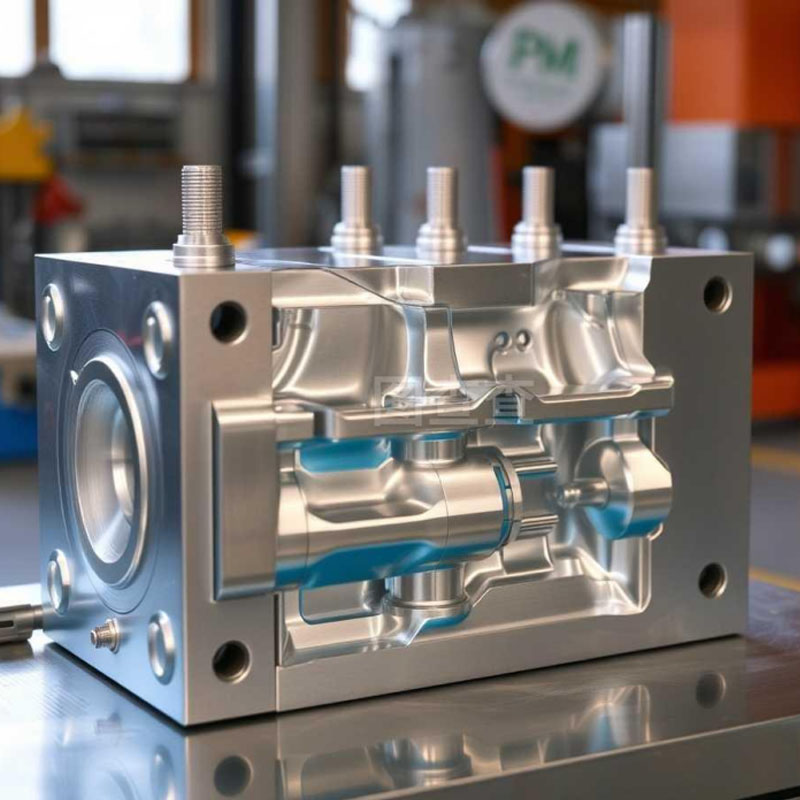
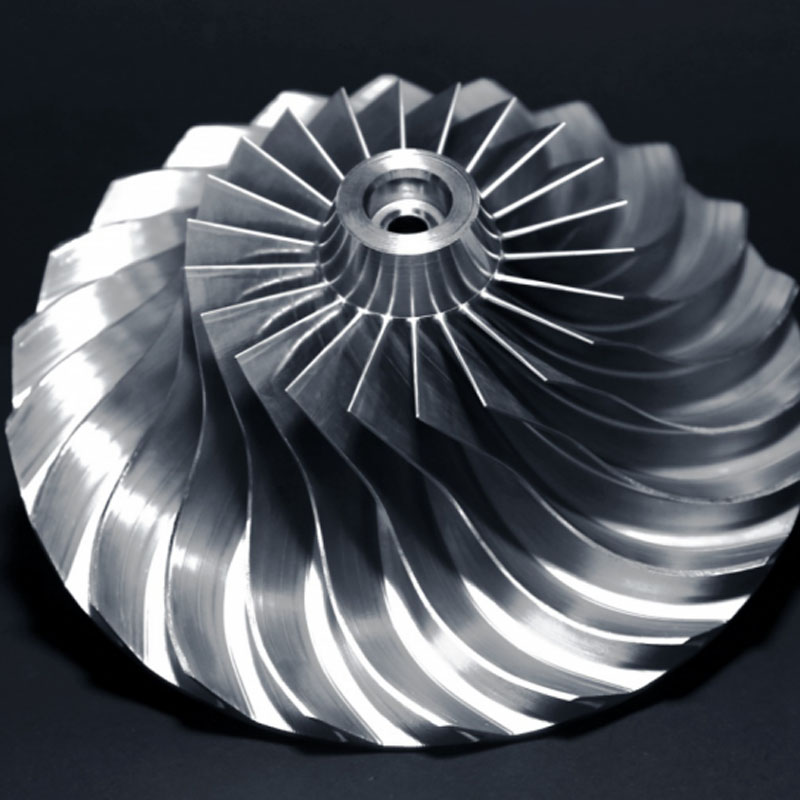
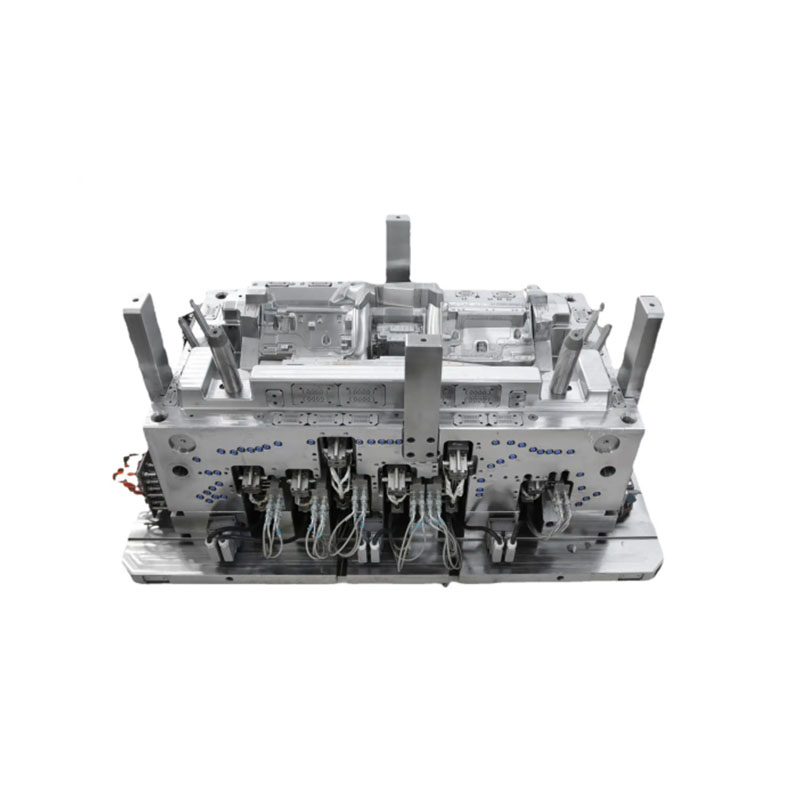
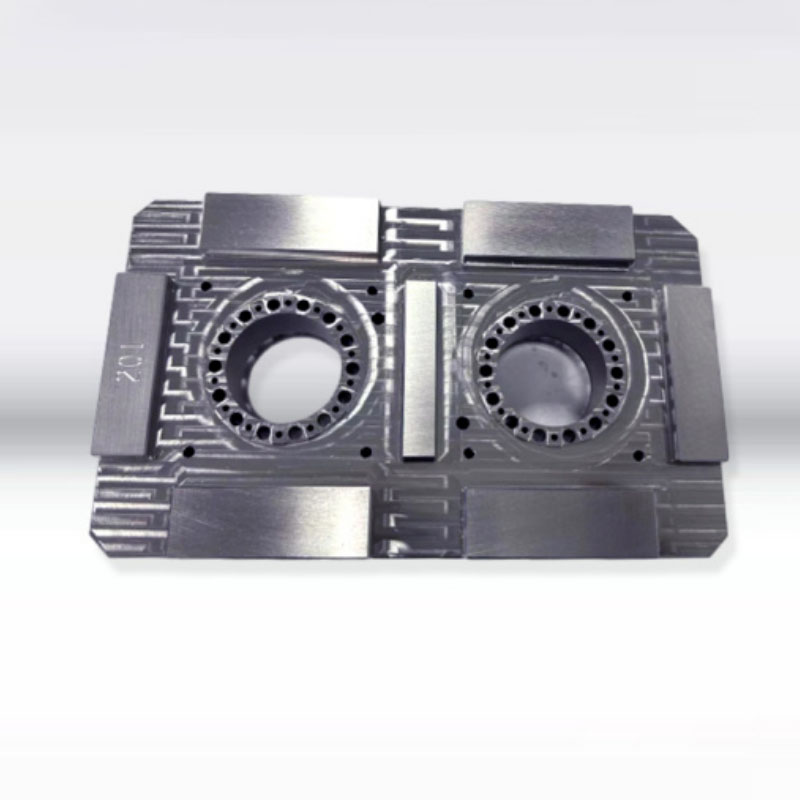
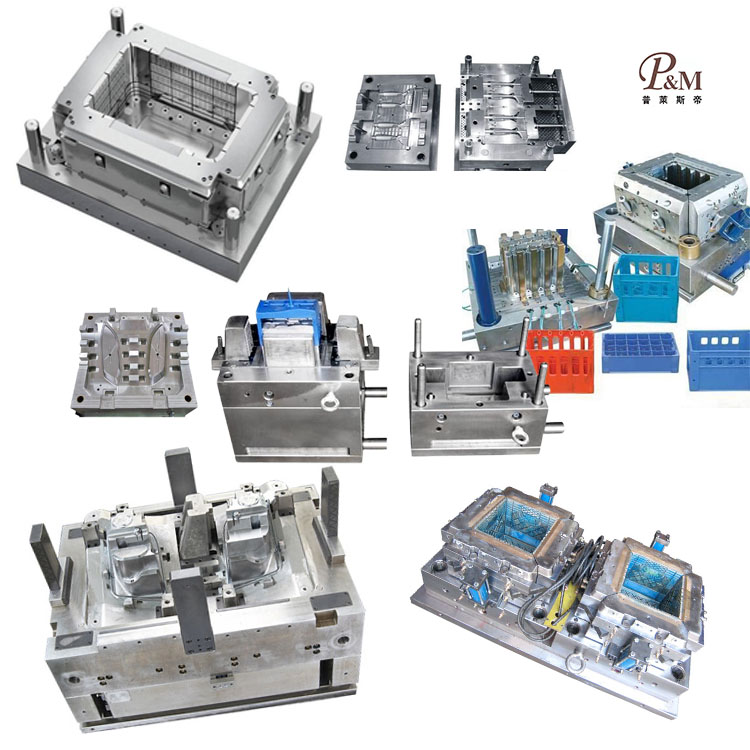
Ningbo (P&M) प्लास्टिक मेटल प्रोडक्ट्स कंपनी लिमिटेड के पास 17 साल की मोल्ड निर्माण तकनीक है और वह प्लास्टिक फैन पार्ट्स मोल्डिंग को अनुकूलित कर सकता है। हम पेशेवर अनुकूलित प्लास्टिक फैन पार्ट्स मोल्डिंग सेवाएं प्रदान करते हैं, और हम एक पेशेवर प्लास्टिक फैन पार्ट्स मोल्डिंग निर्माता हैं। उत्पाद के कच्चे माल और मोल्ड सामग्री के चयन में हमारे पास पर्याप्त अनुभव है। प्लास्टिक फैन पार्ट्स मोल्डिंग को अनुकूलित करने की प्रक्रिया में, हमारा कारखाना वन-स्टॉप सेवा प्रदान कर सकता है। हमारे पास प्लास्टिक फैन पार्ट्स मोल्डिंग से संबंधित डिजाइन और उत्पादन क्षमताएं हैं, जैसे: सीएडी डिजाइन, मोल्ड निर्माण, इंजेक्शन मोल्डिंग, प्लास्टिक उत्पाद उत्पादन, असेंबली और अन्य प्रौद्योगिकियां।
जांच भेजें
उत्पाद वर्णन
इसके अलावा, हमारी कंपनी ने कच्चे माल की आपूर्ति और मुद्रण गुणवत्ता सुनिश्चित करने के लिए प्लास्टिक कच्चे माल के आपूर्तिकर्ताओं, मुद्रण निर्माताओं आदि के साथ सहकारी संबंध स्थापित किए हैं। अपने समृद्ध अनुभव और उत्तम आपूर्ति श्रृंखला के माध्यम से, हमारी कंपनी ग्राहकों को उनकी विशिष्ट आवश्यकताओं को पूरा करने के लिए उच्च गुणवत्ता वाले अनुकूलित प्लास्टिक फैन पार्ट्स मोल्डिंग उत्पाद प्रदान कर सकती है। साथ ही, हमारे पास 10 वर्षों का पेशेवर विदेश व्यापार सेवा अनुभव है, हम विदेशी व्यापार प्रक्रिया को समझते हैं और अपने ग्राहकों को बेहतर सेवा प्रदान करते हैं। प्लास्टिक फैन पार्ट्स मोल्डिंग उत्पादों के लिए, हम संबंधित प्लास्टिक पार्ट्स बना सकते हैं, जो मुख्य रूप से इंजेक्शन मोल्ड के माध्यम से किया जाता है।
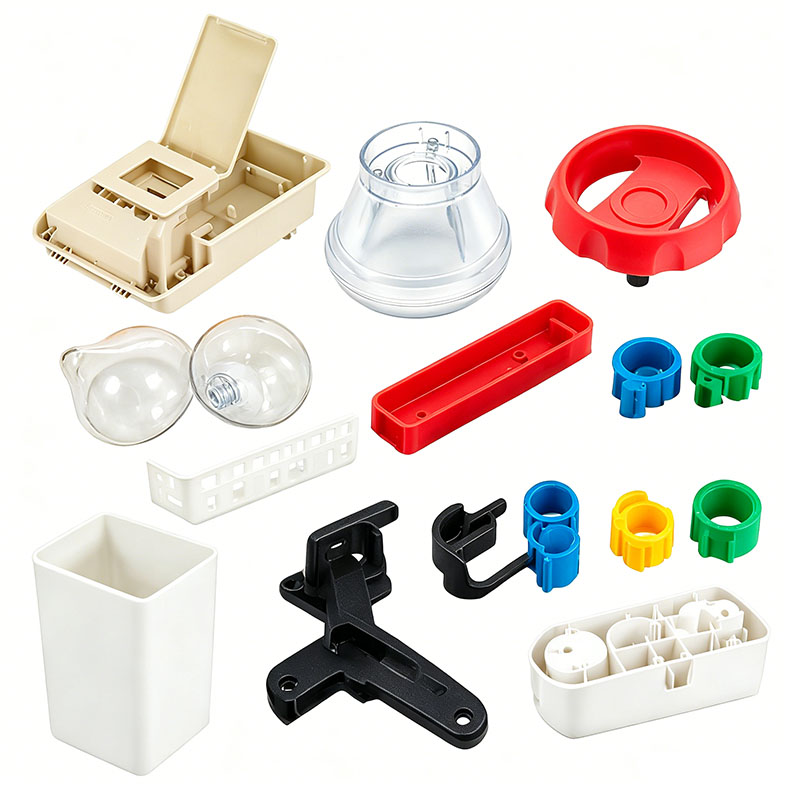
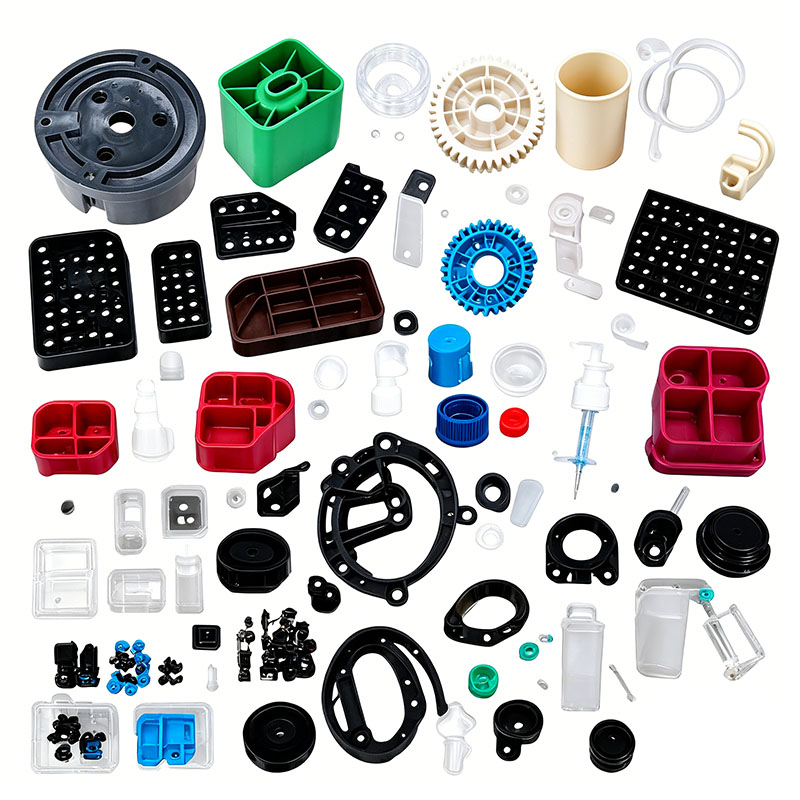
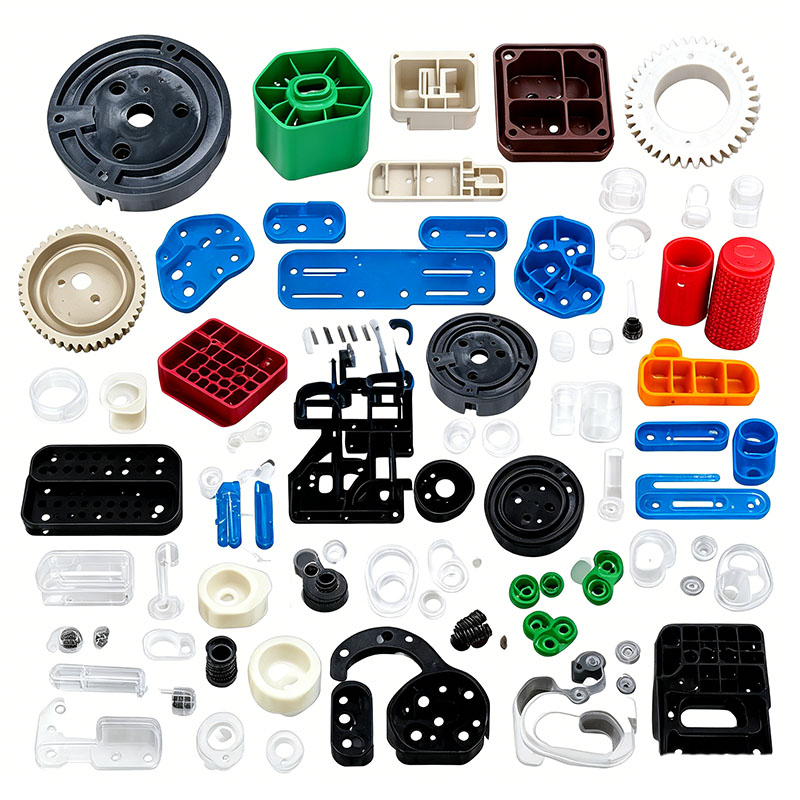
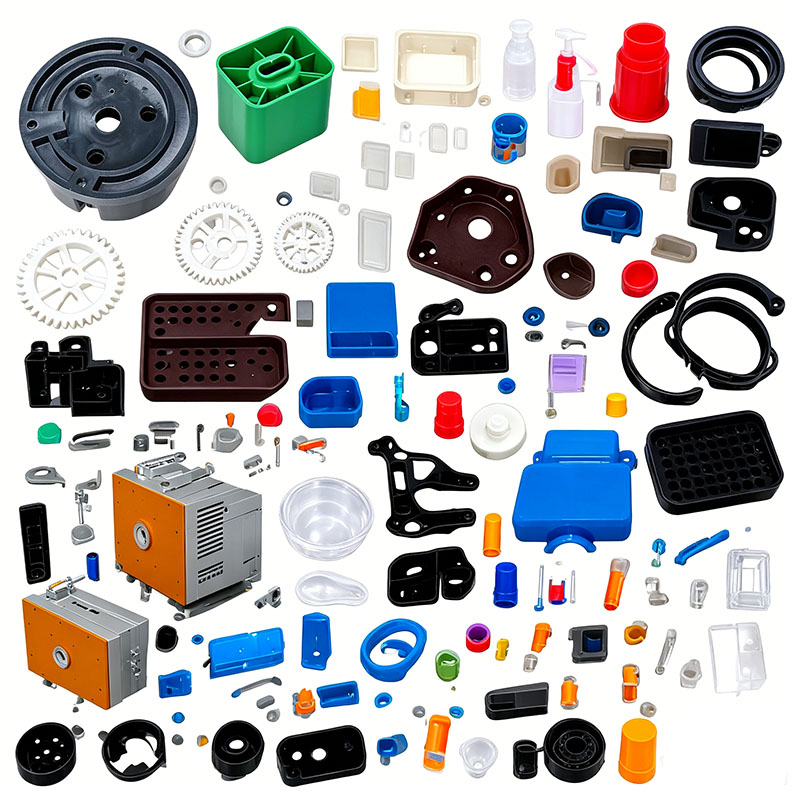
ऑटोमोटिव प्लास्टिक के हिस्से पांच प्रमुख श्रेणियों में आते हैं: बाहरी बॉडी पैनल, आंतरिक घटक, चेसिस संरचनात्मक हिस्से, गर्मी प्रतिरोधी इंजन-क्षेत्र घटक, और लौ-मंदक इलेक्ट्रॉनिक घटक। उदाहरणों में बंपर, फेंडर, डैशबोर्ड, डोर पैनल, पैसेंजर-साइड स्टोरेज कम्पार्टमेंट, ग्रिल्स, मडगार्ड, रेडिएटर सपोर्ट, इंजन अंडर-शील्ड, वायरिंग हार्नेस कनेक्टर और लैंप हाउसिंग शामिल हैं। अपने पूरे सेवा जीवन के दौरान, ये हिस्से बाहरी यूवी जोखिम, तापमान चक्रण, स्टोन चिप प्रभाव, इंजन तेल और एंटीफ्ीज़ से जंग, और निरंतर ड्राइविंग कंपन के अधीन होते हैं। संरचनात्मक घटकों को भी दुर्घटना सुरक्षा मानकों को पूरा करना होगा। अनिवार्य राष्ट्रीय मानक कम तापमान की कठोरता, आयामी स्थिरता, मौसम प्रतिरोध, लौ मंदता, कम गंध और कम वीओसी उत्सर्जन के लिए आवश्यकताओं को निर्धारित करते हैं। मुख्यधारा के कच्चे माल में संशोधित पीपी, टीपीओ, एबीएस/पीसी, एएसए, पीए6+30जीएफ, पीओएम और ज्वाला-मंदक पीसी शामिल हैं। मोल्डिंग प्रक्रियाएं पांच प्रमुख प्रदर्शन संकेतकों पर ध्यान केंद्रित करती हैं: मौसम/दरार प्रतिरोध, कम आंतरिक तनाव, कम गंध/वीओसी स्तर, समान ग्लास फाइबर फैलाव, और दीर्घकालिक आयामी स्थिरता। मुख्य मोल्डिंग विचारों को कच्चे माल के चयन, मोल्ड डिजाइन, इंजेक्शन मोल्डिंग प्रक्रियाओं, पोस्ट-प्रोसेसिंग और दोष नियंत्रण प्रणालियों में व्यवस्थित रूप से संबोधित किया जाता है।
I. मोल्डिंग के लिए कच्चे माल का चयन और पूर्व-उपचार
कच्चे माल का क्षेत्रीय मिलान
बाहरी बंपर, ग्रिल और मडगार्ड: मौसम प्रतिरोधी संशोधित टीपीओ और एएसए; UV-प्रतिरोधी (गैर-पीला) और -40°C प्रभाव के तहत दरार-प्रतिरोधी।
डैशबोर्ड और दरवाज़ा पैनल (आंतरिक): संशोधित पीपी और एबीएस/पीसी मिश्र धातु; कम गंध और कम वीओसी उत्सर्जन; सॉफ्ट-टच फील रैपिंग और पेंटिंग के लिए उपयुक्त है।
इंजन अंडर-शील्ड, रेडिएटर सपोर्ट और चेसिस क्लिप: PA6 + 30% ग्लास फाइबर; उच्च शक्ति, तेल प्रतिरोध, और उच्च तापमान प्रतिरोध।
पारदर्शी लैंप कवर और उपकरण क्लस्टर कवर: उच्च-चिपचिपापन पीसी; उच्च प्रकाश संचरण और थर्मल शॉक का प्रतिरोध।
ऑटोमोटिव कनेक्टर और इलेक्ट्रॉनिक नियंत्रण इकाई (ईसीयू) आवास: ज्वाला-मंदक पीए और पीसी; V-0 अग्नि सुरक्षा रेटिंग को पूरा करना। कच्चे माल के पुन: उपयोग पर सख्त मानक लागू होते हैं: बाहरी कॉस्मेटिक भागों में रीग्राइंड सामग्री ≤8% तक सीमित है; चेसिस घटकों, लोड-असर इंजन भागों और लौ-मंदक इलेक्ट्रॉनिक घटकों के लिए पुनर्नवीनीकरण सामग्री का उपयोग निषिद्ध है, क्योंकि यह प्रभाव शक्ति को काफी कम कर देता है और लौ-मंदक गुणों से समझौता करता है; आंतरिक भागों को वाष्पशील कार्बनिक यौगिकों (वीओसी) को सख्ती से नियंत्रित करने के लिए कम गंध वाले मास्टरबैच और गैर-माइग्रेटिंग, पर्यावरण-अनुकूल एडिटिव्स का उपयोग करना चाहिए। फाइबर को टूटने से बचाने के लिए ग्लास फाइबर कच्चे माल को अलग से मिलाया जाता है, जो अन्यथा उत्पाद की कठोरता को कम कर देगा।
मिश्रण नियंत्रण विशिष्टताएँ
एक सीलबंद, कम गति वाले मिक्सर का उपयोग किया जाता है, जो 8-12 मिनट की अवधि के लिए 260-300 आरपीएम पर काम करता है। पाउडर के एकत्रीकरण और फाइबर के टूटने को रोकने के लिए भरी हुई और ग्लास-फाइबर-संशोधित सामग्रियों के लिए विस्तारित अवधि में उच्च गति मिश्रण निषिद्ध है; धूल के सोखने को कम करने और उत्पाद की गंध को कम करने के लिए आंतरिक भागों के लिए मिश्रण प्रक्रिया पूरी तरह से बंद है। विभिन्न प्रकार और ज्वाला-मंदक/गैर-लौ-मंदक ग्रेड की सामग्री को अलग-अलग क्षेत्रों में संग्रहित किया जाता है; मिश्रण के दौरान क्रॉस-संदूषण सख्त वर्जित है।
सख्त सुखाने और निरार्द्रीकरण मानक
PC, PA6, और ABS/PC अत्यधिक हीड्रोस्कोपिक हैं; यहां तक कि नमी की थोड़ी मात्रा भी चांदी की धारियां और आंतरिक रिक्तियां पैदा कर सकती है, जिससे कम तापमान के प्रभाव में दरारें पड़ सकती हैं।
एएसए और एबीएस/पीसी: 4-6 घंटे के लिए 85 डिग्री सेल्सियस पर गर्म हवा में सुखाना; नमी की मात्रा ≤0.04%;
PA6+30GF: लगातार 110°C पर 4 घंटे से अधिक समय तक डीह्यूमिडिफाइंग ड्रायर; यदि मशीन 30 मिनट से अधिक समय तक निष्क्रिय रहती है तो सामग्री को दोबारा सुखाया जाना चाहिए;
पीसी लैंप कवर: 6 घंटे के लिए 120 डिग्री सेल्सियस पर निरार्द्रीकरण सुखाने;
संशोधित टीपीओ और पीपी में जल अवशोषण बेहद कम है; केवल बरसात के मौसम में सतह की नमी हटाने के लिए 60°C पर 1 घंटे तक सुखाने की आवश्यकता होती है। सुखाने के बाद, कार्यशाला की नमी या तेल से द्वितीयक संदूषण को रोकने के लिए कच्चे माल को एक केंद्रीकृत, सीलबंद फीडिंग सिस्टम के माध्यम से पहुंचाया जाता है।
द्वितीय. ऑटोमोटिव-विशिष्ट मोल्ड डिज़ाइन और मशीन सेटअप के लिए मुख्य बिंदु
ऑटोमोटिव प्लास्टिक के हिस्से बड़े क्षेत्र, पतली दीवार वाले बाहरी बॉडी पैनल और उच्च शक्ति वाले ग्लास-फाइबर संरचनात्मक घटकों से लेकर सटीक आंतरिक भागों तक होते हैं; मोल्ड डिज़ाइन संतुलित शीतलन, पर्याप्त वेंटिंग, घिसाव और संक्षारण प्रतिरोध और कम तनाव वाले रनर सिस्टम पर केंद्रित है। **मोल्ड स्टील चयन**
बाहरी एएसए और एबीएस/पीसी घटकों के लिए, गुहाओं के लिए एस136 मिरर-फिनिश, संक्षारण प्रतिरोधी स्टील का चयन किया जाता है; यह पॉलिशिंग के बाद गड्ढे-मुक्त सतह और मौसम और संक्षारण के लिए दीर्घकालिक प्रतिरोध सुनिश्चित करता है। ग्लास-फाइबर चेसिस घटकों के लिए मोल्ड में कठोर ग्लास फाइबर की निरंतर क्षरण कार्रवाई का सामना करने के लिए समग्र नाइट्राइडिंग के साथ इलाज किए गए गुहाओं की सुविधा होती है, जिससे मोल्ड जीवन का विस्तार होता है। 718H पूर्व-कठोर स्टील का उपयोग आंतरिक घटकों के लिए किया जाता है, जबकि STAVAX संक्षारण प्रतिरोधी दर्पण स्टील का उपयोग छोटे, सटीक कनेक्टर भागों के लिए किया जाता है। सभी उत्पाद कोनों में तनाव सांद्रता को खत्म करने, थर्मल साइक्लिंग या प्रभाव के दौरान टूटने से बचाने के लिए एक समान त्रिज्या होती है।
**संतुलित शीतलन प्रणाली (वारपेज और आयामी बहाव को नियंत्रित करने की कुंजी)**
बंपर और डैशबोर्ड बड़े क्षेत्र, पतली दीवार वाले हिस्से (1.8-2.5 मिमी मोटे) हैं, फिर भी आंतरिक पसलियां और माउंटिंग बॉस 4-6 मिमी की मोटाई तक पहुंच सकते हैं; यह असमानता आसानी से असमान सिकुड़न और असेंबली गैप विचलन की ओर ले जाती है। साँचे रैपअराउंड कंफर्मल कूलिंग चैनलों का उपयोग करते हैं, जिसमें सर्पिल कूलिंग कोर मोटी दीवार वाले बॉस में एम्बेडेड होते हैं; बाएँ और दाएँ पर सममित चैनल लेआउट तापमान अंतर को कम करते हैं। मोल्ड तापमान को ज़ोन द्वारा सटीक रूप से नियंत्रित किया जाता है: एएसए बाहरी हिस्सों के लिए 55-65 डिग्री सेल्सियस; एबीएस/पीसी आंतरिक भागों के लिए 70-80°C; ग्लास-फाइबर/नायलॉन चेसिस भागों के लिए 80-90°C; और संशोधित पीपी आंतरिक भागों के लिए 35-45°C। उच्च मोल्ड तापमान नायलॉन क्रिस्टलीयता को बढ़ाता है, तेल प्रतिरोध और कठोरता को बढ़ाता है, जबकि बाहरी हिस्सों के लिए मध्यम तापमान आंतरिक मोल्डिंग तनाव को कम करता है, जिससे बाहरी वातावरण में दरार के खिलाफ दीर्घकालिक स्थायित्व सुनिश्चित होता है।
**वेंटिंग और संतुलित इजेक्शन का अनुकूलन**
बड़े बॉडी पैनल में लंबे पिघले प्रवाह पथ शामिल होते हैं; निरंतर, बारीक वेंटिंग स्लॉट (0.012–0.015 मिमी गहरे) को वेल्ड लाइनों और कोनों पर शामिल किया गया है, उच्च गति भरने के दौरान तेजी से गैस निकासी की सुविधा के लिए गहरे रिब स्थानों पर अतिरिक्त वेंटिंग इंसर्ट लगाए गए हैं, जिससे जलने और वेल्ड-लाइन की कमजोरी को रोका जा सके। बड़े क्षेत्र के डैशबोर्ड और बंपर एक समान इजेक्शन बल सुनिश्चित करने, तनाव के निशान ("सफेदी") और स्थानीयकृत विरूपण को रोकने के लिए बहु-बिंदु संतुलित इजेक्टर ब्लॉक और पिन के संयोजन का उपयोग करते हैं; बिना झुके डिमोल्डिंग सुनिश्चित करने के लिए पतली ग्रिल और फेंडर सहायक इजेक्शन तंत्र से सुसज्जित हैं। मोल्ड स्थापना और सेटअप मानक
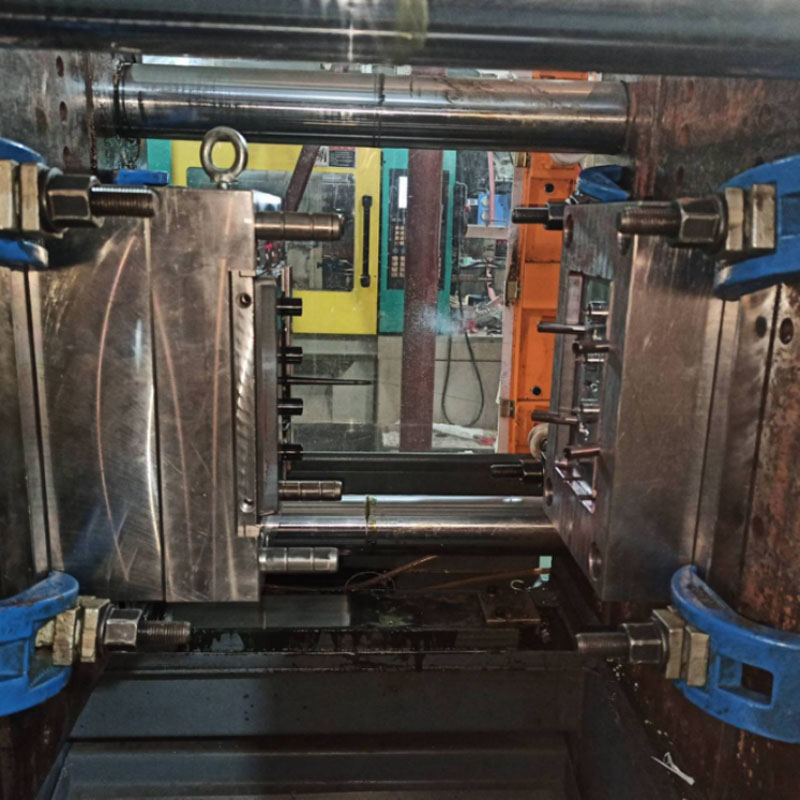
बंपर और उपकरण पैनल के लिए बड़े सांचों को 800T-1600T इंजेक्शन मोल्डिंग मशीनों के साथ जोड़ा जाता है; उच्च दबाव इंजेक्शन बलों का सामना करने और बड़े क्षेत्रों में मोल्ड के खुलने (फ्लैश) को रोकने के लिए क्लैंपिंग प्लेटों को समान रूप से कड़ा किया जाना चाहिए। अबाधित परिसंचरण सुनिश्चित करने के लिए कूलिंग सर्किट पर फ्लो मॉनिटर स्थापित किए जाते हैं; यदि अवशिष्ट स्प्रू या विदेशी वस्तुओं का पता लगाया जाता है, तो उच्च/निम्न-दबाव चरणबद्ध क्लैंपिंग सुरक्षा को स्वचालित मोल्ड खोलने को ट्रिगर करने के लिए कैलिब्रेट किया जाता है, जिससे महंगे बड़े मोल्डों को नुकसान से बचाया जा सके; और असंगत सामग्रियों के अवशेषों को हटाने के लिए ज्वाला-मंदक या ग्लास-फाइबर-प्रबलित भागों का उत्पादन करने से पहले बैरल को अच्छी तरह से साफ किया जाता है।
तृतीय. इंजेक्शन मोल्डिंग प्रक्रिया के लिए मुख्य नियंत्रण बिंदु
समग्र प्रक्रिया रणनीति: कम कतरनी के साथ कोमल भरना, चरणबद्ध होल्डिंग दबाव (दो-चरण), और आंतरिक तनाव को कम करने और कम तापमान प्रभाव प्रतिरोध और मौसमक्षमता को बढ़ाने के लिए पर्याप्त, संतुलित शीतलन।
ज़ोनड बैरल तापमान नियंत्रण
एएसए बाहरी भाग: 180-210°C; नोजल का तापमान 215°C से अधिक नहीं होना चाहिए (अत्यधिक गर्मी यूवी-स्टेबलाइजर के विघटन और उसके बाद पीलेपन का कारण बनती है)।
एबीएस/पीसी आंतरिक भाग: 190-250°C; सख्ती से 260°C से अधिक न हो (उच्च तापमान अस्थिर गैसें छोड़ता है, जिससे आंतरिक गंध का स्तर सीमा से अधिक हो जाता है)।
PA6+30GF चेसिस भाग: 230-260°C; 270°C से ऊपर का तापमान नायलॉन के विघटन और महत्वपूर्ण शक्ति हानि का कारण बनता है।
पारदर्शी पीसी लैंप कवर: 270-300°C; अत्यधिक कम तापमान के परिणामस्वरूप खराब प्रवाह और वेल्ड लाइनें होती हैं।
चरणबद्ध परिवर्तनीय-गति भरने की प्रक्रिया
बंपर और उपकरण पैनल जैसे लंबे प्रवाह वाले हिस्सों के लिए, तीन चरण वाली परिवर्तनीय गति प्रोफ़ाइल का उपयोग किया जाता है: गेट पर कम गति वाली बफरिंग, मुख्य बॉडी के लिए मध्यम से उच्च गति वाली फिलिंग, और आणविक कतरनी के कारण होने वाले आंतरिक तनाव को कम करने के लिए डिस्टल कैविटी में वेल्ड स्थान पर कम गति। ग्लास-फाइबर-प्रबलित चेसिस भागों को "फाइबर फ्लोटिंग" दोषों को कम करने और सतह की एकरूपता सुनिश्चित करने के लिए पूरे चक्र में मध्यम से कम गति पर भरा जाता है। इंजेक्शन दबाव 90-130 बार पर सेट है; अपर्याप्त दबाव के परिणामस्वरूप वाहन की टक्कर के दौरान कमजोर वेल्ड लाइनें टूटने का खतरा होता है, जबकि अत्यधिक दबाव के कारण भारी फ्लैश और आंतरिक तनाव जमा होता है, जिससे थर्मल साइक्लिंग के दौरान दरारें पड़ जाती हैं।
दो-चरण चरणबद्ध होल्डिंग दबाव
पीपी और पीए6 जैसी क्रिस्टलीय सामग्री उच्च संकोचन प्रदर्शित करती है; इसलिए, पर्याप्त सामग्री क्षतिपूर्ति सुनिश्चित करने के लिए दो-चरण होल्डिंग दबाव प्रोफ़ाइल (प्रारंभिक और माध्यमिक चरण) की आवश्यकता होती है। कूलिंग संकोचन की भरपाई करने और सतह सिंक के निशान को खत्म करने के लिए पतली दीवार वाली बाहरी ट्रिम के लिए होल्डिंग समय 6-10 सेकंड और मोटी दीवार वाले चेसिस माउंटिंग ब्रैकेट के लिए 15-22 सेकंड निर्धारित किया गया है। मोल्डिंग चक्र को छोटा करने के लिए होल्डिंग चरण सामग्री संचय के साथ-साथ चलता है।
शीतलन और भाग हटाने की विशिष्टताएँ
शीतलन समय प्रति 1 मिमी दीवार मोटाई पर 3-5 सेकंड की दर पर आधारित होता है; उदाहरण के लिए, 2 मिमी बम्पर शेल को 10-14 सेकंड ठंडा करने की आवश्यकता होती है। अपर्याप्त शीतलन आयामी स्थिरता से समझौता करता है; वाहन स्थापना के बाद भागों में लगातार सिकुड़न और विरूपण हो सकता है, जिससे असेंबली गैप बढ़ सकता है। मोल्ड को खोलना और बाहर निकालना कम, स्थिर गति पर किया जाता है, और भागों को स्वचालित लाइन पर सर्वो-संचालित रोबोटिक हथियारों द्वारा हटा दिया जाता है। बाद की कोटिंग्स या कवरिंग के आसंजन को ख़राब होने से तेल या ग्रीस को रोकने के लिए बाहरी हिस्सों के साथ मैन्युअल संपर्क सख्त वर्जित है। हटाने के बाद, भागों को समर्पित फिक्स्चर पर सपाट रखा जाना चाहिए; गर्म प्लास्टिक भागों को जमा करना या संपीड़ित करना वर्जित है।
हम एक प्लास्टिक फैन पार्ट्स मोल्डिंग निर्माता हैं, जो उच्च गुणवत्ता वाले प्लास्टिक फैन पार्ट्स मोल्डिंग विनिर्माण प्रदान करते हैं। जब तक आप प्लास्टिक फैन पार्ट्स मोल्डिंग उत्पादों को अनुकूलित/विकसित करना चाहते हैं, आप हमें ढूंढ सकते हैं। हमारे पास पेशेवर इंजेक्शन मोल्ड डिजाइन और परिपक्व विनिर्माण तकनीक है, जो आपको उत्पाद डिजाइन-मोल्ड बनाने-उत्पाद उत्पादन-उत्पाद पैकेजिंग-उत्पाद परिवहन से लेकर वन-स्टॉप सेवा प्रदान करती है, हम हर लिंक में आपकी मदद कर सकते हैं। जब तक आप हमारे पास आएंगे, हम आपको सर्वोत्तम सेवा प्रदान करेंगे और उत्पाद की गुणवत्ता, उत्पादन समय, सूचना संवाद आदि के मामले में आपको संतुष्ट करेंगे।
|
प्रोडक्ट का नाम |
ट्रेडमिल मोल्डिंग |
|
कृपया प्रदान करें |
2डी, 3डी, नमूने, या का आकार बहुकोणीय चित्र |
|
ढालना समय |
20-35 दिन |
|
उत्पाद समय |
7-15 दिन |
|
मोल्ड परिशुद्धता |
+/-0.01मिमी |
|
जीवन को ढालें |
50-100 मिलियन शॉट्स |
|
उत्पादन प्रक्रिया |
ऑडिट चित्र - मोल्ड प्रवाह विश्लेषण - डिज़ाइन सत्यापन - कस्टम सामग्री - मोल्ड प्रोसेसिंग - कोर प्रोसेसिंग - इलेक्ट्रोड मशीनिंग - धावक प्रणाली प्रसंस्करण - भागों का प्रसंस्करण और खरीद - मशीनिंग स्वीकृति - गुहा सतह उपचार प्रक्रिया - जटिल मोड डाई - संपूर्ण मोल्ड सतह कोटिंग - माउंटिंग प्लेट - मोल्ड नमूना - नमूना परीक्षण - भेजना नमूने |
|
साँचे में ढालना गुहा |
एक गुहा, बहु-गुहा या एक ही विभिन्न उत्पाद एक साथ बनाए जाएं |
|
ढालना सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
धावक प्रणाली |
गर्म धावक और ठंडा धावक |
|
मूलभूत सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
खत्म करना |
शब्द को पिटना, दर्पण खत्म करना, मैट सतह, धारी |
|
मानक |
HASCO, DME या पर निर्भर |
|
मुख्य प्रौद्योगिकी |
मिलिंग, ग्राइंडिंग, सीएनसी, ईडीएम, तार काटना, नक्काशी, ईडीएम, खराद, सतह फिनिश, आदि। |
|
सॉफ़्टवेयर |
सीएडी, प्रो-ई, यूजी डिजाइन समय: 1-3 दिन (सामान्य परिस्थितियाँ) |
|
उत्पाद सामग्री |
एबीएस, पीपी, पीसी, पीए 6, पीए 66, टीपीयू, पीओएम, पीबीटी, पीवीसी, एचआईपीएस, पीएमएमए, टीपीई, पीसी/एबीएस, टीपीवी, टीपीओ, टीपीआर, ईवीए, एचडीपीई, एलडीपीई, सीपीवीसी, पीवीडीएफ, पीपीएसयू.पीपीएस। |
|
गुणवत्ता प्रणाली |
ISO9001:2008 |
|
समय स्थापित करें |
20 दिन |
|
उपकरण |
सीएनसी, ईडीएम, कटिंग ऑफ मशीन, प्लास्टिक मशीनरी, आदि प्लास्टिक सूटकेस मोल्ड झे जियांग |


प्लास्टिक इंजेक्शन मोल्ड बनाना

प्लास्टिक मोल्डिंग विशिष्टताएँ

मोल्ड डिजाइन:




लेन-देन प्रक्रिया:

मोल्ड परीक्षण:


उत्पाद पैकेजिंग

कारखाना
हम कस्टम प्लास्टिक मोल्ड फैक्ट्री हैं। हमारा कारखाना प्लास्टिक इंजेक्शन मोल्ड निर्माता है। हमारे पास पेशेवर कस्टम प्लास्टिक मोल्ड में 17 साल का अनुभव और 10 साल का विदेशी व्यापार अनुभव है। हम कस्टम प्लास्टिक मोल्ड आपूर्तिकर्ता हैं। हम कस्टम प्लास्टिक मोल्ड सेवा प्रदान कर सकते हैं। हमारा कारखाना इंजेक्शन मोल्डेड प्लास्टिक पार्ट्स बना सकता है, और उत्पादों की गुणवत्ता आपको संतुष्ट करेगी।
हमारे पास 50 से अधिक उच्च-स्तरीय मशीनें और सैकड़ों इंजीनियर और डिजाइनर हैं। हम उत्पाद डिजाइन - मोल्ड बनाने - उत्पाद उत्पादन - उत्पाद पैकेजिंग - परिवहन तक वन-स्टॉप सेवा प्रदान कर सकते हैं। हमारे पास पूरी उत्पादन श्रृंखला है. हम आपकी सभी आवश्यकताएं पूरी कर सकते हैं.
सेवाएँ हम प्रदान करते हैं:
पेशेवर कस्टम मोल्ड सेवा, प्लास्टिक मोल्ड डिजाइन और विनिर्माण। प्लास्टिक उत्पाद उत्पादन, उत्पाद डिजाइन, मोल्ड डिजाइन, ब्लो मोल्ड अनुकूलन, घूर्णी मोल्ड अनुकूलन, डाई-कास्टिंग मोल्ड अनुकूलन। 3डी प्रिंटिंग सेवाएं, सीएनसी विनिर्माण सेवाएं, उत्पाद पैकेजिंग, अनुकूलित पैकेजिंग, शिपिंग सेवाएं।










हम हमेशा गुणवत्ता पहले और समय पहले के सिद्धांतों का पालन करते हैं। ग्राहकों को उच्चतम गुणवत्ता वाले उत्पाद उपलब्ध कराते समय, उत्पादन क्षमता को अधिकतम करने और उत्पादन समय को कम करने का प्रयास करें। हमें प्रत्येक ग्राहक को यह बताते हुए गर्व हो रहा है कि हमारी कंपनी ने अपनी स्थापना के बाद से किसी भी ग्राहक को नहीं खोया है। यदि उत्पाद में कोई समस्या है, तो हम सक्रिय रूप से समाधान तलाशेंगे और अंत तक जिम्मेदारी लेंगे।

अक्सर पूछे जाने वाले प्रश्न
Q1: क्या आप ट्रेडिंग कंपनी या निर्माता हैं?
उत्तर: हम निर्माता हैं।
Q2. मुझे कोटेशन कब मिल सकता है?
उत्तर: हम आम तौर पर आपकी पूछताछ मिलने के 2 दिनों के भीतर उद्धरण देते हैं।
यदि आप बहुत जरूरी हैं, तो कृपया हमें कॉल करें या हमें अपने ईमेल में बताएं ताकि हम पहले आपके लिए बोली लगा सकें।
Q3. मोल्ड के लिए लीड-टाइम कितना समय है?
उत्तर: यह सब उत्पादों के आकार और जटिलता पर निर्भर करता है। आम तौर पर, लीड टाइम 25 दिन है।
Q4. मेरे पास कोई 3डी ड्राइंग नहीं है, मुझे नया प्रोजेक्ट कैसे शुरू करना चाहिए?
उत्तर: आप हमें एक मोल्डिंग नमूना प्रदान कर सकते हैं, हम आपको 3डी ड्राइंग डिज़ाइन पूरा करने में मदद करेंगे।
Q5. शिपमेंट से पहले, उत्पादों की गुणवत्ता कैसे सुनिश्चित करें?
उत्तर: यदि आप हमारे कारखाने में नहीं आते हैं और निरीक्षण के लिए आपके पास तीसरा पक्ष भी नहीं है, तो हम आपके निरीक्षण कर्मचारी के रूप में काम करेंगे।
हम आपको उत्पादन प्रक्रिया विवरण के लिए एक वीडियो प्रदान करेंगे जिसमें प्रक्रिया रिपोर्ट, उत्पाद आकार संरचना और सतह विवरण, पैकिंग विवरण इत्यादि शामिल होंगे।
Q6. आपके भुगतान की शर्तें क्या हैं?
ए: मोल्ड भुगतान: अग्रिम में टी/टी द्वारा 40% जमा, पहले परीक्षण नमूने भेजने से पहले 30% दूसरा मोल्ड भुगतान, अंतिम नमूने पर सहमत होने के बाद 30% मोल्ड शेष।
बी: उत्पादन भुगतान: 50% अग्रिम जमा, 50% अंतिम माल भेजने से पहले।
Q7: आप हमारे व्यवसाय को दीर्घकालिक और अच्छे संबंध कैसे बनाते हैं?
ए:1. हम यह सुनिश्चित करने के लिए अच्छी गुणवत्ता और प्रतिस्पर्धी मूल्य रखते हैं कि हमारे ग्राहकों को सर्वोत्तम गुणवत्ता वाले उत्पादों का लाभ मिले।
2. हम प्रत्येक ग्राहक का अपने मित्र के रूप में सम्मान करते हैं और हम ईमानदारी से व्यवसाय करते हैं और उनसे मित्रता करते हैं, चाहे वे कहीं से भी आए हों।
हॉट टैग: प्लास्टिक फैन पार्ट्स मोल्डिंग, चीन, निर्माता, आपूर्तिकर्ता, फैक्टरी, अनुकूलित, थोक, खरीदें, गुणवत्ता, नवीनतम बिक्री, चीन में निर्मित
संबंधित श्रेणी
जांच भेजें
कृपया नीचे दिए गए फॉर्म में अपनी पूछताछ देने के लिए स्वतंत्र महसूस करें। हम आपको 24 घंटों में जवाब देंगे।