घर
>
उत्पाद > कोर अनुकूलन सेवा > कस्टम मोल्डिंग > उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स खाद्य ग्रेड एबीएस पीपी मोल्डिंग
उत्पाद
- कोर अनुकूलन सेवा
- स्वास्थ्य देखभाल
- इलेक्ट्रॉनिक उपकरण और उपकरण
- मातृ एवं शिशु आपूर्ति साँचे
- मनोरंजक खेल
- गृह सज्जा कला
- ऑटो उपकरण
- परिवहन एवं भण्डारण
- प्रकाश जुड़नार
- निर्माण उपकरण
- पैकेजिंग उत्पाद
- शैक्षिक एवं प्रयोगशालाएँ
- वस्त्र सामान सहायक उपकरण
- देखभाल और सफ़ाई उत्पाद
- कृषि एवं वानिकी
- मैकेनिकल उपकरण
- पालतु जानवरों का सामान
- बरतन
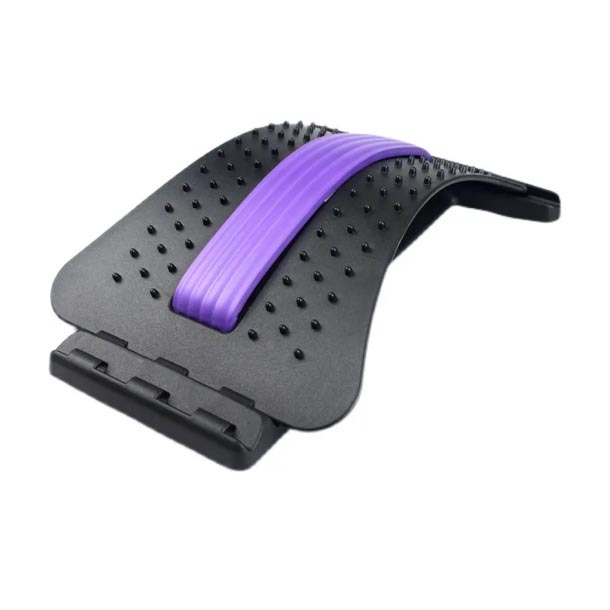
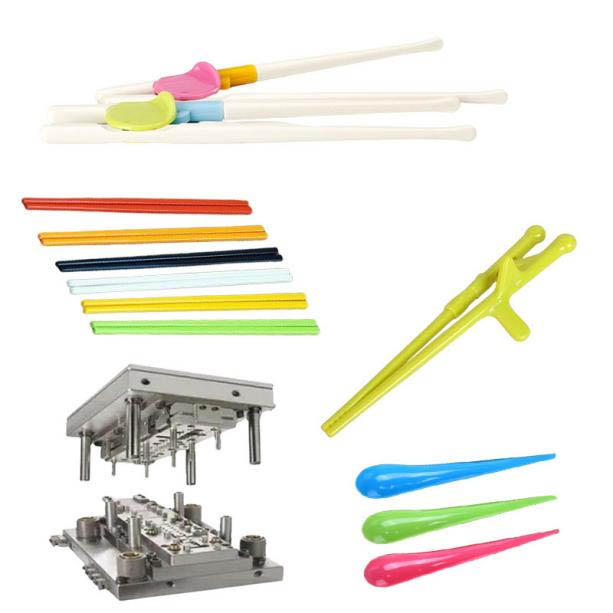
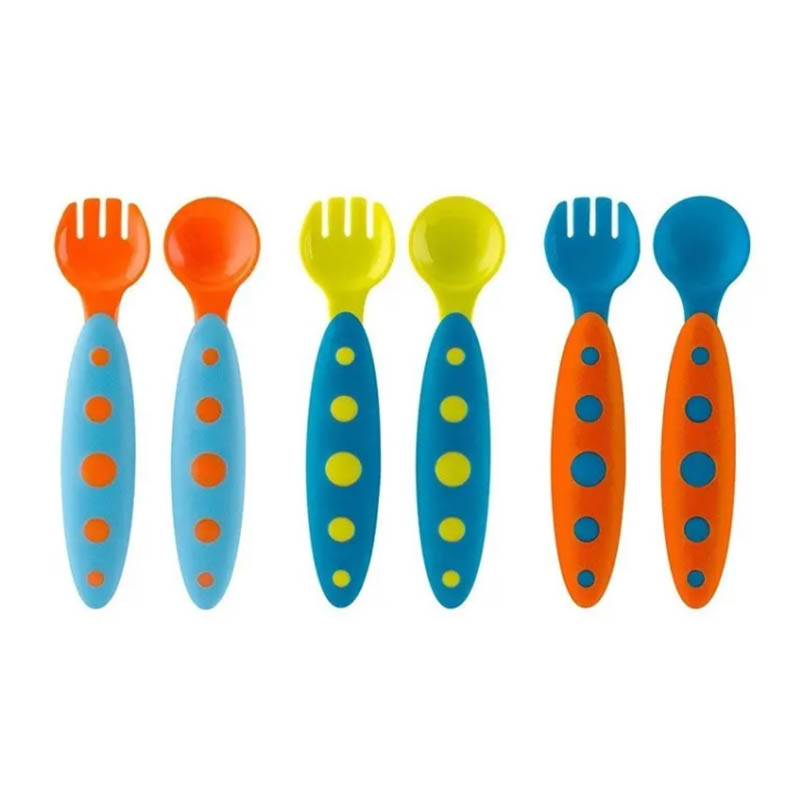
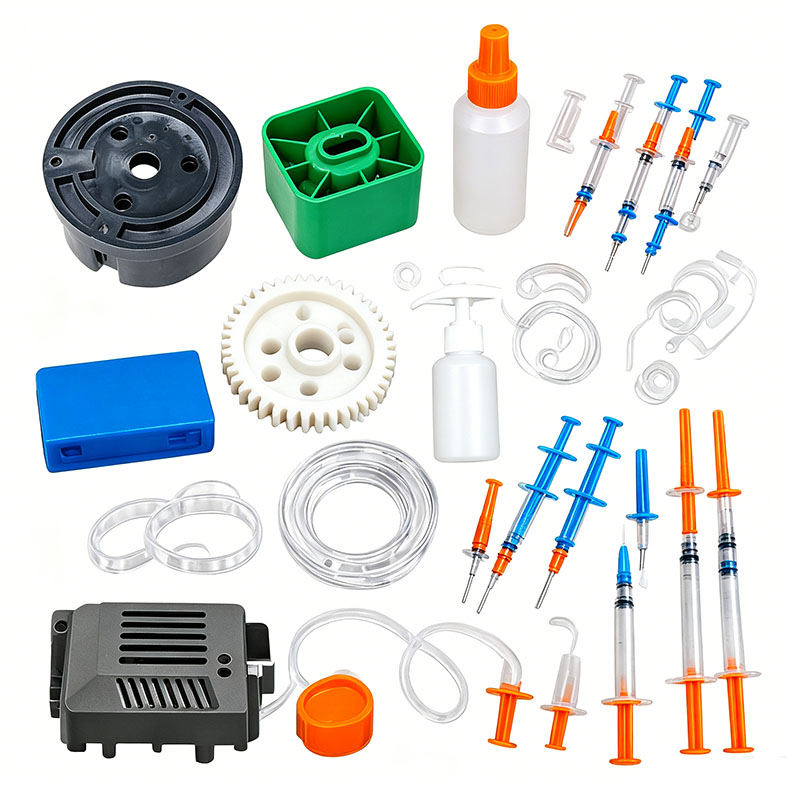
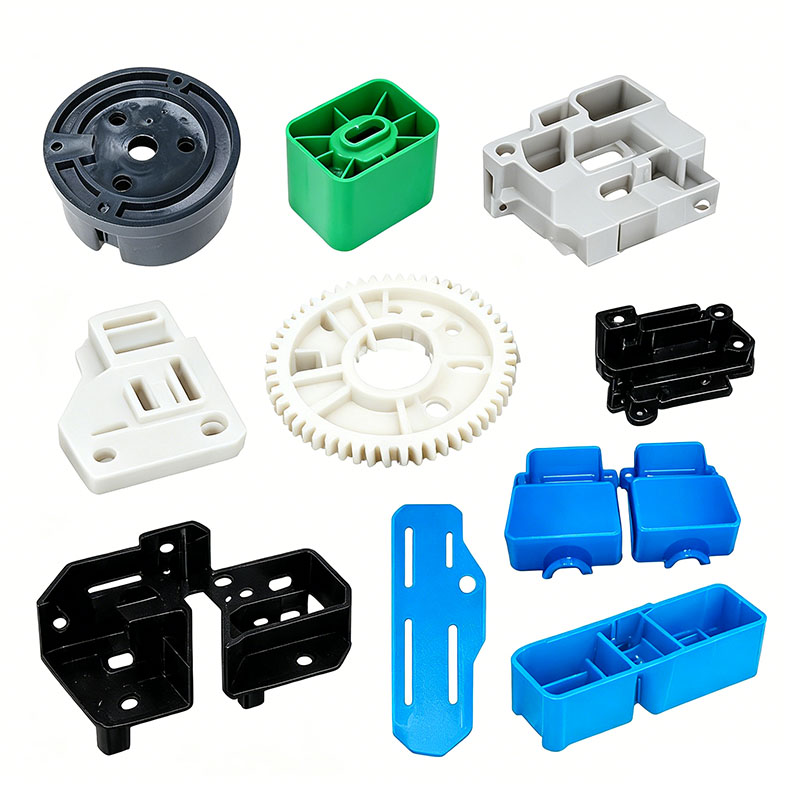
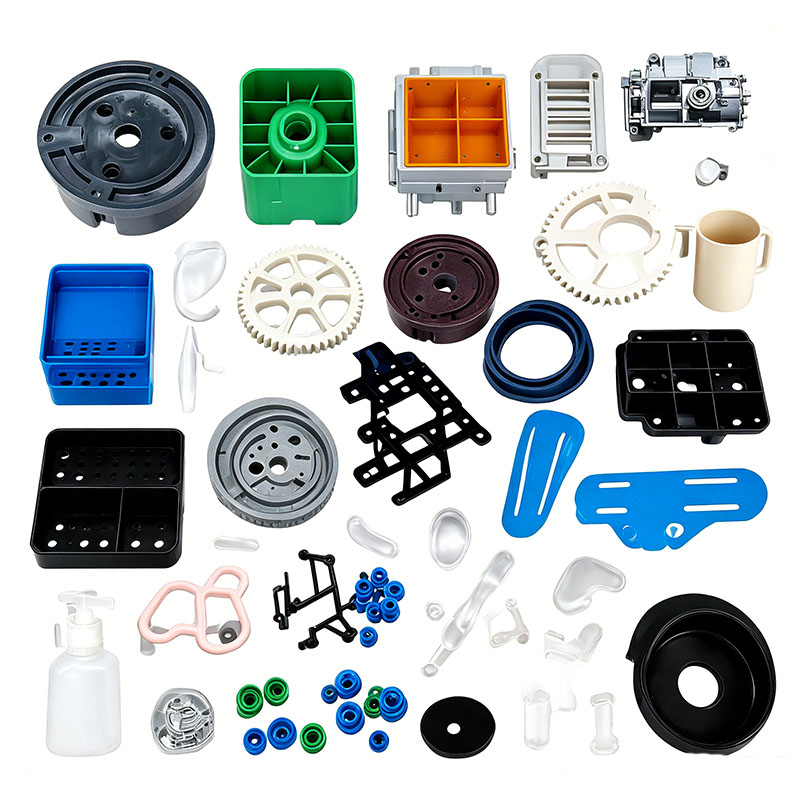
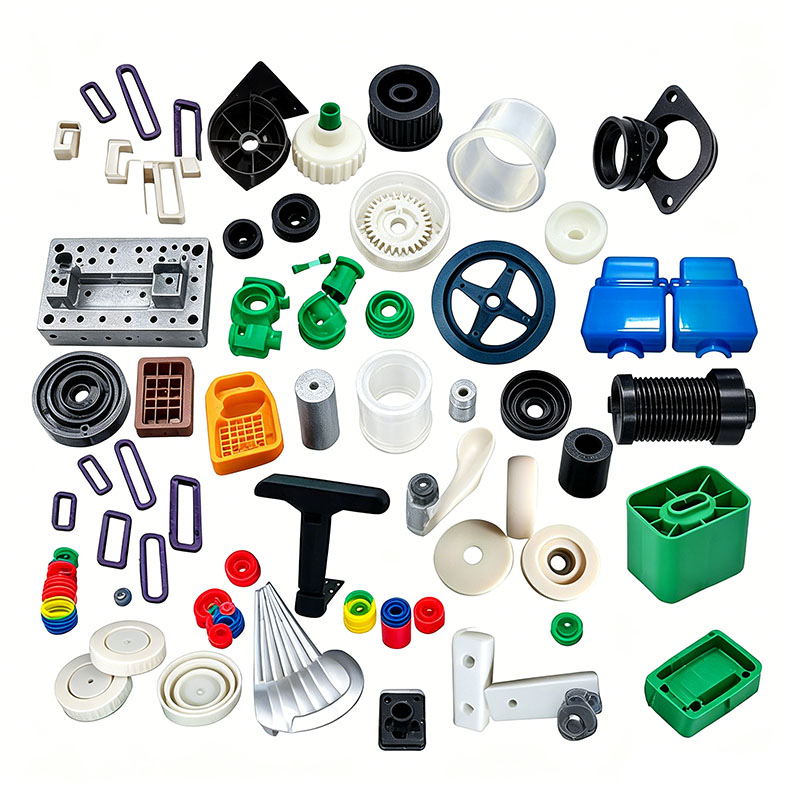
उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स खाद्य ग्रेड एबीएस पीपी मोल्डिंग
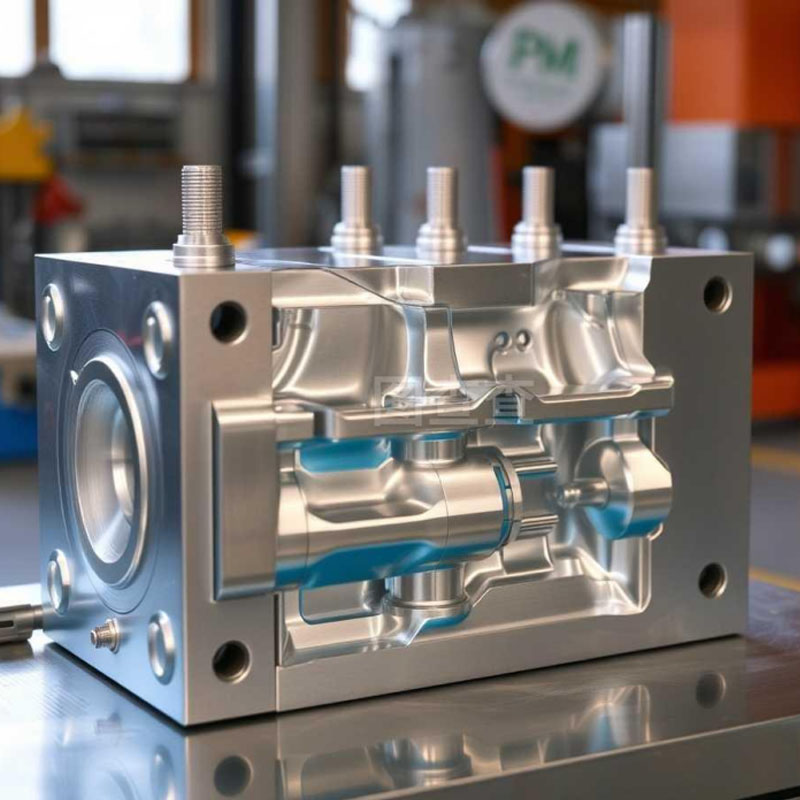
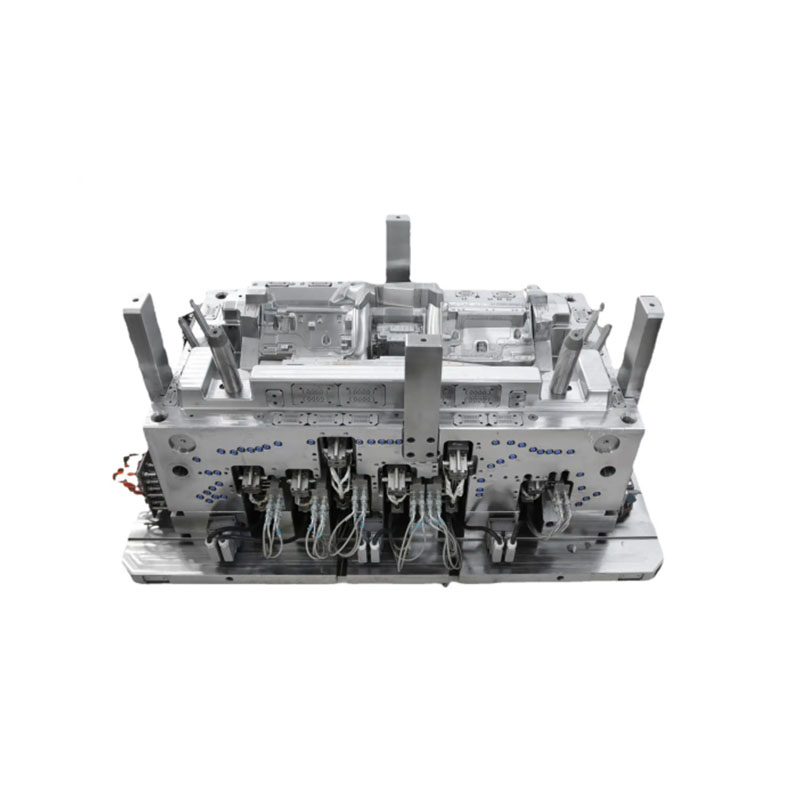
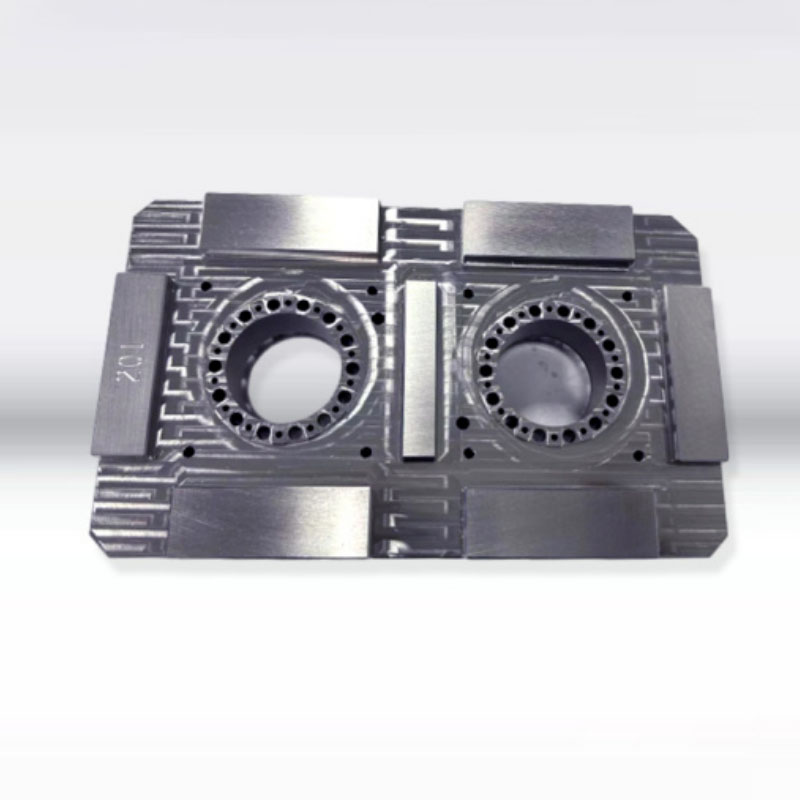
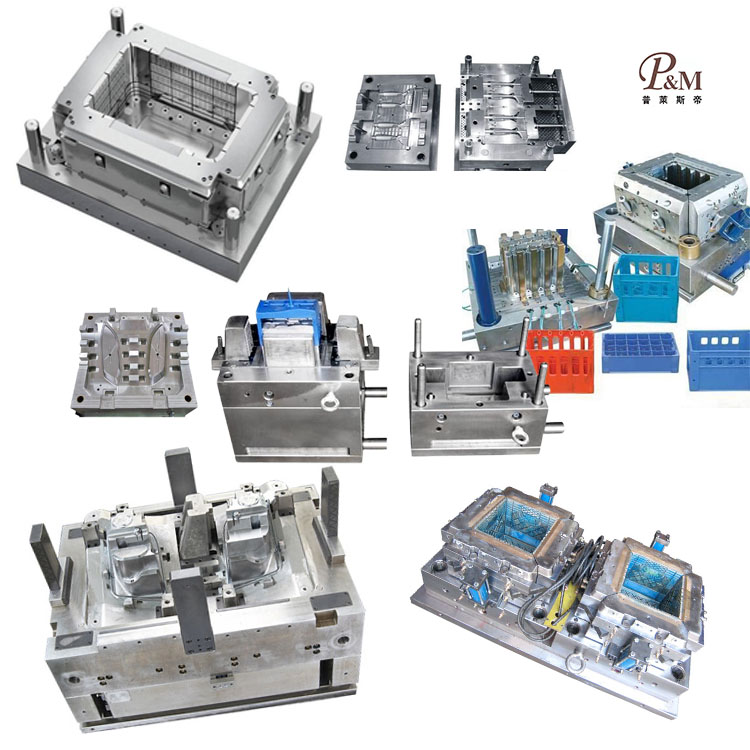
Ningbo (P&M) प्लास्टिक मेटल प्रोडक्ट्स कंपनी लिमिटेड के पास 17 साल की मोल्ड निर्माण तकनीक है और यह उच्च गुणवत्ता वाले प्लास्टिक भागों खाद्य ग्रेड एबीएस पीपी मोल्डिंग को अनुकूलित कर सकता है। हम पेशेवर अनुकूलित उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग सेवाएं प्रदान करते हैं, और हम एक पेशेवर उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग निर्माता हैं। उत्पाद के कच्चे माल और मोल्ड सामग्री के चयन में हमारे पास पर्याप्त अनुभव है। उच्च गुणवत्ता वाले प्लास्टिक भागों खाद्य ग्रेड एबीएस पीपी मोल्डिंग को अनुकूलित करने की प्रक्रिया में, हमारा कारखाना वन-स्टॉप सेवा प्रदान कर सकता है। हमारे पास उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग से संबंधित डिजाइन और उत्पादन क्षमताएं हैं, जैसे: सीएडी डिजाइन, मोल्ड निर्माण, इंजेक्शन मोल्डिंग, प्लास्टिक उत्पाद उत्पादन, असेंबली और अन्य प्रौद्योगिकियां।
जांच भेजें
उत्पाद वर्णन
इसके अलावा, हमारी कंपनी ने कच्चे माल की आपूर्ति और मुद्रण गुणवत्ता सुनिश्चित करने के लिए प्लास्टिक कच्चे माल के आपूर्तिकर्ताओं, मुद्रण निर्माताओं आदि के साथ सहकारी संबंध स्थापित किए हैं। हमारे समृद्ध अनुभव और उत्तम आपूर्ति श्रृंखला के माध्यम से, हमारी कंपनी ग्राहकों को उनकी विशिष्ट आवश्यकताओं को पूरा करने के लिए उच्च गुणवत्ता वाले अनुकूलित उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स खाद्य ग्रेड एबीएस पीपी मोल्डिंग उत्पाद प्रदान कर सकती है। साथ ही, हमारे पास 10 वर्षों का पेशेवर विदेश व्यापार सेवा अनुभव है, हम विदेशी व्यापार प्रक्रिया को समझते हैं और अपने ग्राहकों को बेहतर सेवा प्रदान करते हैं। उच्च गुणवत्ता वाले प्लास्टिक भागों के खाद्य ग्रेड एबीएस पीपी मोल्डिंग उत्पादों के लिए, हम संबंधित प्लास्टिक भागों को बना सकते हैं, जो मुख्य रूप से इंजेक्शन मोल्ड के माध्यम से किया जाता है।
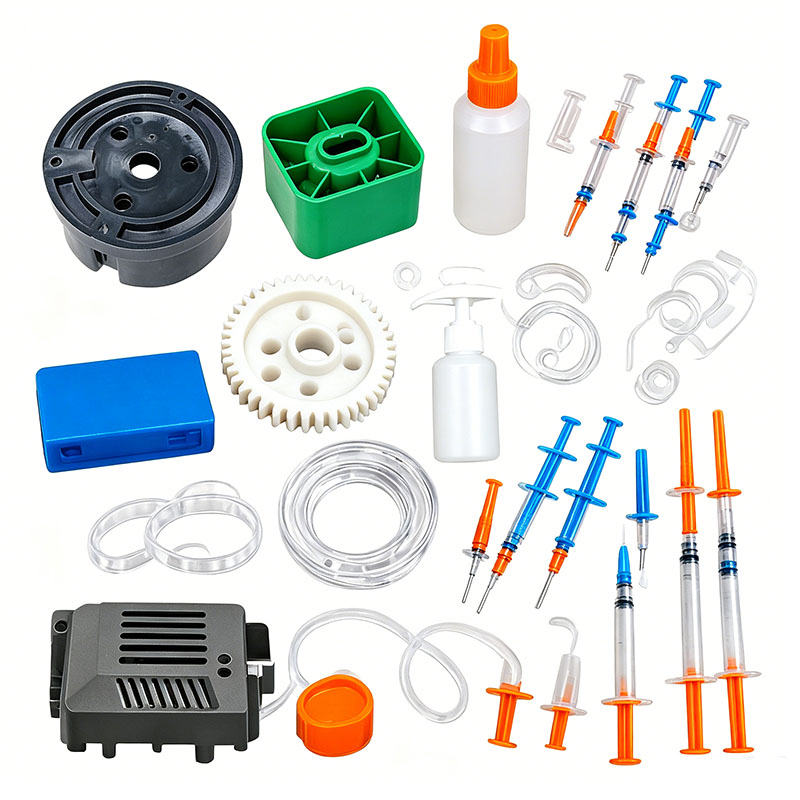
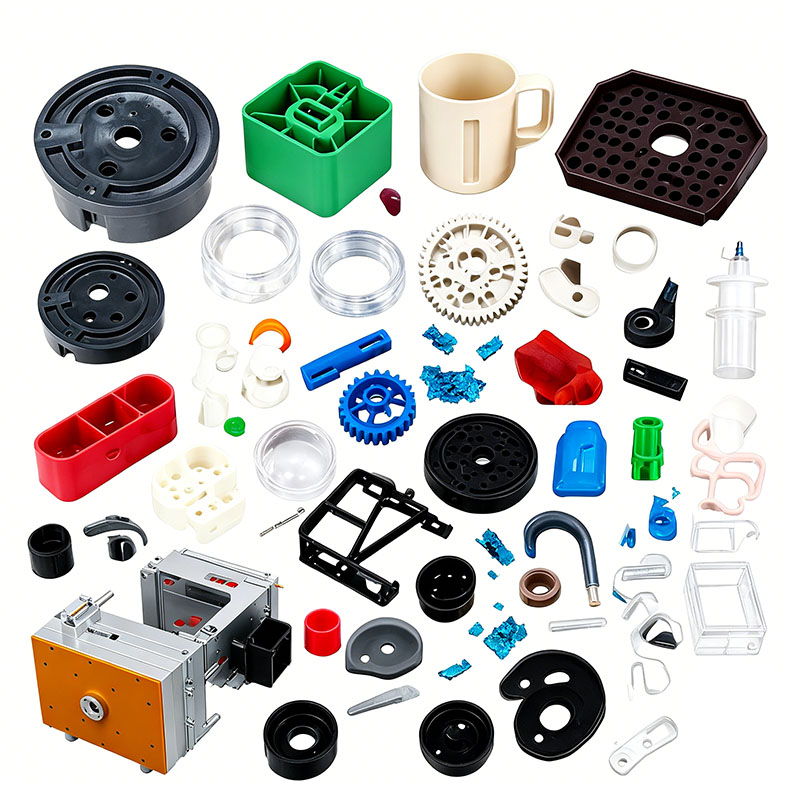
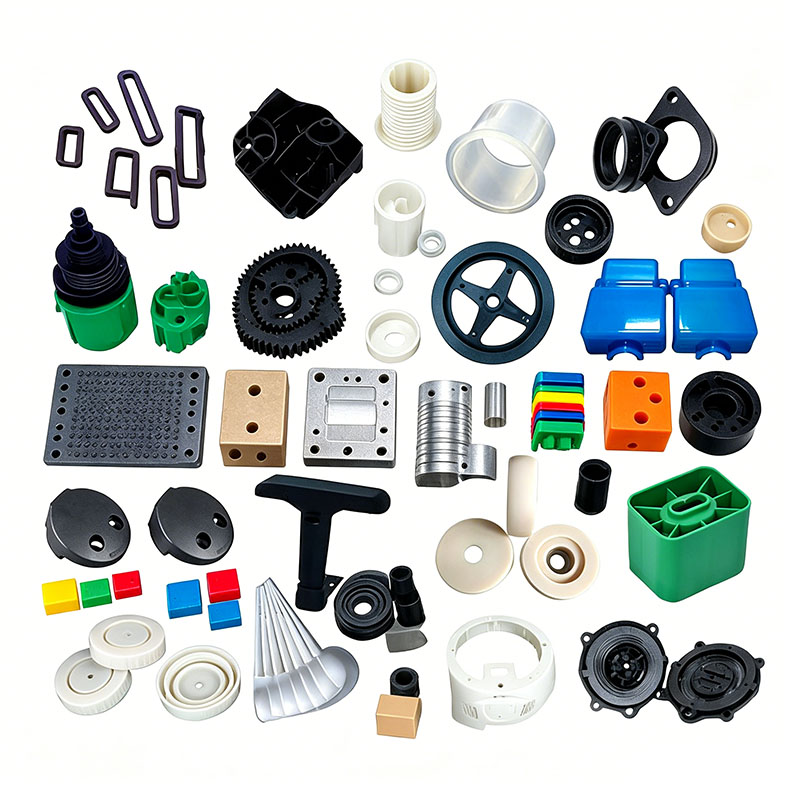
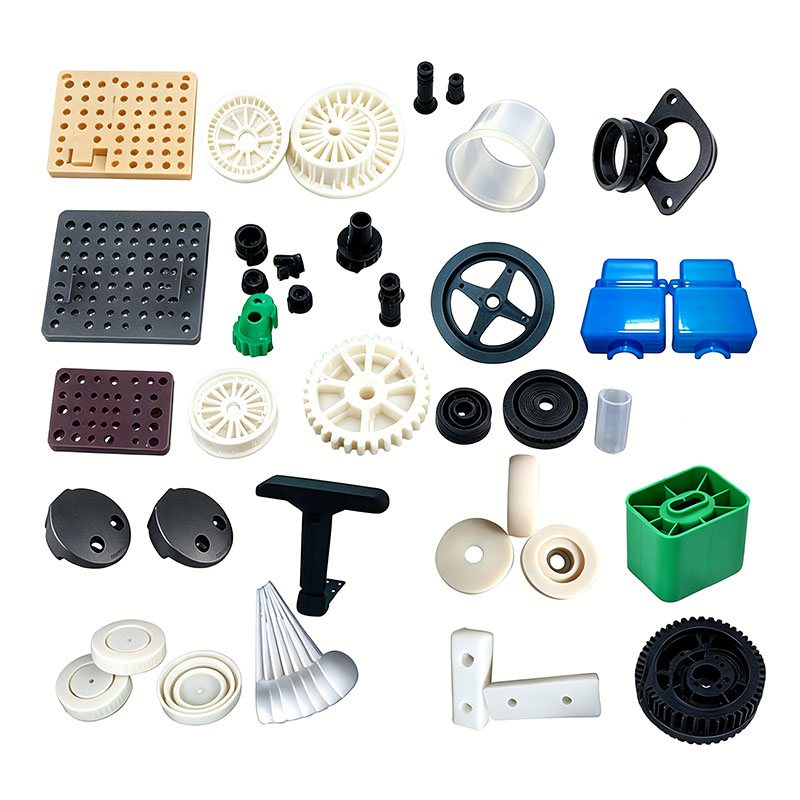
खाद्य-ग्रेड एबीएस और पीपी प्लास्टिक भागों का उपयोग आमतौर पर खाद्य भंडारण कंटेनर, पानी की बोतल के आवरण, बरतन के हैंडल, खाद्य मशीनरी के आवरण, बच्चों के टेबलवेयर, खाद्य भंडारण डिब्बे और पेय डिस्पेंसर के लिए प्लास्टिक घटकों के लिए किया जाता है। ये हिस्से तेल, गर्म पानी और गर्म या ठंडे खाद्य पदार्थों के प्रत्यक्ष या अप्रत्यक्ष संपर्क में आते हैं। मुख्य प्रदर्शन आवश्यकताओं में खाद्य-संपर्क सुरक्षा, गंध की अनुपस्थिति, कम वीओसी उत्सर्जन, कोई लीचिंग नहीं, उच्च और निम्न तापमान का प्रतिरोध, आंतरिक तनाव-प्रेरित दरार से मुक्ति, काले धब्बों या चांदी की धारियों से मुक्त एक साफ सतह और आयामी स्थिरता शामिल है। चूंकि इन सामग्रियों के लिए मोल्डिंग प्रक्रियाएं, कच्चे माल के नियंत्रण, मोल्ड विनिर्देश और प्रसंस्करण के बाद के मानक अलग-अलग होते हैं, इसलिए निम्नलिखित अनुभाग पूरी प्रक्रिया में उच्च गुणवत्ता वाले मोल्डिंग के लिए महत्वपूर्ण नियंत्रण बिंदुओं की रूपरेखा तैयार करता है।
I. कच्चे माल का चयन और पूर्व-उपचार (खाद्य-ग्रेड गुणवत्ता के लिए पहला महत्वपूर्ण कदम)
1. सामग्री वर्गीकरण और अनुपालन आवश्यकताएँ
1) खाद्य-ग्रेड पीपी: होमोपॉलीमर या कॉपोलीमर पीपी विशेष रूप से खाद्य अनुप्रयोगों के लिए डिज़ाइन किया गया है; 100°C उबलते पानी और तेल के प्रति प्रतिरोधी; प्लास्टिसाइज़र लीचिंग से मुक्त; टेबलवेयर, खाद्य भंडारण बक्से और खाद्य कंटेनरों के लिए उपयुक्त।
2) खाद्य-ग्रेड एबीएस: चिकित्सा या खाद्य-संपर्क ग्रेड एबीएस; कम अवशिष्ट मोनोमर्स और कम स्टाइरीन उत्सर्जन द्वारा विशेषता; आमतौर पर बरतन के हैंडल, उपकरण आवास और पारदर्शी भोजन से संबंधित घटकों के लिए उपयोग किया जाता है; लंबे समय तक उबालने या भाप में पकाने के लिए उपयुक्त नहीं; तापमान प्रतिरोध सीमा: -20°C से 70°C.
रीग्रिंड के उपयोग पर सख्त प्रतिबंध
भोजन के सीधे संपर्क में आने वाले कैविटीज़, इनर लाइनर्स या टेबलवेयर घटकों के लिए किसी भी रिग्राइंड (पुन: संसाधित स्प्रू/रनर सामग्री) को जोड़ना सख्त वर्जित है, क्योंकि रिग्राइंड में अशुद्धियाँ और अपमानित छोटे अणु भोजन को लीच और दूषित कर सकते हैं। केवल बाहरी, गैर-संपर्क सजावटी भागों में समान सामग्री प्रकार के 5% तक स्वच्छ, वर्जिन-ग्रेड रिग्राइंड शामिल हो सकते हैं; इस सामग्री को अलग से दानेदार और धूल-फ़िल्टर किया जाना चाहिए।
मिश्रण और योजकों के लिए विशिष्टताएँ
केवल खाद्य-ग्रेड, गंधहीन मास्टरबैच और खाद्य-प्रमाणित, कम-लीचिंग मोल्ड रिलीज एजेंटों का उपयोग करें। मानक औद्योगिक फिलर्स या प्लास्टिसाइज़र का उपयोग सख्ती से प्रतिबंधित है, साथ ही भारी धातुओं या ज्वाला मंदक युक्त सामग्रियों को जोड़ना भी सख्त वर्जित है। क्रॉस-संदूषण को रोकने के लिए पीपी और एबीएस को मिश्रित किया जाना चाहिए और अलग-अलग हॉपर में संग्रहित किया जाना चाहिए।
घर्षण गर्मी उत्पादन और परिणामी गंध को कम करने के लिए 260-300 आरपीएम की गति पर 5-10 मिनट के लिए कम गति, सीलबंद मिक्सर में मिश्रण किया जाना चाहिए। 2. सुखाने और निरार्द्रीकरण मानक (चांदी की धारियाँ, गंध और प्रवासन जोखिम को खत्म करना)
1) खाद्य-ग्रेड एबीएस: अत्यधिक हीड्रोस्कोपिक; नमी आंतरिक सूक्ष्म छिद्रों, गंधों और अत्यधिक प्रवास का कारण बनती है। 3.5-4 घंटों के लिए 80°C पर स्थिर तापमान वाली गर्म हवा से सुखाएं; नमी की मात्रा ≤0.03% होनी चाहिए.
2) खाद्य-ग्रेड पीपी: नगण्य जल अवशोषण; आमतौर पर सुखाने की आवश्यकता नहीं होती है। उच्च तापमान/उच्च आर्द्रता वाली कार्यशालाओं में, सतह के संघनन को हटाने के लिए 60 डिग्री सेल्सियस पर 60 मिनट तक कम तापमान पर सुखाना पर्याप्त है।
सूखी सामग्री को कार्यशाला के तेल, धूल और नमी से अलग करने के लिए सीलबंद बैरल और हॉपर के माध्यम से पहुंचाया जाना चाहिए; खुली हवा में भंडारण निषिद्ध है।
3. बैरल पर्जिंग प्रोटोकॉल
सामग्री, रंग बदलने या खाद्य-ग्रेड और औद्योगिक-ग्रेड सामग्री के बीच स्विच करने से पहले, समर्पित खाद्य-ग्रेड शुद्धिकरण यौगिक का उपयोग करके बैरल को पूरी तरह से शुद्ध किया जाना चाहिए। शुद्धिकरण तापमान मोल्डिंग तापमान से 10-15 डिग्री सेल्सियस अधिक होना चाहिए। शुद्धिकरण तब तक जारी रहता है जब तक कि आउटपुट शुद्ध और मलिनकिरण से मुक्त न हो जाए, जिससे विभिन्न सामग्रियों से ट्रेस संदूषकों के अत्यधिक प्रवास को रोका जा सके।
द्वितीय. खाद्य-ग्रेड सांचों के लिए डिज़ाइन और मशीन सेटअप नियंत्रण
1. मोल्ड स्टील और स्वच्छता मानक
सफाई को सुविधाजनक बनाने और तेल या अवशिष्ट प्लास्टिक ऑलिगोमर्स के संचय को रोकने के लिए गुहाओं को पूरी तरह से पॉलिश सतह (रा ≤ 0.02μm) के साथ संक्षारण प्रतिरोधी, दर्पण-फिनिश स्टेनलेस स्टील (एस 136 / STAVAX) से बना होना चाहिए। बिना संक्षारण उपचार के मानक पी20 या 718 स्टील्स का उपयोग निषिद्ध है, क्योंकि लंबे समय तक उत्पादन से संक्षारण हो सकता है और धातु की अशुद्धियों का प्रवास हो सकता है।
सभी आंतरिक कोनों में मृत क्षेत्रों को खत्म करने के लिए त्रिज्या (आर) फ़िललेट्स की सुविधा होनी चाहिए जहां सामग्री या गंदगी जमा हो सकती है। अलग-अलग सतहों को उच्च परिशुद्धता से पीसने की आवश्यकता होती है, जिसमें बारीक मलबे को भोजन को दूषित करने से रोकने के लिए फ्लैश को 0.01 मिमी के भीतर नियंत्रित किया जाता है।
2. संतुलित शीतलन प्रणाली (विरूपण और प्रवासन को नियंत्रित करना)
खाद्य कंटेनर आमतौर पर पतली दीवार वाले चौकोर या गोल गोले (दीवार की मोटाई 1.6-2.2 मिमी) होते हैं। मोटी दीवार वाले समर्थन स्तंभों में आंतरिक सर्पिल शीतलन कोर होते हैं, और तापमान अंतर और आंतरिक तनाव को कम करने के लिए शीतलन चैनलों को सममित रूप से व्यवस्थित किया जाता है।
मोल्ड तापमान क्षेत्र: खाद्य-ग्रेड एबीएस के लिए 50-60 डिग्री सेल्सियस; खाद्य-ग्रेड पीपी के लिए 30-40°C। अत्यधिक मोल्ड तापमान एडिटिव माइग्रेशन और गंध उत्पादन को तेज करता है; इसके विपरीत, अत्यधिक कम तापमान उच्च तनाव उत्पन्न करता है, जिससे थर्मल साइक्लिंग के कारण दरारें पड़ जाती हैं।
3. वेंटिंग और इजेक्शन के लिए संदूषण-रोकथाम डिजाइन
प्रत्येक गुहा में हीटिंग के दौरान निकलने वाले कम आणविक भार वाले वाष्पशील पदार्थों को प्रभावी ढंग से बाहर निकालने के लिए कई स्वतंत्र, सटीक-इंजीनियर्ड वेंटिंग चैनल (0.010–0.012 मिमी गहरे) होते हैं, जिससे गंध और प्रवासन जोखिम कम हो जाते हैं।
इजेक्टर पिन और आस्तीन पूरी तरह से पॉलिश किए गए हैं, और तनाव के निशान ("सफेदी") और सूक्ष्म दरारें (जिसमें तेल और बैक्टीरिया हो सकते हैं) को रोकने के लिए एक बहु-बिंदु, सममित, कम गति वाली इजेक्शन प्रक्रिया को नियोजित किया जाता है।
मोल्ड शीतलन प्रणाली मानक औद्योगिक परिसंचारी पानी में पाए जाने वाले जंग या अशुद्धियों से गुहा संदूषण के जोखिम को खत्म करने के लिए शुद्ध जल परिसंचरण का उपयोग करती है।
4. मशीन सेटअप के लिए साफ़-सफ़ाई संबंधी आवश्यकताएँ
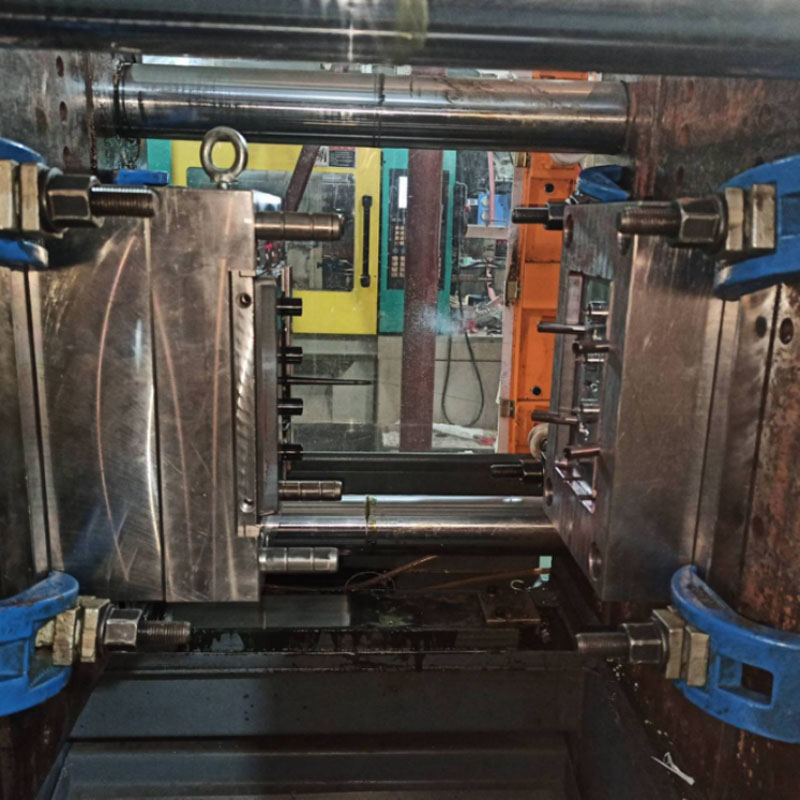
स्थापना से पहले, मोल्ड को अलग करने वाली सतहों और गुहाओं को अच्छी तरह से पोंछ दिया जाता है और अल्कोहल से चिकना कर दिया जाता है। मशीन हॉपर और फीड इनलेट्स पर धूल-रोधी सीलिंग कवर लगाए गए हैं। खाद्य-ग्रेड घटकों का उत्पादन निर्दिष्ट कार्यशाला क्षेत्रों में होता है, जो मशीन तेल, काटने वाले तरल पदार्थ या धूल से जुड़े क्षेत्रों से अलग होते हैं। गुहा प्रभाव क्षति या जंग को रोकने के लिए कम दबाव वाले मोल्ड-क्लैंपिंग संरक्षण को कैलिब्रेट किया जाता है।
तृतीय. इंजेक्शन मोल्डिंग प्रक्रिया (कम प्रवासन और कम तनाव पर ध्यान दें)
1. ज़ोनड निम्न-तापमान बैरल नियंत्रण (प्रवासन और गंध का सख्त नियंत्रण)
1) खाद्य-ग्रेड एबीएस: फ़ीड क्षेत्र 160 डिग्री सेल्सियस, मध्यवर्ती क्षेत्र 175-190 डिग्री सेल्सियस, नोजल 195 डिग्री सेल्सियस (अधिकतम 200 डिग्री सेल्सियस)। अत्यधिक तापमान महत्वपूर्ण स्टाइरीन मोनोमर वाष्पीकरण का कारण बनता है, जिससे अस्वीकार्य गंध और प्रवासन स्तर होता है।
2) फूड-ग्रेड पीपी: 185-210°C, नोजल 210°C (सख्ती से 220°C से नीचे)। उच्च तापमान खाद्य-ग्रेड एंटी-माइग्रेशन एडिटिव्स को ख़राब कर देता है।
यह प्रक्रिया निम्न-तापमान मोल्डिंग के सिद्धांत का पालन करती है: पिघले हुए तापमान को यथासंभव कम रखा जाता है - जबकि अभी भी पूर्ण मोल्ड भरना सुनिश्चित किया जाता है - कम-आणविक-भार वाले यौगिकों के अस्थिरता को कम करने के लिए।
2. ज़ोनड, कम गति, सौम्य फिलिंग
एक तीन-चरण परिवर्तनीय गति प्रोफ़ाइल का उपयोग किया जाता है: गेट पर कम गति बफरिंग, मध्य भाग में समान गति भरना, और निकास की सुविधा के लिए गुहा के अंत में काफी कम गति। यह दृष्टिकोण आणविक श्रृंखला विखंडन और उच्च कतरनी बलों के कारण कम आणविक भार वाले टुकड़ों की उत्पत्ति को कम करता है। इंजेक्शन दबाव: 70-100 बार; कम दबाव आंतरिक तनाव और भौतिक वर्षा के जोखिम को कम करता है।
3. निम्न-दबाव, चरणबद्ध, अल्पावधि धारण
पीपी महत्वपूर्ण क्रिस्टलीकरण संकोचन प्रदर्शित करता है, इसलिए मुआवजे के लिए दो-चरण निम्न-दबाव होल्डिंग चरण निर्धारित किया जाता है; एबीएस में कम सिकुड़न होती है, इसलिए धारण करने का समय कम हो जाता है। पतली दीवार वाले खाद्य कंटेनरों के लिए भंडारण का समय 4-9 सेकंड है और मोटी दीवार वाले आधारों के लिए 10-15 सेकंड है। आंतरिक तनाव संचय को रोकने के लिए उच्च दबाव, लंबी अवधि तक होल्डिंग निषिद्ध है।
4. पर्याप्त कम तापमान वाली शीतलन
शीतलन समय की गणना दीवार की मोटाई के प्रति 1 मिमी 3-4 सेकंड पर की जाती है (उदाहरण के लिए, 2 मिमी भोजन बॉक्स के लिए 8-12 सेकंड); अपर्याप्त शीतलन के कारण डिमोल्डिंग के बाद सिकुड़न, विकृति और अदृश्य सूक्ष्म दरारें आ जाती हैं।
मोल्ड को खोलना और बाहर निकालना कम गति पर सुचारू रूप से किया जाना चाहिए; भागों को रोबोटिक बांह के माध्यम से हटा दिया जाता है। त्वचा के तेल से संदूषण से बचने के लिए भोजन-संपर्क सतहों के साथ मैन्युअल संपर्क निषिद्ध है।
चतुर्थ. प्रसंस्करण के बाद: आकार देना, तनाव से राहत और सफाई
धूल रहित गेट गड़गड़ाहट ट्रिमिंग
धातु की धूल उत्पन्न होने से रोकने के लिए केवल खाद्य-ग्रेड गैर-धातु पीसने वाले उपकरण या छोटे वायवीय नरम पीसने वाले सिर का उपयोग करें; कंपनयुक्त परिष्करण के लिए, भोजन-विशिष्ट पीसने वाले मीडिया का उपयोग करें, इसके बाद शुद्ध पानी से धोएं और हवा में सुखाएं।
तनाव से राहत के लिए एनीलिंग (एबीएस के लिए अनिवार्य; पीपी के लिए वैकल्पिक)
खाद्य ग्रेड एबीएस भागों को 1.5-2 घंटे के लिए 60 डिग्री सेल्सियस पर धूल रहित ओवन में निरंतर तापमान एनीलिंग से गुजरना होगा, इसके बाद आंतरिक तनाव को दूर करने और थर्मल साइक्लिंग के दौरान दरार या कोटिंग के प्रदूषण को रोकने के लिए धीमी गति से ठंडा करना होगा;
पीपी कंटेनरों में कम आंतरिक तनाव होता है, लेकिन यदि थर्मल साइक्लिंग से जुड़े दीर्घकालिक उपयोग के लिए इरादा किया जाता है, तो कम अवधि, कम तापमान वाले एनीलिंग से गुजरना पड़ सकता है।
सफ़ाई और धूल हटाना
मोल्डिंग के बाद, भागों को धूल रहित एयर गन से साफ किया जाता है; भोजन-संपर्क सतहों पर छिड़काव निषिद्ध है। यदि मुद्रण की आवश्यकता है, तो केवल खाद्य-ग्रेड पर्यावरण-अनुकूल स्याही का उपयोग करें, इसके बाद धूल हटाने का दूसरा चरण अपनाएँ।
टाइट, सुरक्षित सील सुनिश्चित करने के लिए स्टेनलेस स्टील शेपिंग जिग्स का उपयोग करके हल्के वॉरपेज वाले हिस्सों को कम तापमान पर ठीक किया जाता है।
पृथक भंडारण
अर्ध-तैयार उत्पादों को समर्पित धूल-मुक्त ट्रे पर रखा जाता है, फर्श, तेल संदूषण और मानक प्लास्टिक टर्नओवर क्रेट्स से दूर रखा जाता है। V. बहु-स्तरीय गुणवत्ता और सुरक्षा परीक्षण (खाद्य-संपर्क भागों के लिए विशिष्ट)
प्रथम-लेख आयामी और पूर्ण दृश्य निरीक्षण: कोई चांदी की धारियाँ, हवा के बुलबुले, काले धब्बे, तनाव के निशान (सफ़ेद होना), दरारें या चमक नहीं;
गंध परीक्षण: गर्म पानी में डुबाने के बाद कोई तीखी प्लास्टिक गंध नहीं;
निक्षालन/माइग्रेशन स्पॉट जांच: गर्म पानी और तेल/वसा में विसर्जन के दौरान निक्षालित पदार्थों का परीक्षण; खाद्य-संपर्क प्लास्टिक के लिए राष्ट्रीय मानकों का अनुपालन;
उच्च/निम्न-तापमान साइक्लिंग परीक्षण: उबलते पानी और ठंडे तापमान के बीच परिवर्तन करने पर कोई दरार या सफेदी नहीं;
ड्रॉप परीक्षण: 1.2-मीटर की गिरावट के बाद कोई टूट-फूट या टुकड़े नहीं गिरे।
सभी गैर-अनुरूप खाद्य-संपर्क भागों को हटा दिया जाता है; भोजन-संपर्क घटकों के लिए उन्हें पीसना और पुन: उपयोग करना सख्त वर्जित है।
VI. पैकेजिंग और भण्डारण
योग्य उत्पादों को व्यक्तिगत रूप से खाद्य-ग्रेड पीई धूल-मुक्त बैग में सील कर दिया जाता है और औद्योगिक प्लास्टिक भागों से अलग करके सूखे, प्रकाश-संरक्षित क्षेत्र में संग्रहीत किया जाता है; खाद्य सुरक्षा के संबंध में पूरी प्रक्रिया का पता लगाने की क्षमता सुनिश्चित करने के लिए प्रत्येक बैच के लिए कच्चे माल की परीक्षण रिपोर्ट और मोल्डिंग प्रक्रिया रिकॉर्ड बनाए रखे जाते हैं।
हम उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग निर्माता हैं, जो उच्च गुणवत्ता वाले उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग विनिर्माण प्रदान करते हैं। जब तक आप उच्च गुणवत्ता वाले प्लास्टिक पार्ट्स फूड ग्रेड एबीएस पीपी मोल्डिंग उत्पादों को अनुकूलित/विकसित करना चाहते हैं, आप हमें पा सकते हैं। हमारे पास पेशेवर इंजेक्शन मोल्ड डिजाइन और परिपक्व विनिर्माण तकनीक है, जो आपको उत्पाद डिजाइन-मोल्ड बनाने-उत्पाद उत्पादन-उत्पाद पैकेजिंग-उत्पाद परिवहन से लेकर वन-स्टॉप सेवा प्रदान करती है, हम हर लिंक में आपकी मदद कर सकते हैं। जब तक आप हमारे पास आएंगे, हम आपको सर्वोत्तम सेवा प्रदान करेंगे और उत्पाद की गुणवत्ता, उत्पादन समय, सूचना संवाद आदि के मामले में आपको संतुष्ट करेंगे।
|
प्रोडक्ट का नाम |
ट्रेडमिल मोल्डिंग |
|
कृपया प्रदान करें |
2डी, 3डी, नमूने, या का आकार बहुकोणीय चित्र |
|
ढालना समय |
20-35 दिन |
|
उत्पाद समय |
7-15 दिन |
|
मोल्ड परिशुद्धता |
+/-0.01मिमी |
|
जीवन को ढालें |
50-100 मिलियन शॉट्स |
|
उत्पादन प्रक्रिया |
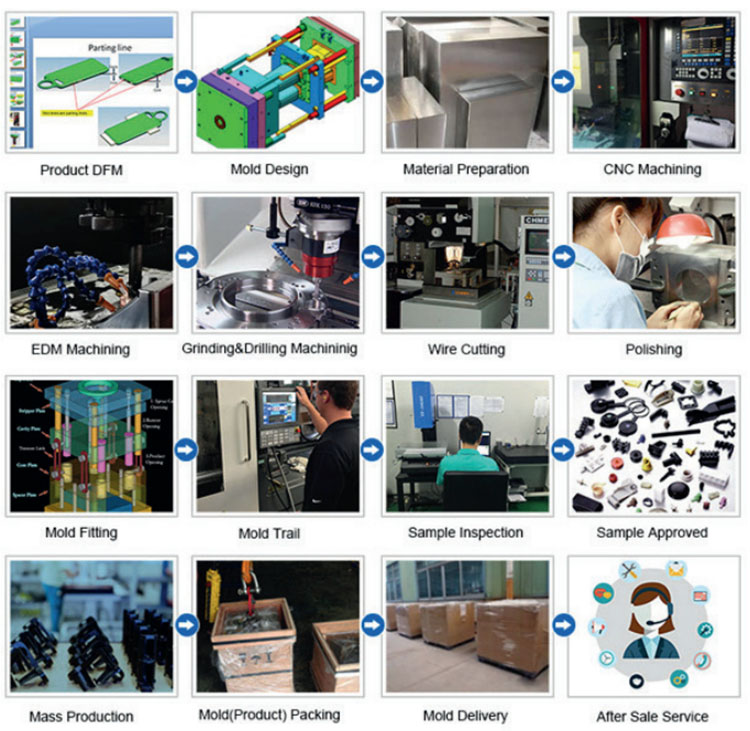
ऑडिट चित्र - मोल्ड प्रवाह विश्लेषण - डिज़ाइन सत्यापन - कस्टम सामग्री - मोल्ड प्रोसेसिंग - कोर प्रोसेसिंग - इलेक्ट्रोड मशीनिंग - धावक प्रणाली प्रसंस्करण - भागों का प्रसंस्करण और खरीद - मशीनिंग स्वीकृति - गुहा सतह उपचार प्रक्रिया - जटिल मोड डाई - संपूर्ण मोल्ड सतह कोटिंग - माउंटिंग प्लेट - मोल्ड नमूना - नमूना परीक्षण - भेजना नमूने |
|
साँचे में ढालना गुहा |
एक गुहा, बहु-गुहा या एक ही विभिन्न उत्पाद एक साथ बनाए जाएं |
|
ढालना सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
धावक प्रणाली |
गर्म धावक और ठंडा धावक |
|
मूलभूत सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
खत्म करना |
शब्द को पिटना, दर्पण खत्म करना, मैट सतह, धारी |
|
मानक |
HASCO, DME या पर निर्भर |
|
मुख्य प्रौद्योगिकी |
मिलिंग, ग्राइंडिंग, सीएनसी, ईडीएम, तार काटना, नक्काशी, ईडीएम, खराद, सतह फिनिश, आदि। |
|
सॉफ़्टवेयर |
सीएडी, प्रो-ई, यूजी डिजाइन समय: 1-3 दिन (सामान्य परिस्थितियाँ) |
|
उत्पाद सामग्री |
एबीएस, पीपी, पीसी, पीए 6, पीए 66, टीपीयू, पीओएम, पीबीटी, पीवीसी, एचआईपीएस, पीएमएमए, टीपीई, पीसी/एबीएस, टीपीवी, टीपीओ, टीपीआर, ईवीए, एचडीपीई, एलडीपीई, सीपीवीसी, पीवीडीएफ, पीपीएसयू.पीपीएस। |
|
गुणवत्ता प्रणाली |
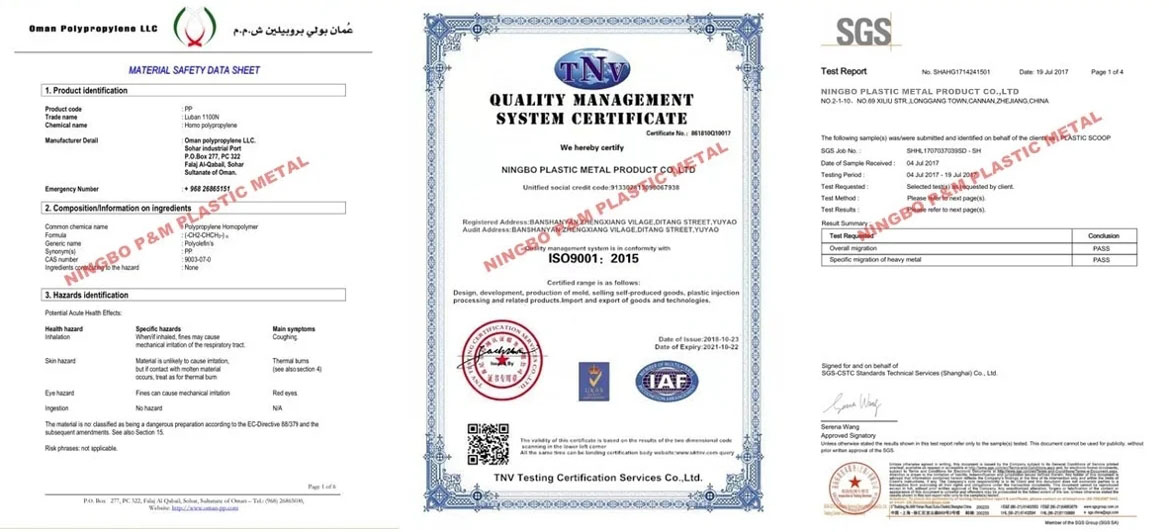
ISO9001:2008 |
|
समय स्थापित करें |
20 दिन |
|
उपकरण |
सीएनसी, ईडीएम, कटिंग ऑफ मशीन, प्लास्टिक मशीनरी, आदि प्लास्टिक सूटकेस मोल्ड झे जियांग |
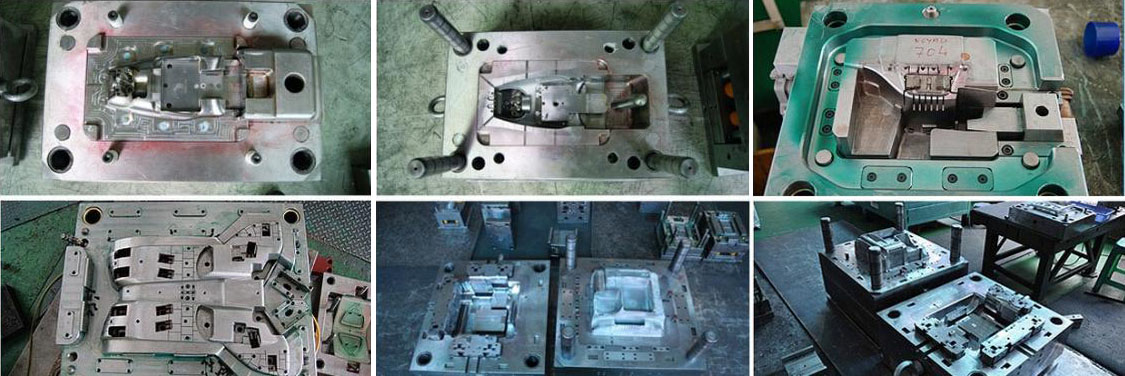
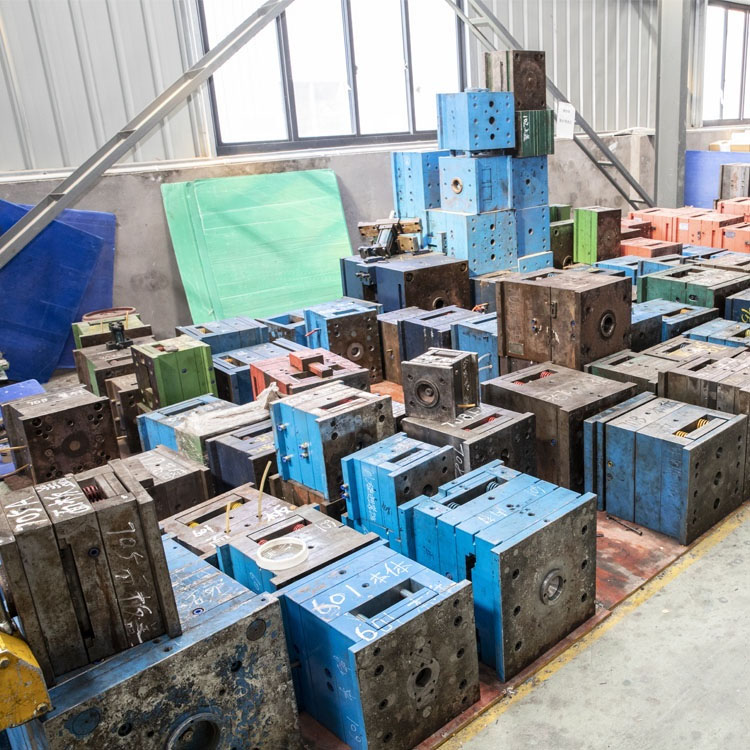
प्लास्टिक इंजेक्शन मोल्ड बनाना
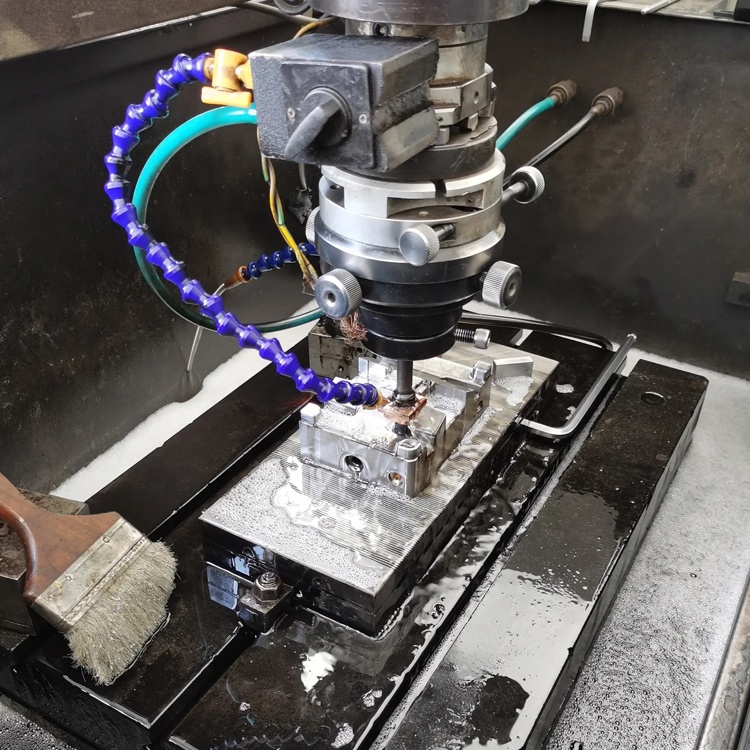
प्लास्टिक मोल्डिंग विशिष्टताएँ
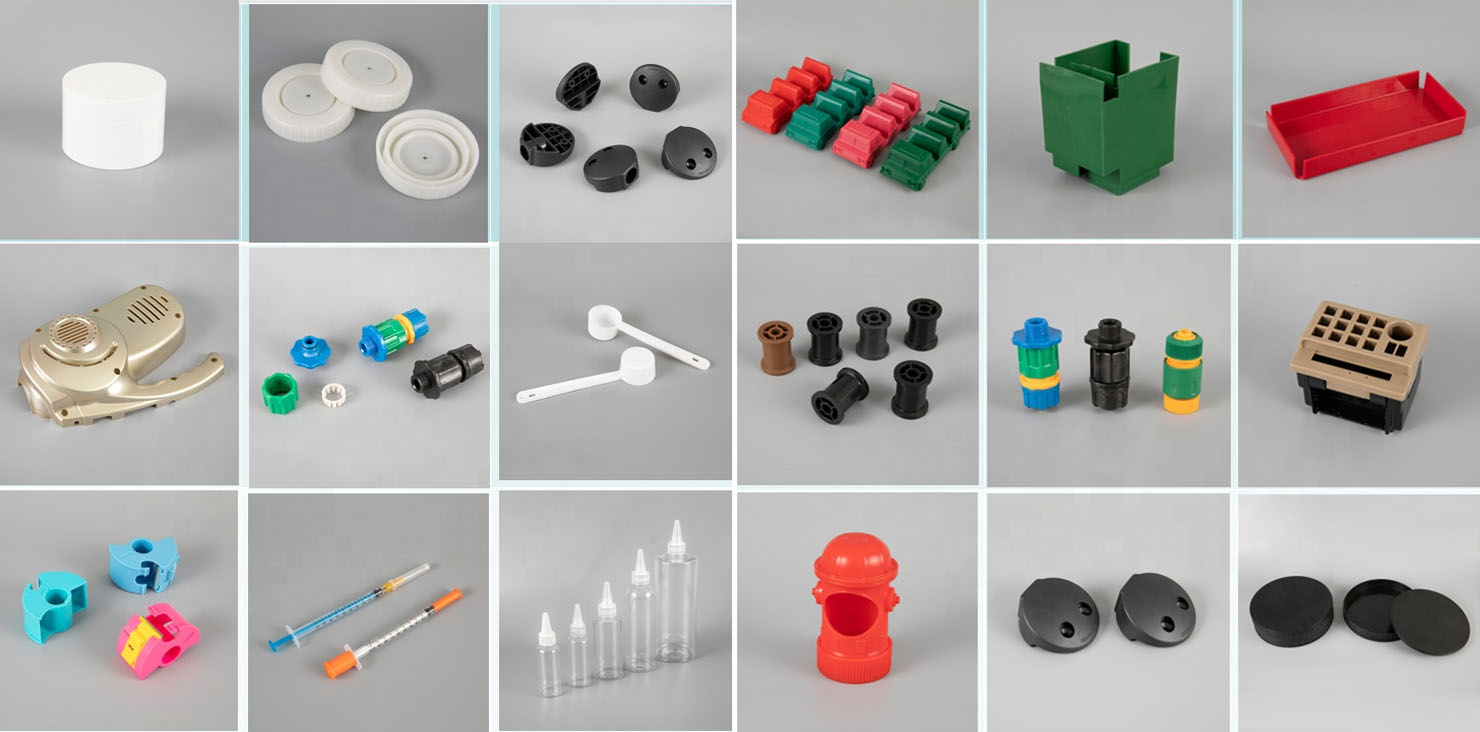
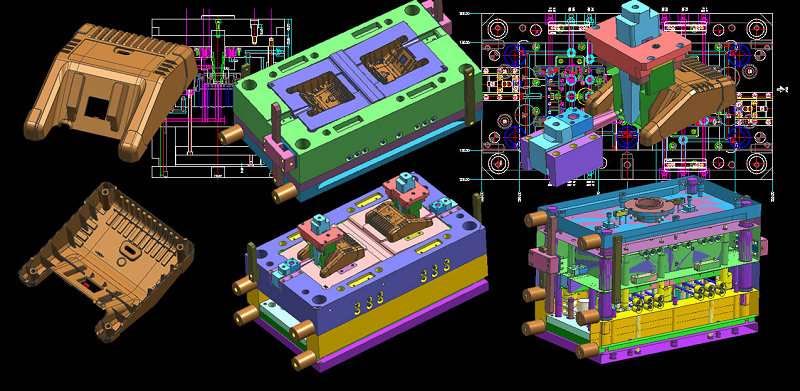
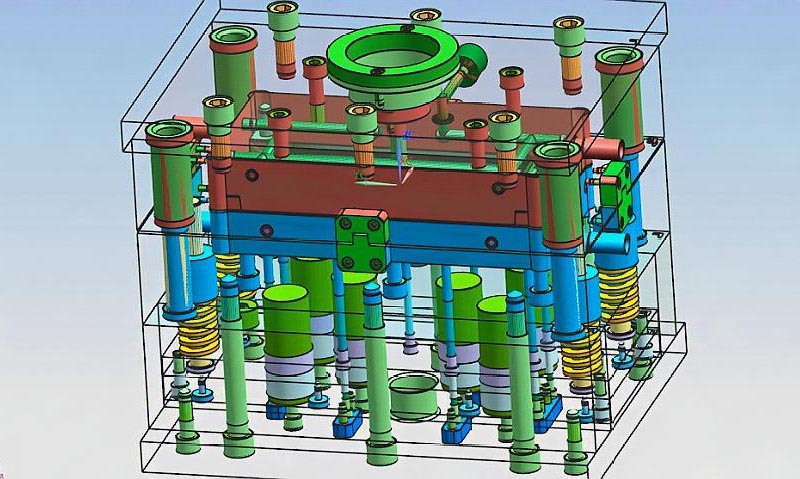
मोल्ड डिजाइन:
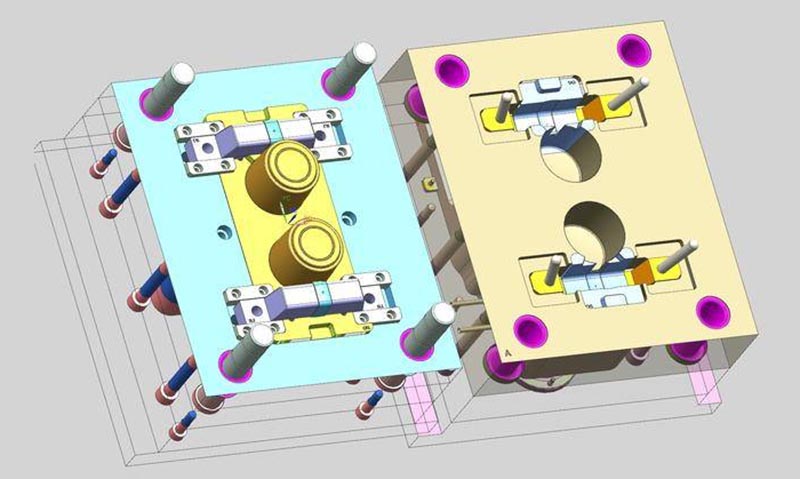

लेन-देन प्रक्रिया:
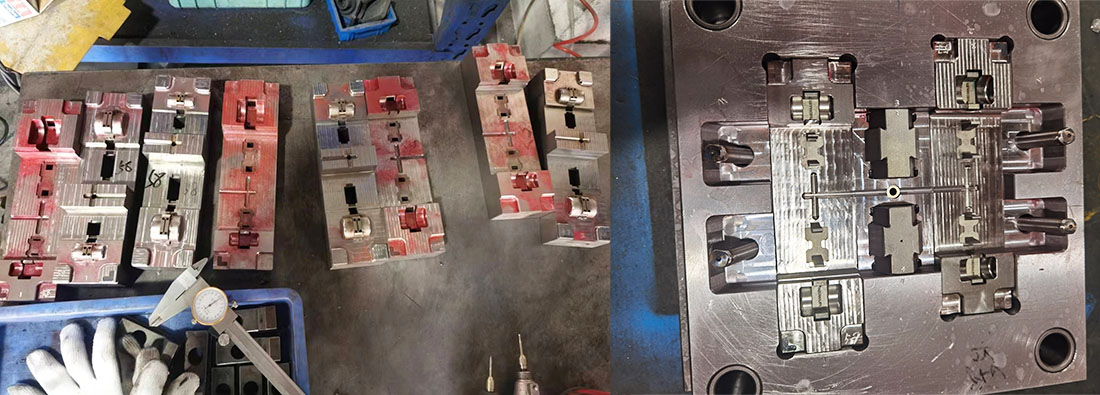
मोल्ड परीक्षण:

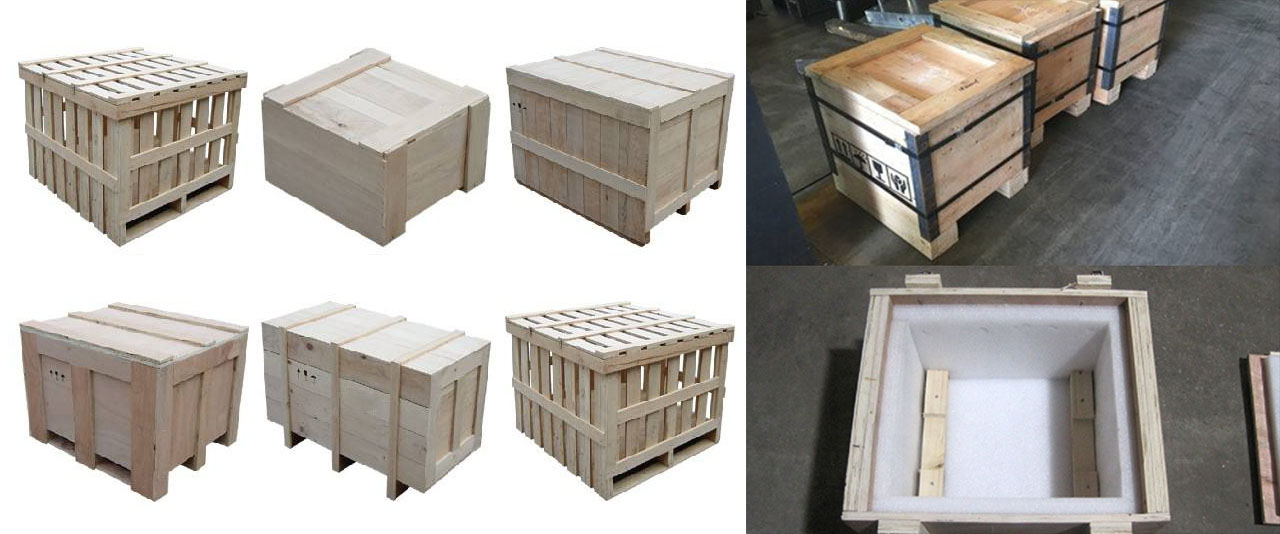
उत्पाद पैकेजिंग
कारखाना
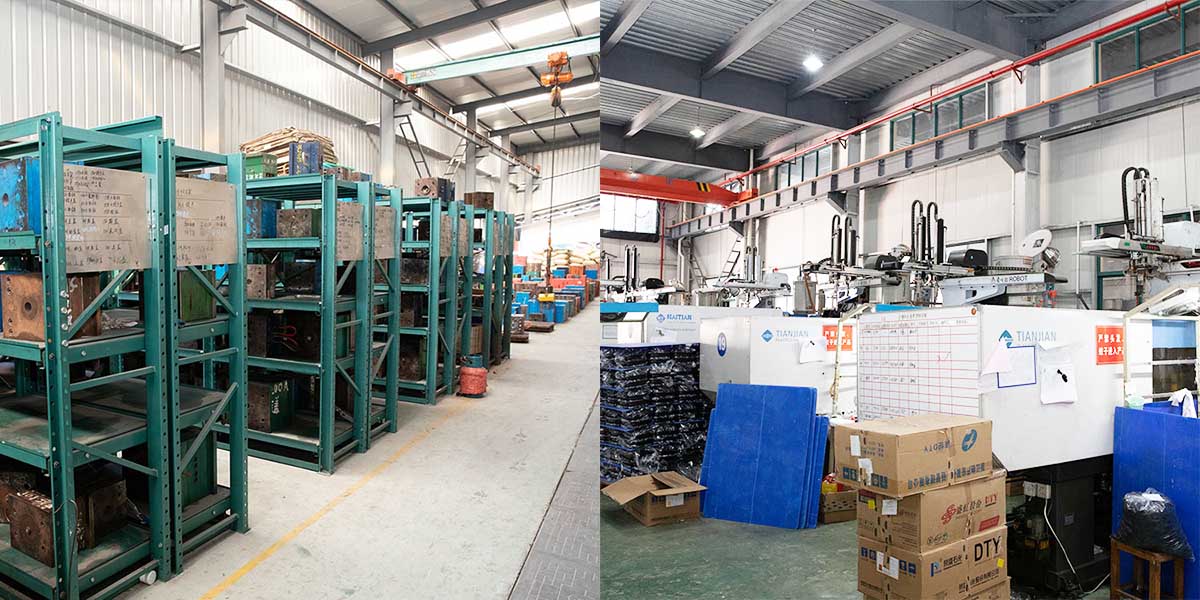
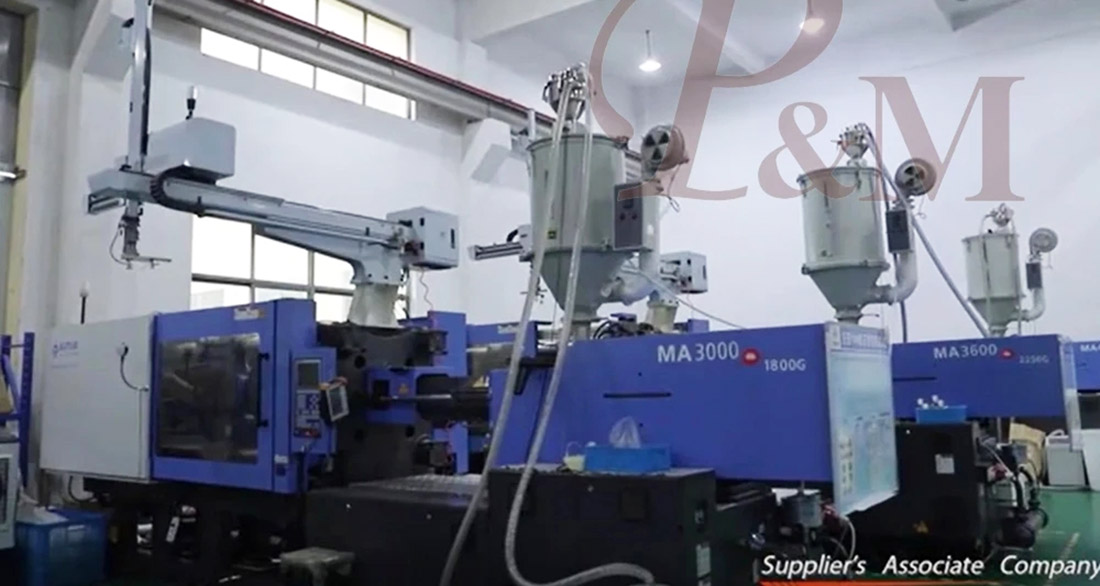
हम कस्टम प्लास्टिक मोल्ड फैक्ट्री हैं। हमारा कारखाना प्लास्टिक इंजेक्शन मोल्ड निर्माता है। हमारे पास पेशेवर कस्टम प्लास्टिक मोल्ड में 17 साल का अनुभव और 10 साल का विदेशी व्यापार अनुभव है। हम कस्टम प्लास्टिक मोल्ड आपूर्तिकर्ता हैं। हम कस्टम प्लास्टिक मोल्ड सेवा प्रदान कर सकते हैं। हमारा कारखाना इंजेक्शन मोल्डेड प्लास्टिक पार्ट्स बना सकता है, और उत्पादों की गुणवत्ता आपको संतुष्ट करेगी।
हमारे पास 50 से अधिक उच्च-स्तरीय मशीनें और सैकड़ों इंजीनियर और डिजाइनर हैं। हम उत्पाद डिजाइन - मोल्ड बनाने - उत्पाद उत्पादन - उत्पाद पैकेजिंग - परिवहन तक वन-स्टॉप सेवा प्रदान कर सकते हैं। हमारे पास पूरी उत्पादन श्रृंखला है. हम आपकी सभी आवश्यकताएं पूरी कर सकते हैं.
सेवाएँ हम प्रदान करते हैं:
पेशेवर कस्टम मोल्ड सेवा, प्लास्टिक मोल्ड डिजाइन और विनिर्माण। प्लास्टिक उत्पाद उत्पादन, उत्पाद डिजाइन, मोल्ड डिजाइन, ब्लो मोल्ड अनुकूलन, घूर्णी मोल्ड अनुकूलन, डाई-कास्टिंग मोल्ड अनुकूलन। 3डी प्रिंटिंग सेवाएं, सीएनसी विनिर्माण सेवाएं, उत्पाद पैकेजिंग, अनुकूलित पैकेजिंग, शिपिंग सेवाएं।

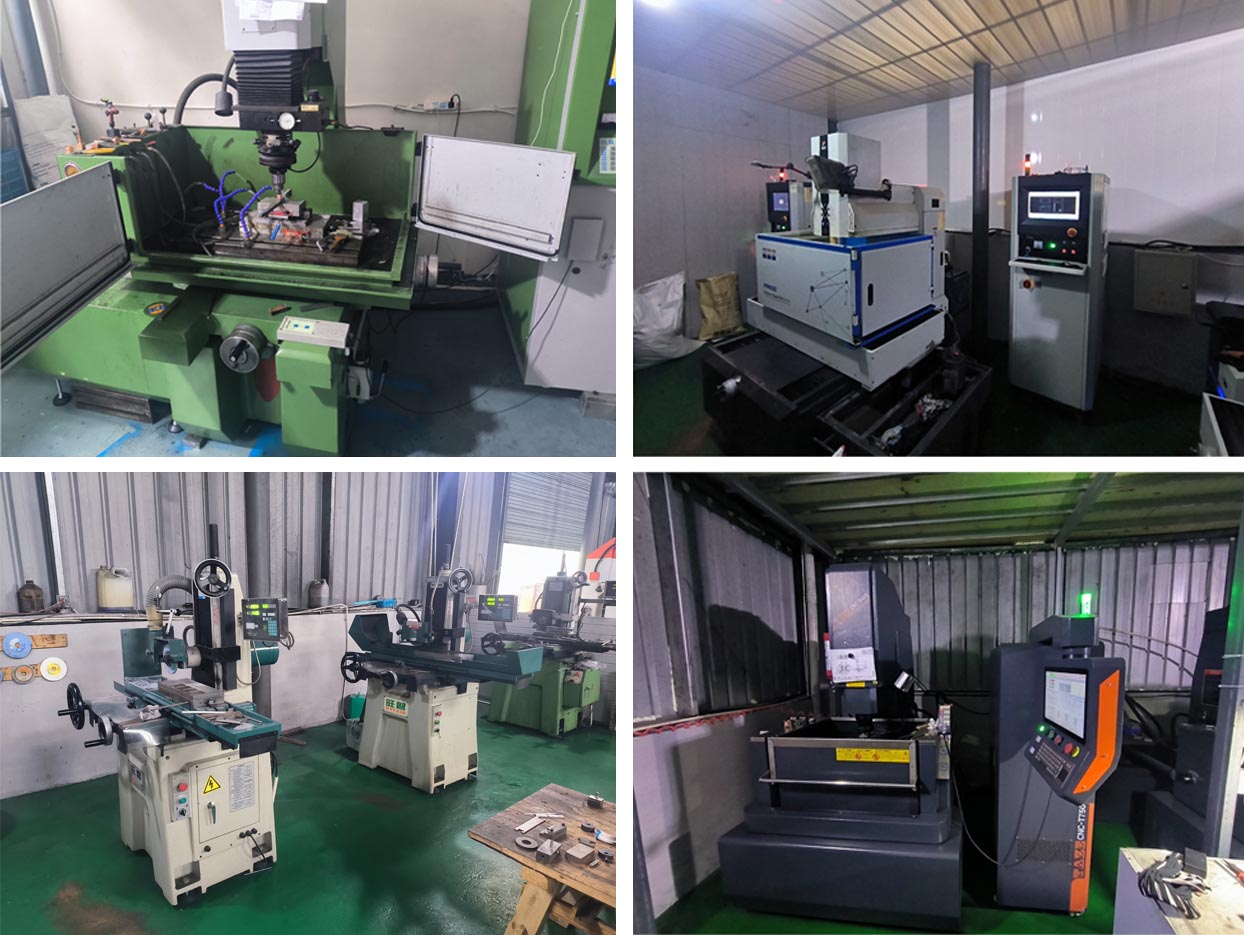
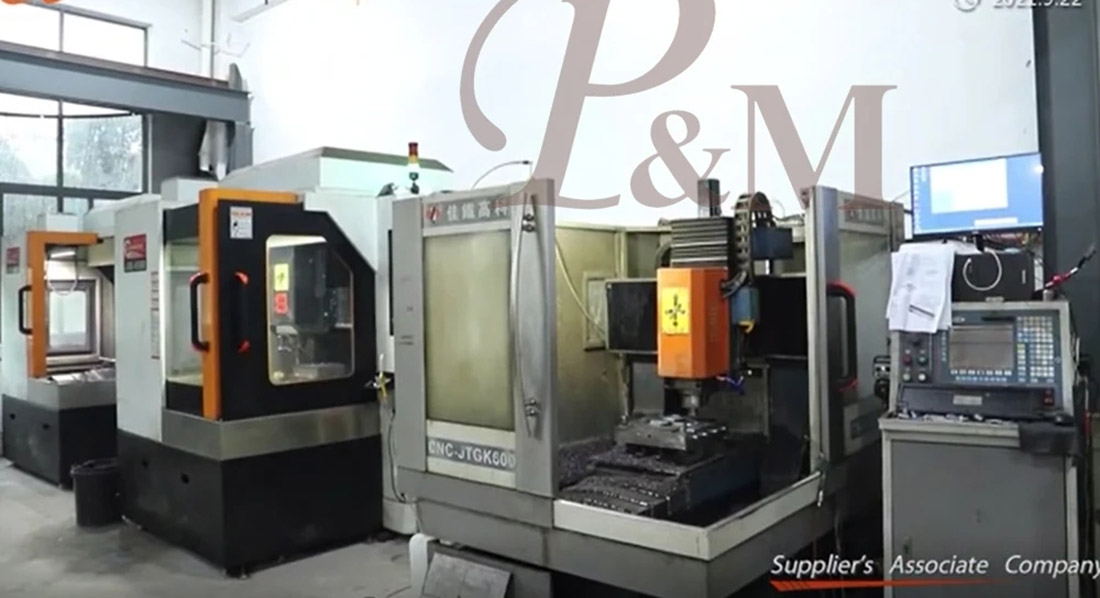
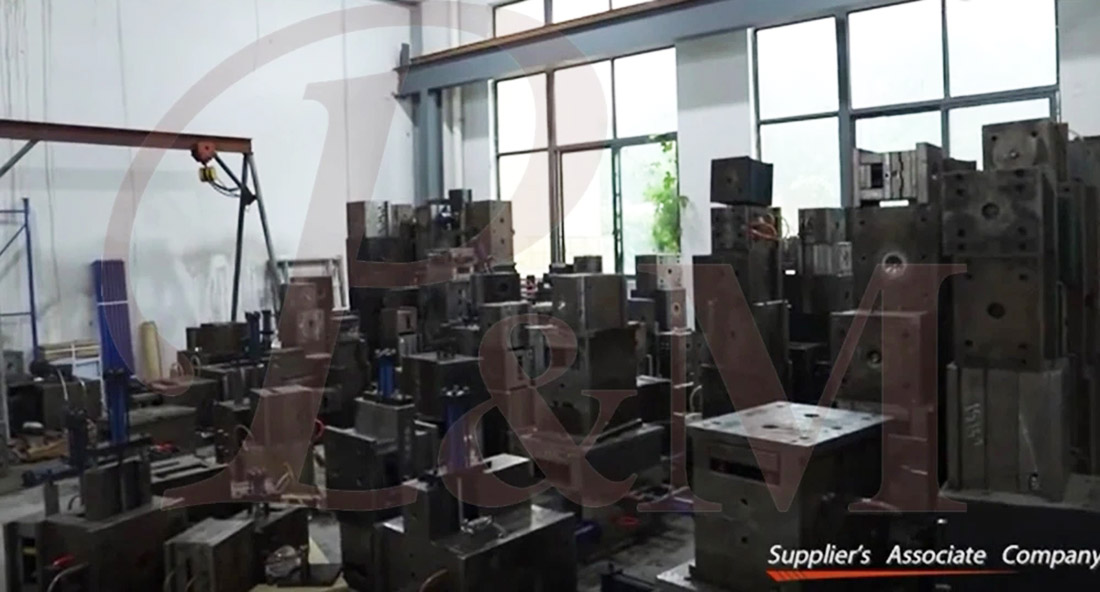
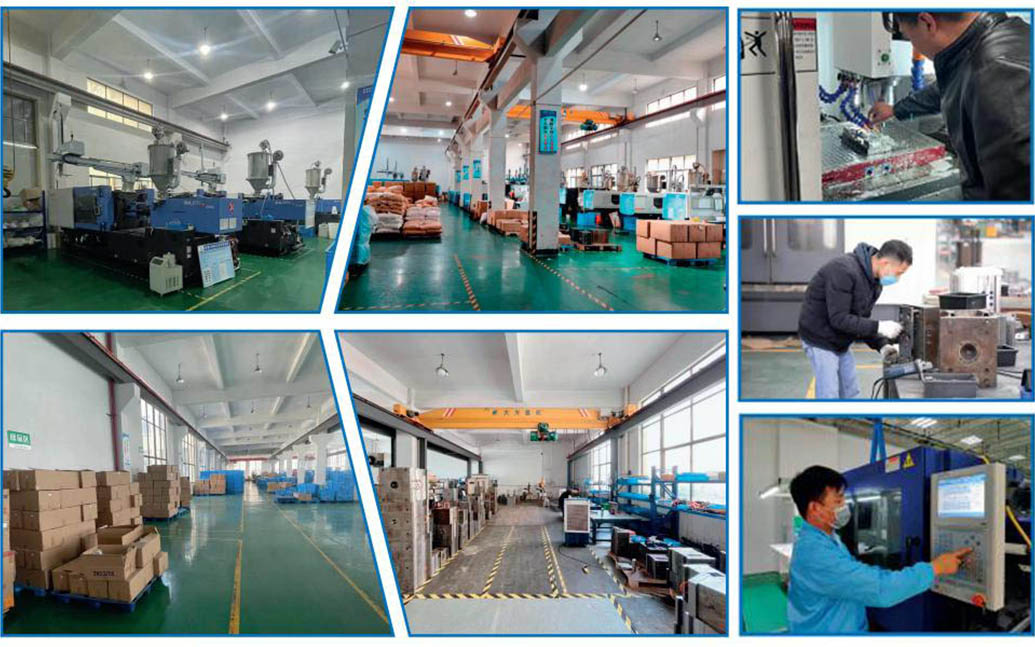
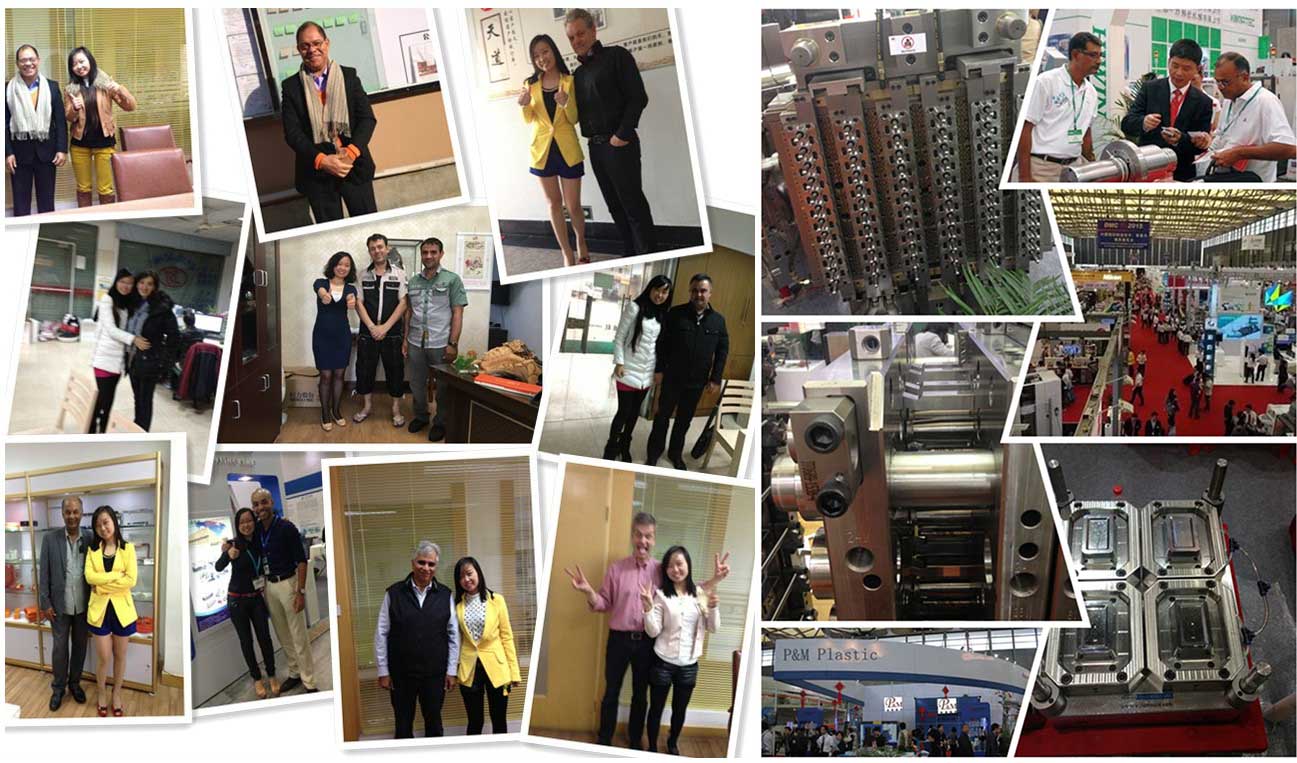
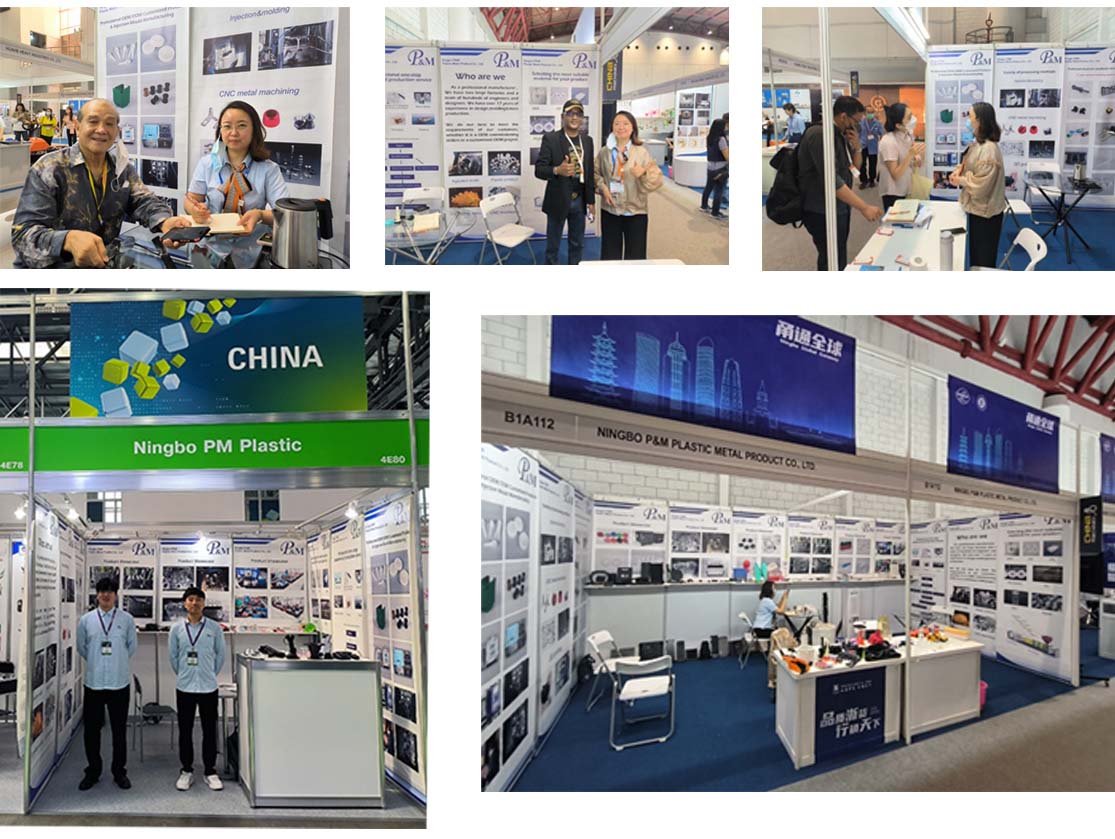
हम हमेशा गुणवत्ता पहले और समय पहले के सिद्धांतों का पालन करते हैं। ग्राहकों को उच्चतम गुणवत्ता वाले उत्पाद उपलब्ध कराते समय, उत्पादन क्षमता को अधिकतम करने और उत्पादन समय को कम करने का प्रयास करें। हमें प्रत्येक ग्राहक को यह बताते हुए गर्व हो रहा है कि हमारी कंपनी ने अपनी स्थापना के बाद से किसी भी ग्राहक को नहीं खोया है। यदि उत्पाद में कोई समस्या है, तो हम सक्रिय रूप से समाधान तलाशेंगे और अंत तक जिम्मेदारी लेंगे।

अक्सर पूछे जाने वाले प्रश्न
Q1: क्या आप ट्रेडिंग कंपनी या निर्माता हैं?
उत्तर: हम निर्माता हैं।
Q2. मुझे कोटेशन कब मिल सकता है?
उत्तर: हम आम तौर पर आपकी पूछताछ मिलने के 2 दिनों के भीतर उद्धरण देते हैं।
यदि आप बहुत जरूरी हैं, तो कृपया हमें कॉल करें या हमें अपने ईमेल में बताएं ताकि हम पहले आपके लिए बोली लगा सकें।
Q3. मोल्ड के लिए लीड-टाइम कितना समय है?
उत्तर: यह सब उत्पादों के आकार और जटिलता पर निर्भर करता है। आम तौर पर, लीड टाइम 25 दिन है।
Q4. मेरे पास कोई 3डी ड्राइंग नहीं है, मुझे नया प्रोजेक्ट कैसे शुरू करना चाहिए?
उत्तर: आप हमें एक मोल्डिंग नमूना प्रदान कर सकते हैं, हम आपको 3डी ड्राइंग डिज़ाइन पूरा करने में मदद करेंगे।
Q5. शिपमेंट से पहले, उत्पादों की गुणवत्ता कैसे सुनिश्चित करें?
उत्तर: यदि आप हमारे कारखाने में नहीं आते हैं और निरीक्षण के लिए आपके पास तीसरा पक्ष भी नहीं है, तो हम आपके निरीक्षण कर्मचारी के रूप में काम करेंगे।
हम आपको उत्पादन प्रक्रिया विवरण के लिए एक वीडियो प्रदान करेंगे जिसमें प्रक्रिया रिपोर्ट, उत्पाद आकार संरचना और सतह विवरण, पैकिंग विवरण इत्यादि शामिल होंगे।
Q6. आपके भुगतान की शर्तें क्या हैं?
ए: मोल्ड भुगतान: अग्रिम में टी/टी द्वारा 40% जमा, पहले परीक्षण नमूने भेजने से पहले 30% दूसरा मोल्ड भुगतान, अंतिम नमूने पर सहमत होने के बाद 30% मोल्ड शेष।
बी: उत्पादन भुगतान: 50% अग्रिम जमा, 50% अंतिम माल भेजने से पहले।
Q7: आप हमारे व्यवसाय को दीर्घकालिक और अच्छे संबंध कैसे बनाते हैं?
ए:1. हम यह सुनिश्चित करने के लिए अच्छी गुणवत्ता और प्रतिस्पर्धी मूल्य रखते हैं कि हमारे ग्राहकों को सर्वोत्तम गुणवत्ता वाले उत्पादों का लाभ मिले।
2. हम प्रत्येक ग्राहक का अपने मित्र के रूप में सम्मान करते हैं और हम ईमानदारी से व्यवसाय करते हैं और उनसे मित्रता करते हैं, चाहे वे कहीं से भी आए हों।
हॉट टैग: इलेक्ट्रिक स्कूटर प्लास्टिक बॉडी पार्ट्स मोल्डिंग, चीन, निर्माता, आपूर्तिकर्ता, फैक्टरी, अनुकूलित, थोक, खरीदें, गुणवत्ता, नवीनतम बिक्री, चीन में निर्मित
संबंधित श्रेणी
जांच भेजें
कृपया नीचे दिए गए फॉर्म में अपनी पूछताछ देने के लिए स्वतंत्र महसूस करें। हम आपको 24 घंटों में जवाब देंगे।