उत्पाद
- कोर अनुकूलन सेवा
- स्वास्थ्य देखभाल
- इलेक्ट्रॉनिक उपकरण और उपकरण
- मातृ एवं शिशु आपूर्ति साँचे
- मनोरंजक खेल
- गृह सज्जा कला
- ऑटो उपकरण
- परिवहन एवं भण्डारण
- प्रकाश जुड़नार
- निर्माण उपकरण
- पैकेजिंग उत्पाद
- शैक्षिक एवं प्रयोगशालाएँ
- वस्त्र सामान सहायक उपकरण
- देखभाल और सफ़ाई उत्पाद
- कृषि एवं वानिकी
- मैकेनिकल उपकरण
- पालतु जानवरों का सामान
- बरतन
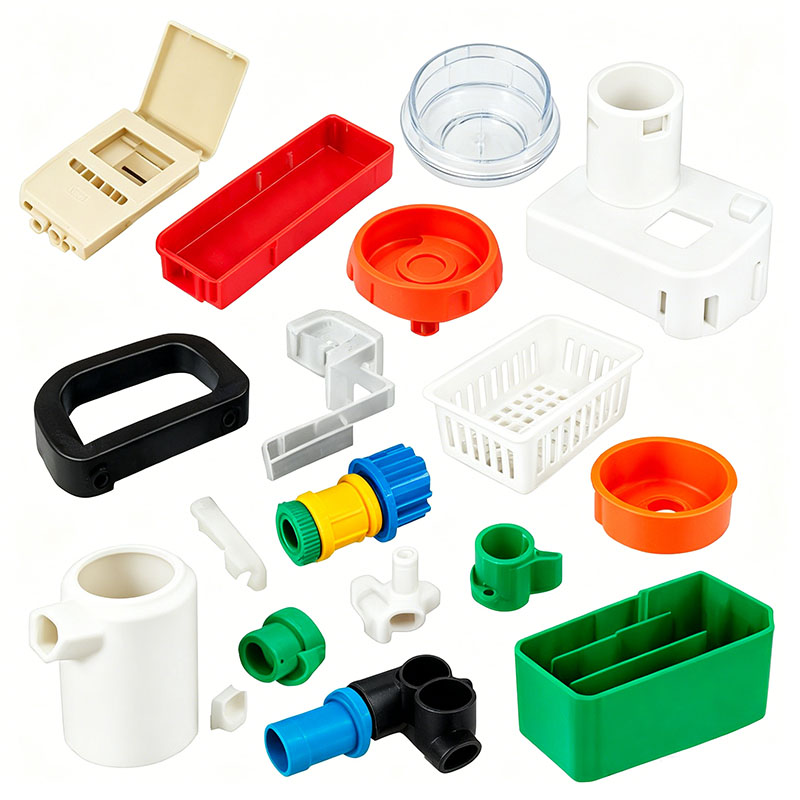
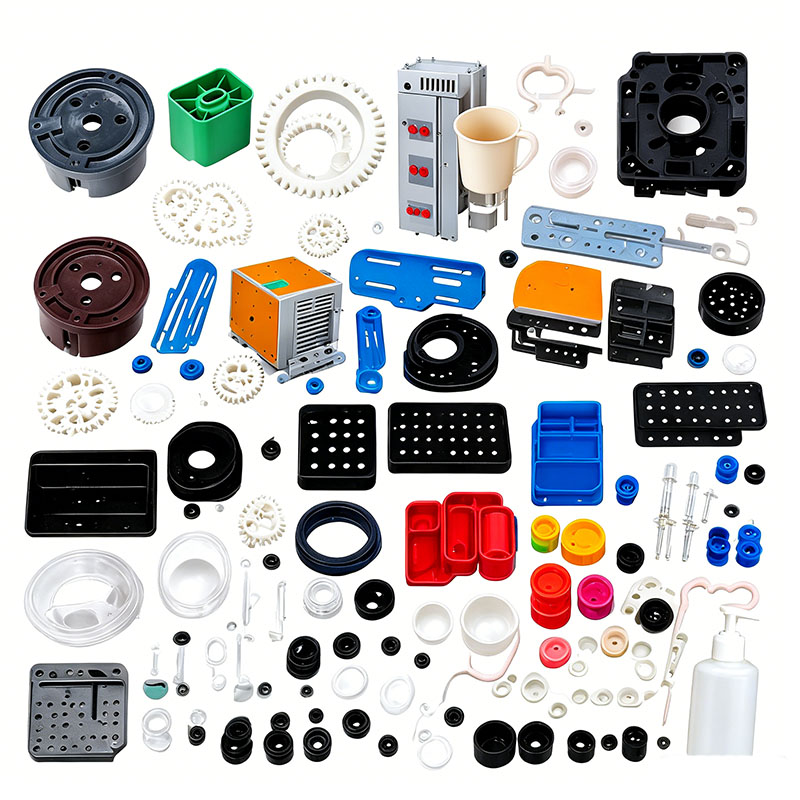
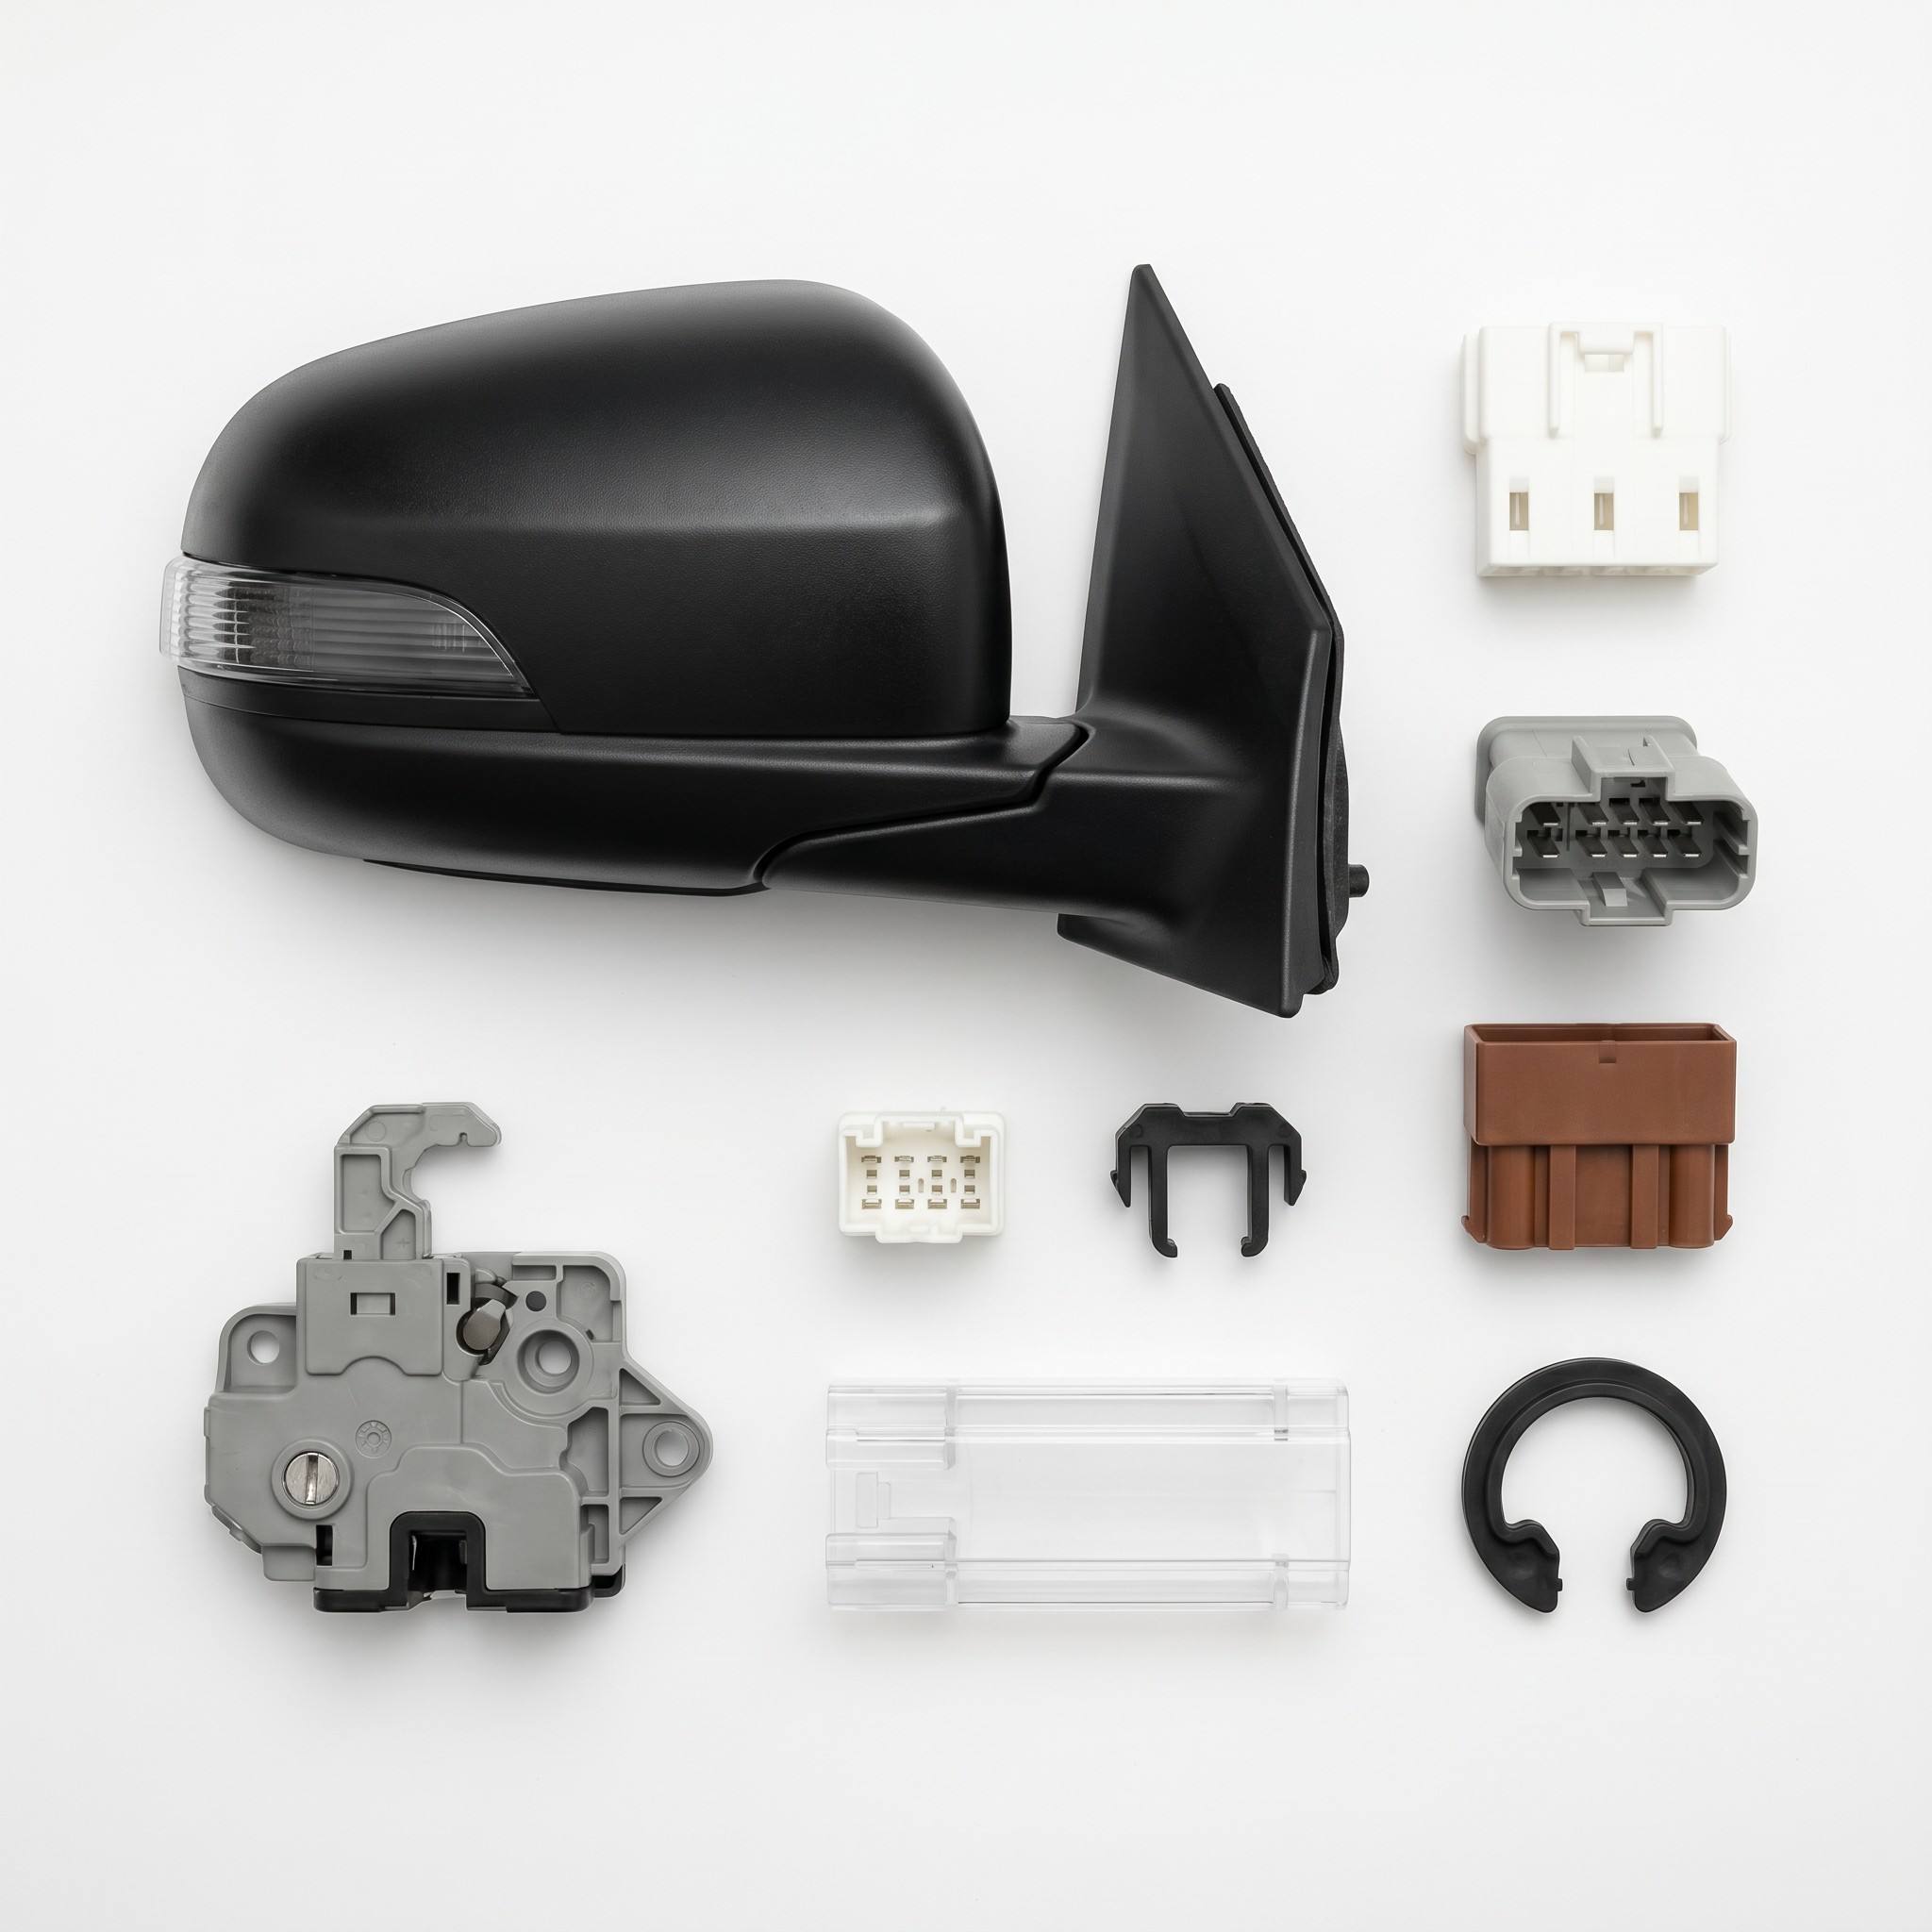
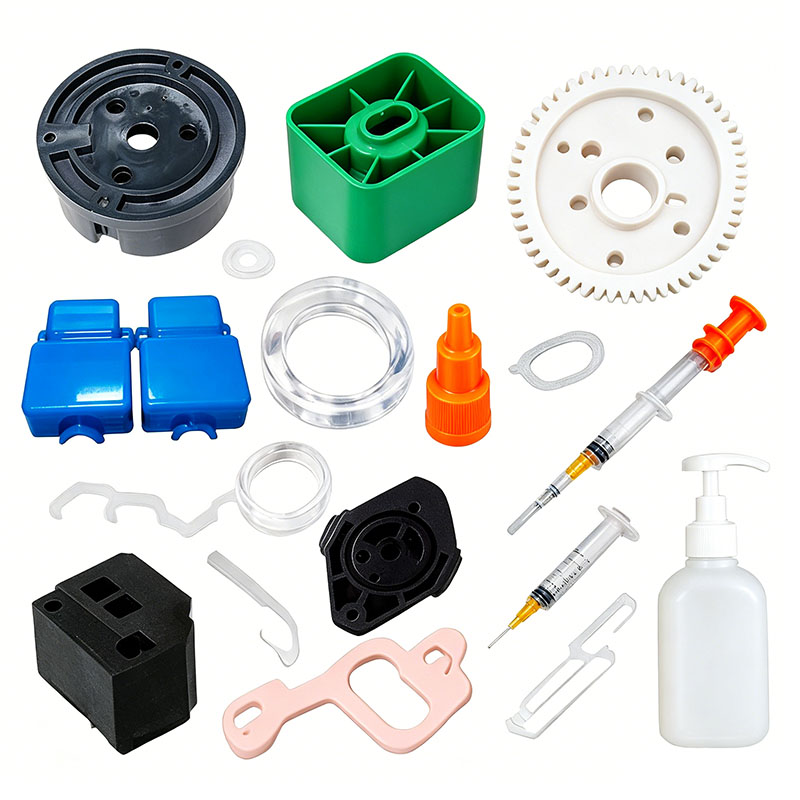
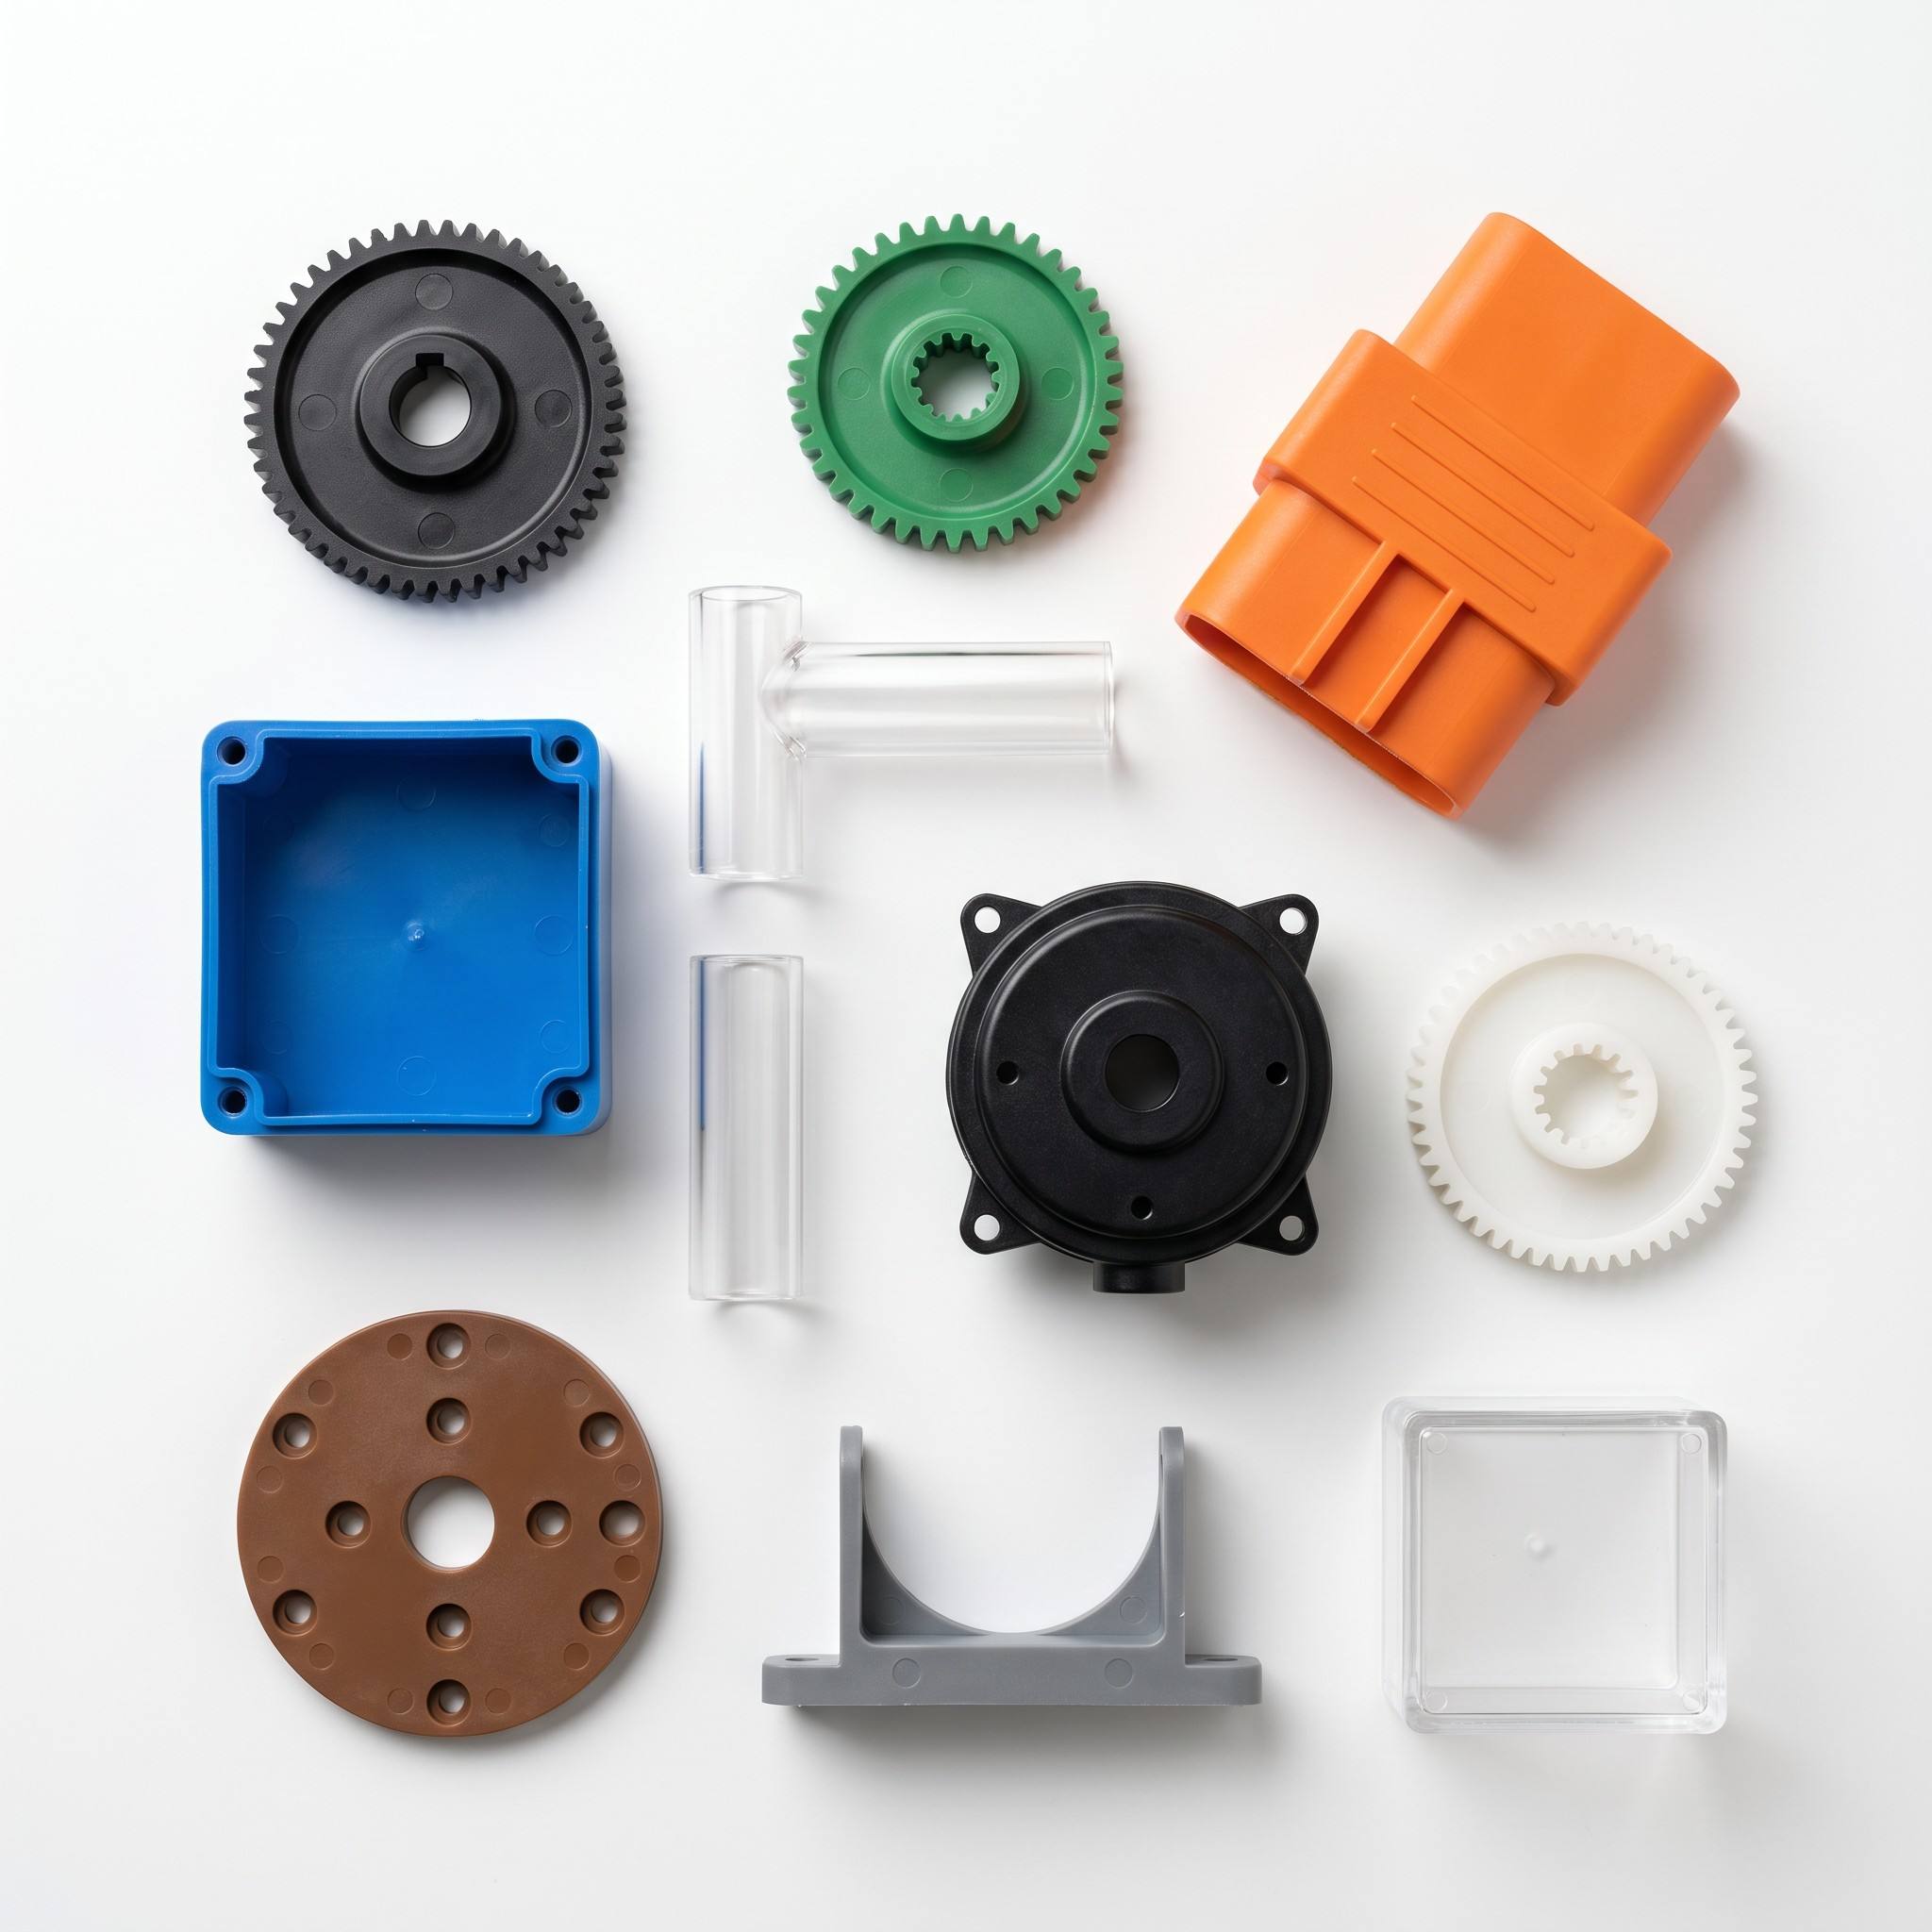
एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग
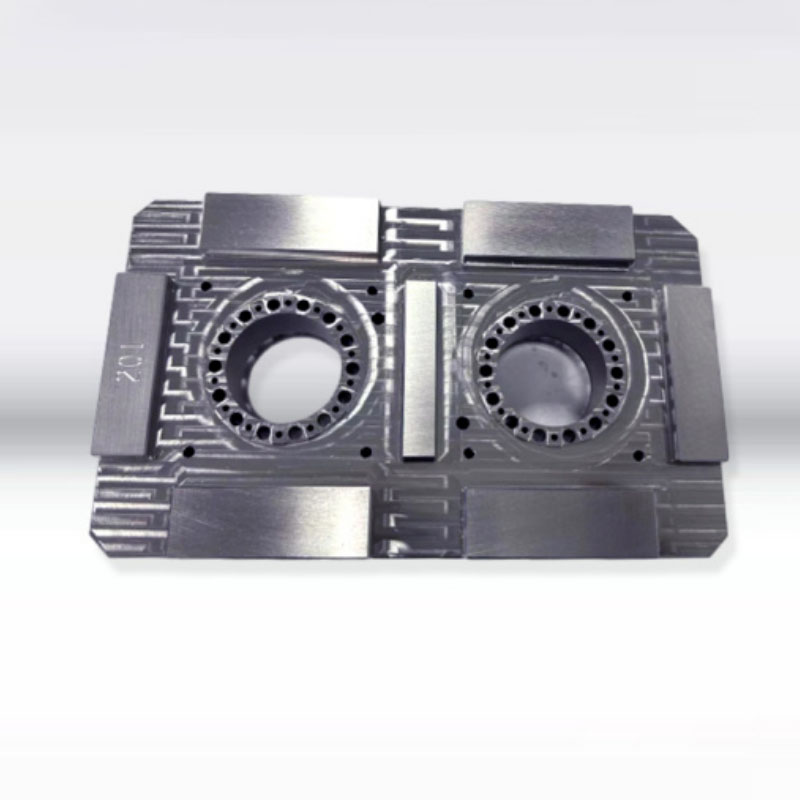
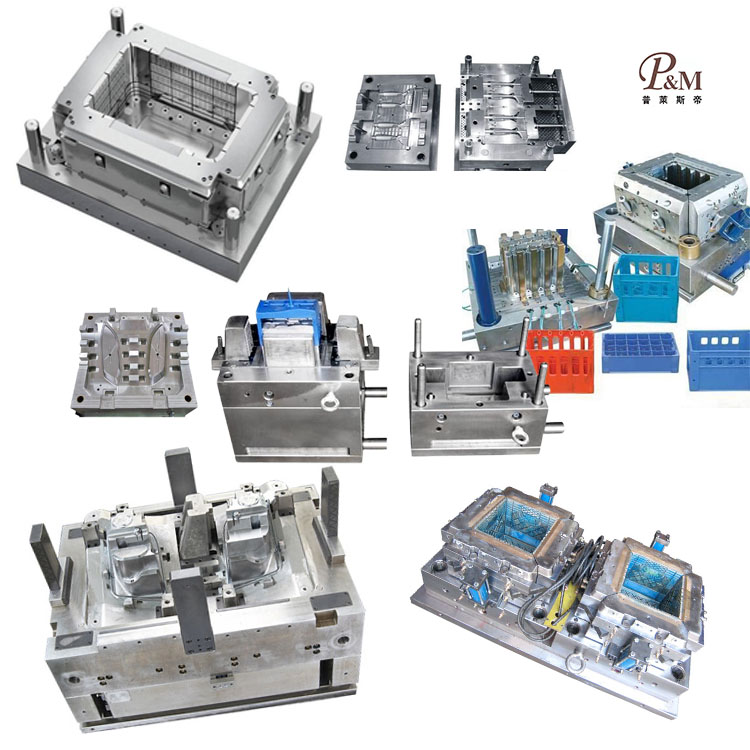
Ningbo (P&M) प्लास्टिक मेटल प्रोडक्ट्स कंपनी लिमिटेड के पास 17 साल की मोल्ड निर्माण तकनीक है और यह एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग को अनुकूलित कर सकता है। हम पेशेवर अनुकूलित एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग सेवाएं प्रदान करते हैं, और हम एक पेशेवर एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग निर्माता हैं। उत्पाद के कच्चे माल और मोल्ड सामग्री के चयन में हमारे पास पर्याप्त अनुभव है। एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग को अनुकूलित करने की प्रक्रिया में, हमारा कारखाना वन-स्टॉप सेवा प्रदान कर सकता है। हमारे पास एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग से संबंधित डिजाइन और उत्पादन क्षमताएं हैं, जैसे: सीएडी डिजाइन, मोल्ड निर्माण, इंजेक्शन मोल्डिंग, प्लास्टिक उत्पाद उत्पादन, असेंबली और अन्य प्रौद्योगिकियां।
जांच भेजें
उत्पाद वर्णन
इसके अलावा, हमारी कंपनी ने कच्चे माल की आपूर्ति और मुद्रण गुणवत्ता सुनिश्चित करने के लिए प्लास्टिक कच्चे माल के आपूर्तिकर्ताओं, मुद्रण निर्माताओं आदि के साथ सहकारी संबंध स्थापित किए हैं। हमारे समृद्ध अनुभव और उत्तम आपूर्ति श्रृंखला के माध्यम से, हमारी कंपनी ग्राहकों को उनकी विशिष्ट आवश्यकताओं को पूरा करने के लिए उच्च गुणवत्ता वाले अनुकूलित एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग उत्पाद प्रदान कर सकती है। साथ ही, हमारे पास 10 वर्षों का पेशेवर विदेश व्यापार सेवा अनुभव है, हम विदेशी व्यापार प्रक्रिया को समझते हैं और अपने ग्राहकों को बेहतर सेवा प्रदान करते हैं। एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग उत्पादों के लिए, हम संबंधित प्लास्टिक पार्ट्स बना सकते हैं, जो मुख्य रूप से इंजेक्शन मोल्ड के माध्यम से किया जाता है।
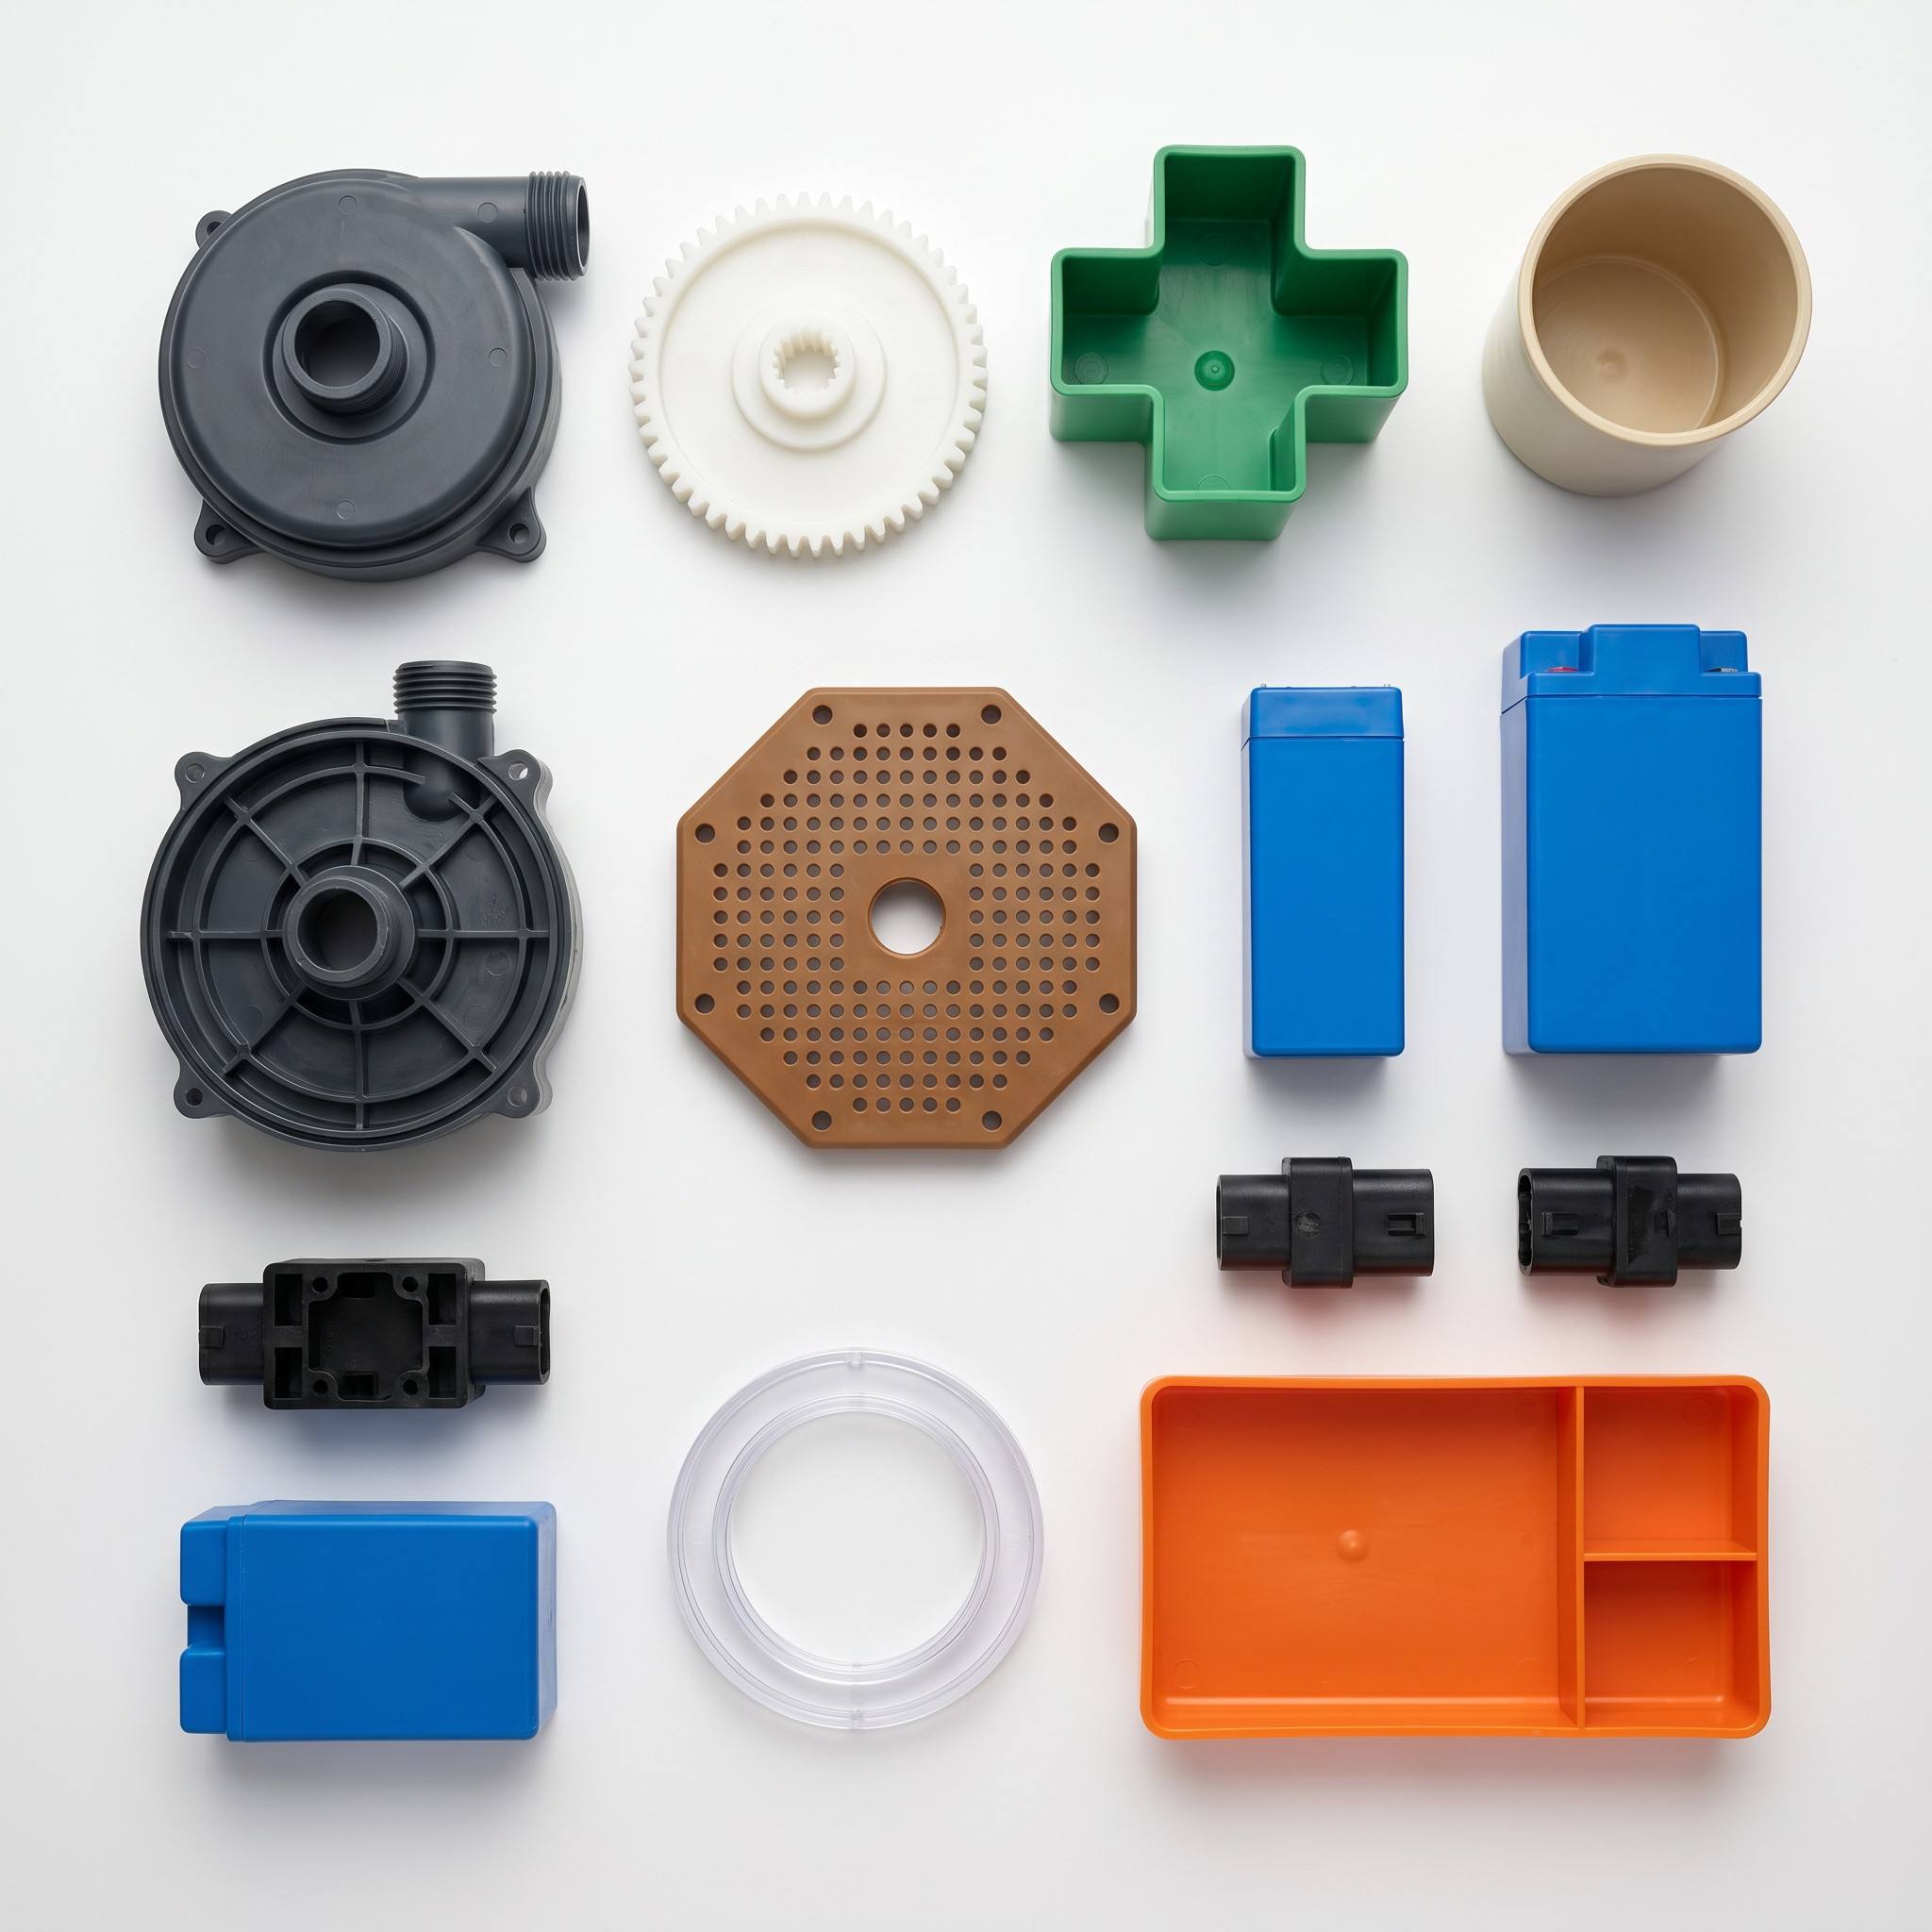
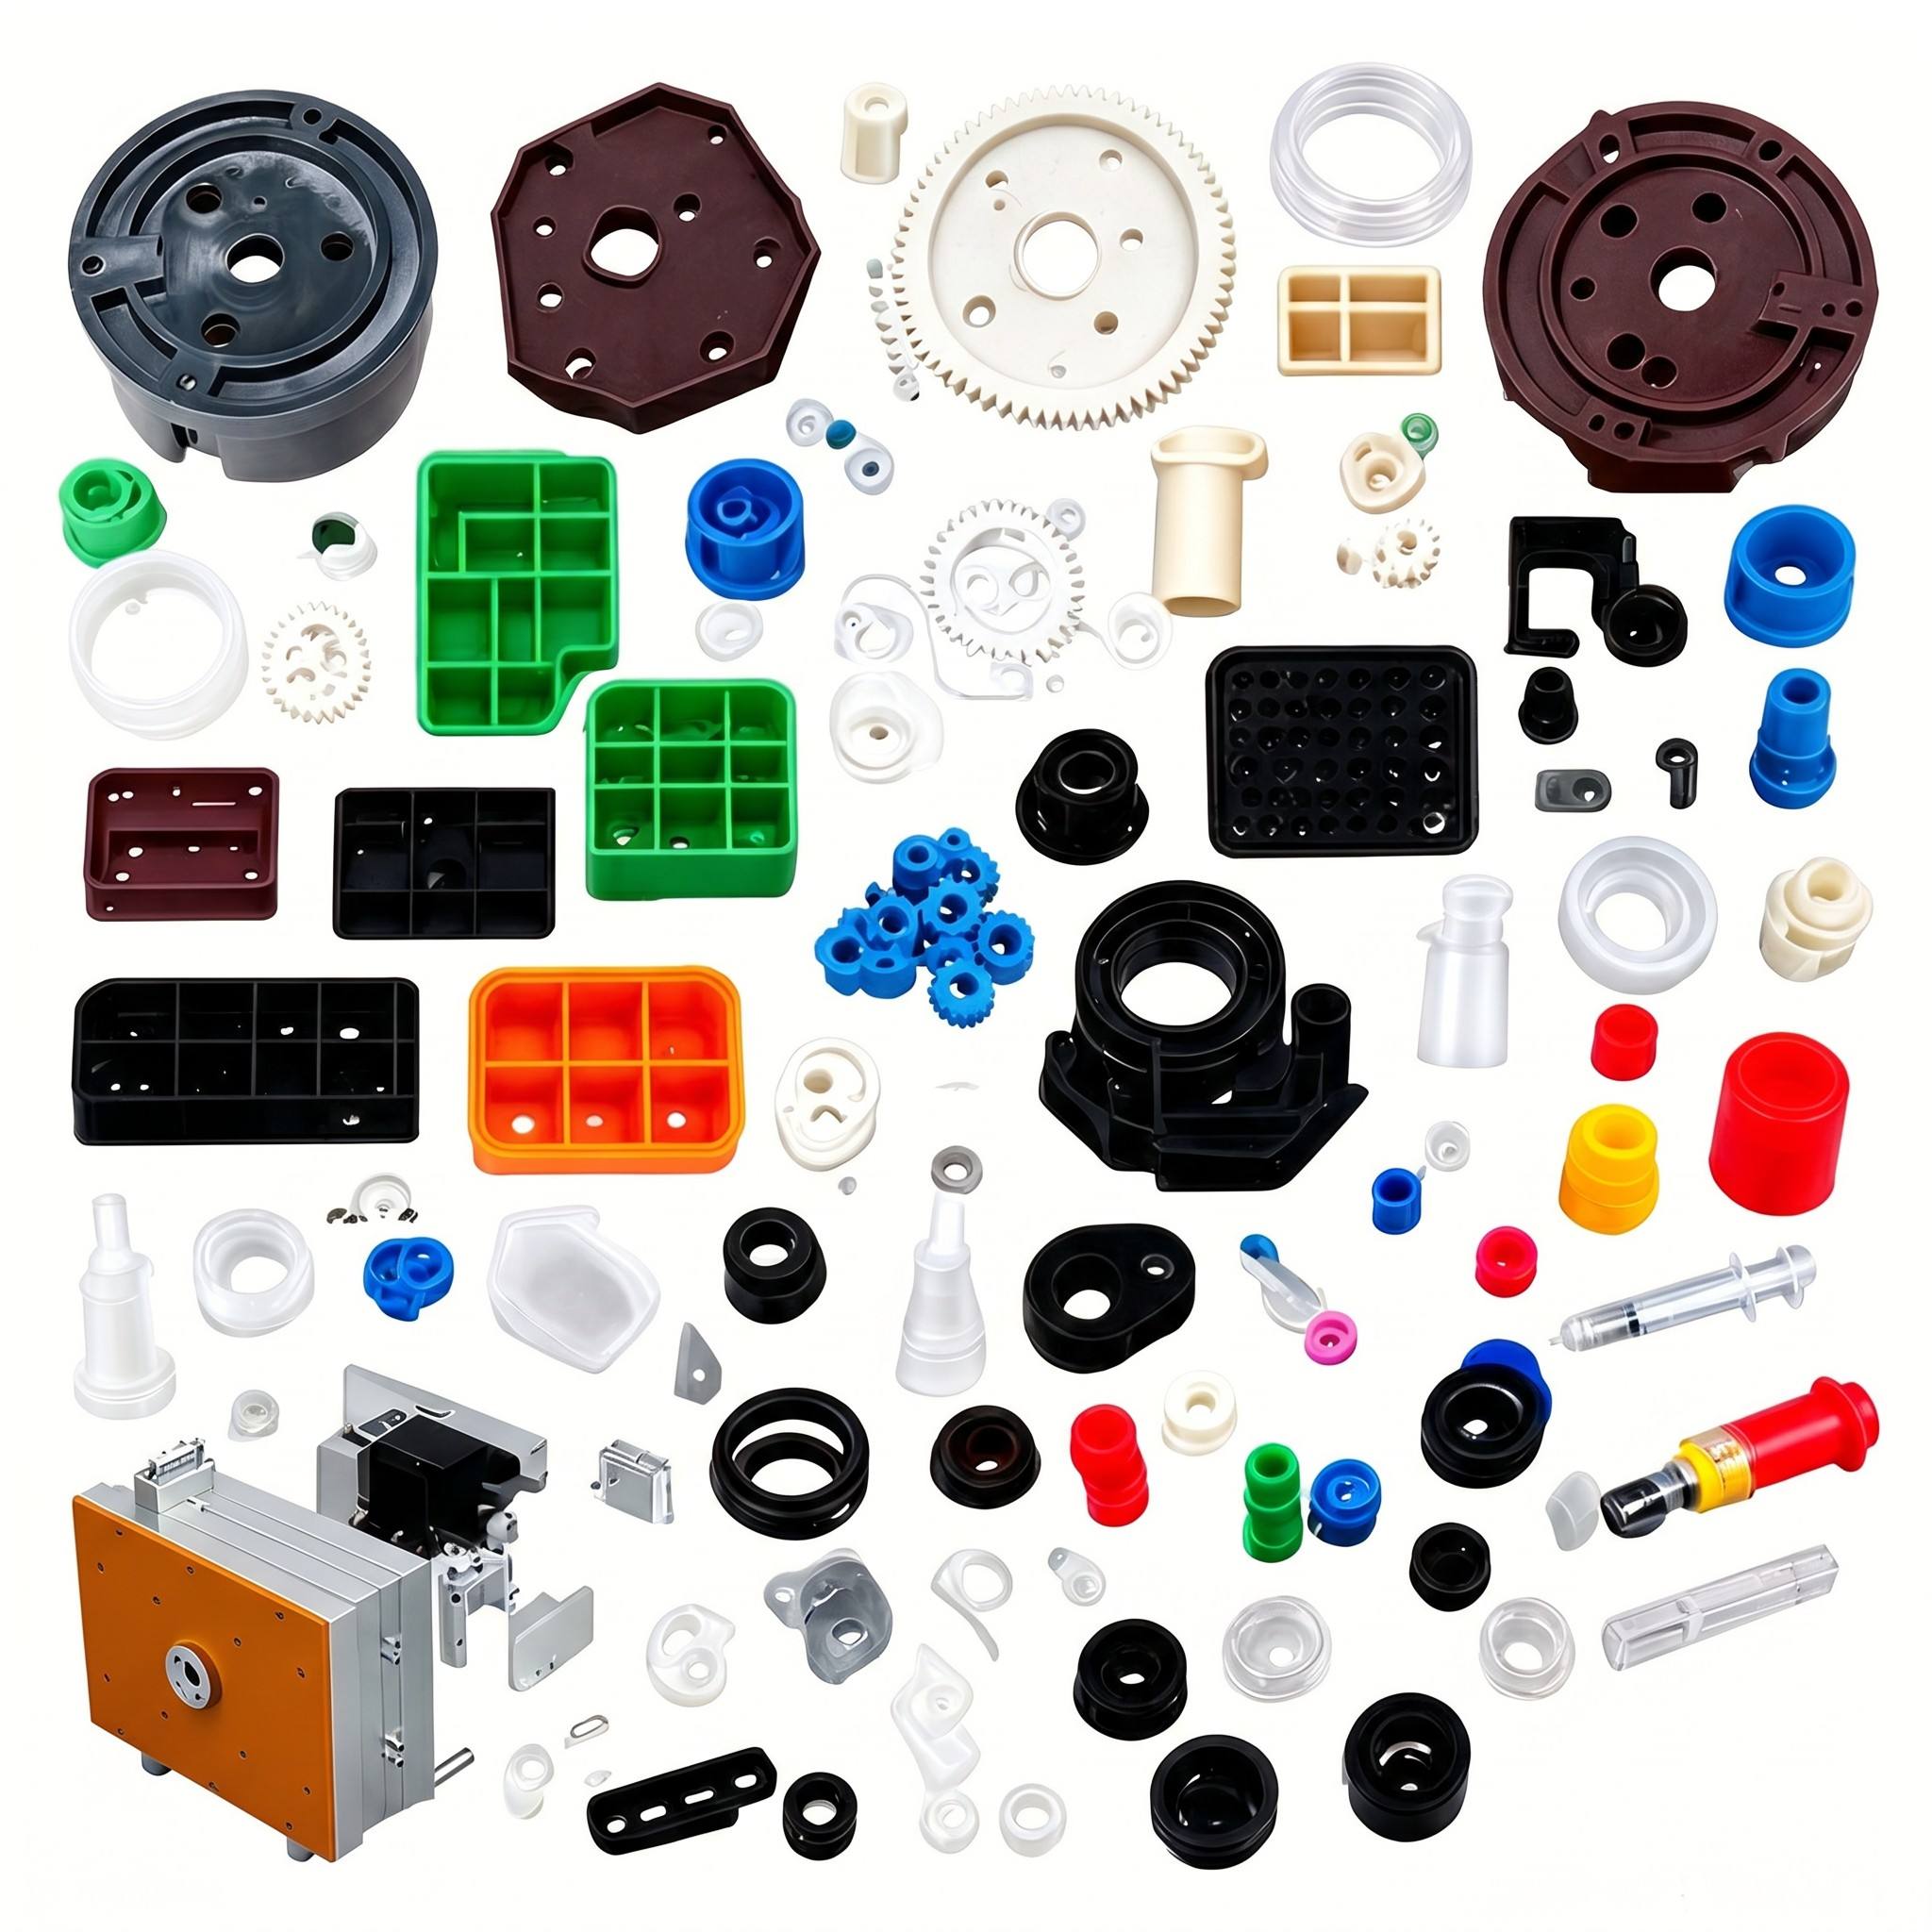
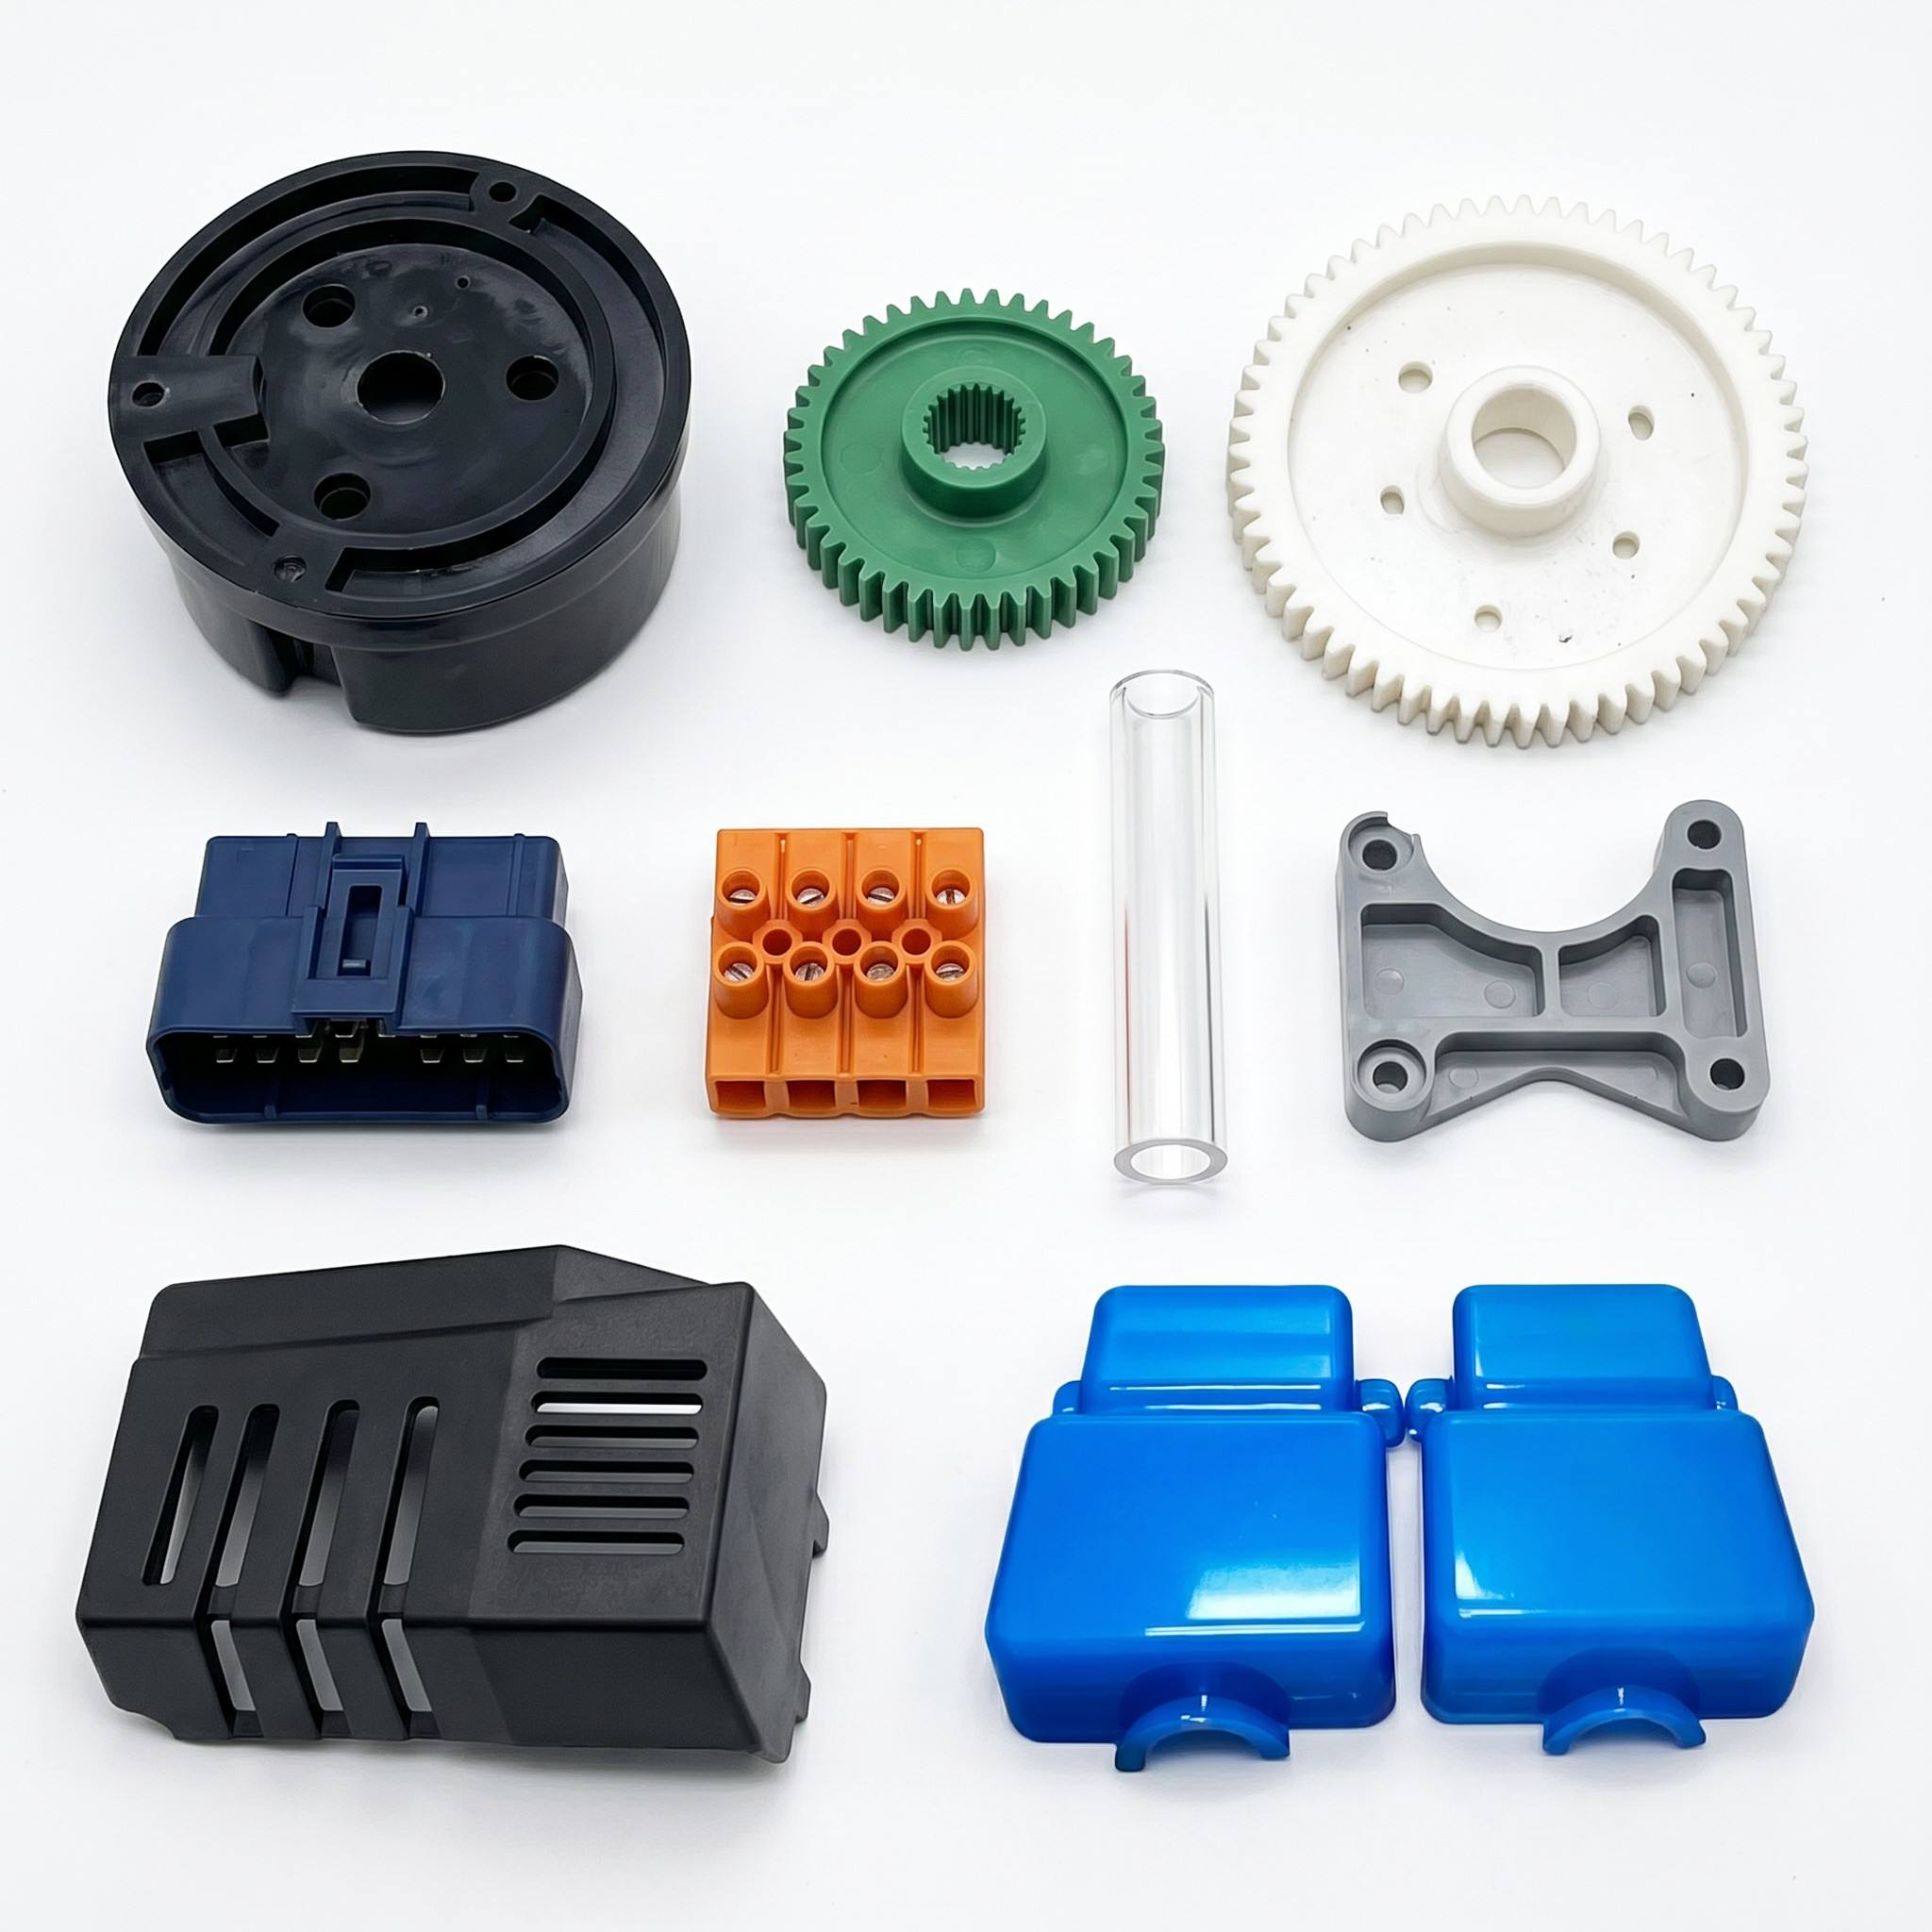
मोटरसाइकिल के प्लास्टिक घटक - जिनमें बॉडी शेल, फ्रंट फेयरिंग, साइड पैनल, टेल काउल, फेंडर, इंस्ट्रूमेंट हाउसिंग, फुटवेल गार्ड, बैटरी बॉक्स, हेलमेट लाइनर ब्रैकेट और हैंडलबार कवर शामिल हैं - दो मुख्य श्रेणियों में आते हैं: सौंदर्यपूर्ण बॉडीवर्क और लोड-असर संरचनात्मक भाग। इन घटकों को लंबे समय तक उच्च गति वाली हवा प्रतिरोध, बाहरी जोखिम (धूप और बारिश), वाहन कंपन, पत्थर के प्रभाव और अत्यधिक तापमान में उतार-चढ़ाव का सामना करना होगा। कुछ भार वहन करने वाले भागों को प्रभाव प्रतिरोध, तेल संक्षारण प्रतिरोध और यूवी उम्र बढ़ने के प्रतिरोध के लिए विशिष्ट आवश्यकताओं को भी पूरा करना होगा; परिणामस्वरूप, समग्र इंजेक्शन मोल्डिंग नियंत्रण मानक इलेक्ट्रिक स्कूटर प्लास्टिक की तुलना में काफी अधिक हैं। संपूर्ण मोल्डिंग प्रक्रिया में पांच प्रमुख चरण शामिल हैं: कच्चा माल पूर्व-उपचार, मोल्ड असेंबली और डिबगिंग, इंजेक्शन मोल्डिंग चक्र, पोस्ट-प्रोसेसिंग/आकार देना, और बहु-चरण विश्वसनीयता निरीक्षण।
I. कच्चे माल का भंडारण और पूर्व उपचार
उजागर मोटरसाइकिल बॉडीवर्क के लिए मुख्यधारा की सामग्रियों में एएसए और मौसम प्रतिरोधी एबीएस + पीसी मिश्र धातु शामिल हैं; बैटरी बॉक्स और लोड-बेयरिंग फ़ुटवेल संरचनाएं 30% ग्लास फाइबर के साथ प्रबलित संशोधित पीपी या पीए 6 का उपयोग करती हैं; और पारदर्शी उपकरण कवर उच्च प्रभाव वाले पीसी का उपयोग करते हैं। आने वाले सभी कच्चे माल के साथ RoHS अनुपालन, मौसम प्रतिरोध और रासायनिक संक्षारण प्रतिरोध की पुष्टि करने वाली परीक्षण रिपोर्ट होनी चाहिए। सौंदर्य संबंधी हिस्से विशेष रूप से वर्जिन रेज़िन से निर्मित होते हैं, जिसमें अधिकतम रिग्राइंड (स्प्रू/रनर) सामग्री 10% होती है; प्रभाव शक्ति में किसी भी कमी को रोकने के लिए लोड-असर घटकों - जैसे फ्रेम कनेक्टर और संरचनात्मक ब्रैकेट - के लिए रीग्राउंड सामग्री का उपयोग सख्ती से प्रतिबंधित है।
रंग भरने के लिए, मौसम-प्रतिरोधी मास्टरबैच का उपयोग यूवी-प्रतिरोधी एडिटिव्स और कम-माइग्रेशन, तेल-प्रतिरोधी मोल्ड रिलीज एजेंटों के संयोजन में किया जाता है। मिश्रण को ऊर्ध्वाधर मिक्सर में 8-12 मिनट के लिए कम गति पर मिश्रित किया जाता है, जिसमें घर्षण गर्मी को वर्णक संचय या बहुलक क्षरण से रोकने के लिए घूर्णन गति को सावधानीपूर्वक नियंत्रित किया जाता है। फाइबर के टूटने को कम करने के लिए ग्लास-फाइबर-प्रबलित नायलॉन को अलग से मिलाया जाता है, जो अन्यथा उत्पाद की कठोरता से समझौता करेगा।
सतह दोषों को नियंत्रित करने के लिए सुखाने और निरार्द्रीकरण महत्वपूर्ण प्रक्रियाएं हैं: एएसए और एबीएस + पीसी बॉडीवर्क घटकों को 4 घंटे के लिए 85 डिग्री सेल्सियस पर गर्म हवा में सुखाया जाता है, जबकि पारदर्शी पीसी भागों को डीह्यूमिडिफाइंग ड्रायर का उपयोग करके 6 घंटे के लिए 110 डिग्री सेल्सियस पर सुखाया जाता है, जिससे यह सुनिश्चित होता है कि नमी की मात्रा 0.02% से कम रहे। अपर्याप्त सुखाने से चांदी की धारियाँ और हवा के बुलबुले जैसे दोष हो सकते हैं, साथ ही पेंटिंग प्रक्रिया के बाद बड़े पैमाने पर पेंट का प्रदूषण (पॉपिंग) हो सकता है। PA6+GF30 नायलॉन अत्यधिक हीड्रोस्कोपिक है और इसे 4-5 घंटों के लिए 110°C पर सुखाने की आवश्यकता होती है; सूखने के बाद, नमी के पुनः अवशोषण को रोकने के लिए कच्चे माल को एक सीलबंद प्रणाली में ले जाना चाहिए। संशोधित पीपी में जल अवशोषण बेहद कम है; सतह की नमी को हटाने के लिए आर्द्र वातावरण में एक घंटे के लिए 60°C पर सुखाना पर्याप्त है। बड़े पैमाने पर कारखाने कच्चे माल को धूल और तेल संदूषण से पूरी तरह से अलग करने के लिए केंद्रीय सामग्री फीडिंग सिस्टम का उपयोग करते हैं।
द्वितीय. बड़े बॉडी पैनल मोल्ड्स की माउंटिंग और प्रीहीटिंग/कमीशनिंग
मोटरसाइकिल फ़ेयरिंग और टेल काउल बड़े क्षेत्र, पतली दीवार वाले प्लास्टिक के हिस्से हैं जो आमतौर पर बड़े सिंगल-कैविटी मोल्ड का उपयोग करके निर्मित होते हैं, जिसमें मोल्ड स्टील, कूलिंग, वेंटिंग और इजेक्शन सिस्टम के लक्षित सुदृढीकरण होते हैं। दृश्यमान सतहों के लिए कैविटीज़ में S136 मिरर-फ़िनिश स्टेनलेस स्टील का उपयोग किया जाता है, जिसे पेंटिंग और कोटिंग आवश्यकताओं को पूरा करने के लिए गड्ढों या खरोंचों से मुक्त करने के लिए पॉलिश किया जाता है; ग्लास-फाइबर प्रबलित नायलॉन के लिए संरचनात्मक सांचों में नाइट्राइडयुक्त गुहाएं होती हैं जो कठोर ग्लास फाइबर से लंबे समय तक क्षरण और घिसाव का सामना करती हैं, जिससे मोल्ड सेवा जीवन का विस्तार होता है।
असमान दीवार मोटाई वितरण को संबोधित करने के लिए, सर्पिल कूलिंग कोर को मोटी दीवार वाली पसलियों और माउंटिंग बॉस के भीतर स्थापित किया जाता है, जबकि मुख्य शेल बॉडी शीतलन दरों को संतुलित करने और बड़े क्षेत्र के आवासों में संकोचन और वारपेज को कम करने के लिए अनुरूप शीतलन चैनलों को नियोजित करती है। उच्च गति भरने के दौरान फंसी हवा को तेजी से निकालने के लिए, किनारों पर झुलसने या काला पड़ने से रोकने के लिए, निरंतर, बारीक वेंटिंग स्लॉट (0.015 मिमी गहरे) को पार्टिंग लाइनों, कोनों और वेल्ड लाइन स्थानों पर मशीनीकृत किया जाता है। फेंडर और साइड पैनल जैसे लंबे, पतले घटक असमान इजेक्शन बलों के कारण झुकने, तनाव सफेद होने या टूटने से बचाने के लिए संतुलित इजेक्टर पिन और ब्लॉक के कई सेटों से लैस हैं।
ओवरहेड क्रेन का उपयोग करके मोल्ड को एक बड़े-टन भार (650T-1200T) इंजेक्शन मोल्डिंग मशीन पर फहराया जाता है, और उच्च दबाव इंजेक्शन के दौरान प्लैटन विरूपण और फ्लैश को रोकने के लिए क्लैंपिंग प्लेटों को समान रूप से कड़ा कर दिया जाता है। ठंडा पानी और मोल्ड तापमान नियंत्रण लाइनें जुड़ी हुई हैं, इसके बाद लीक की जांच करने के लिए दबाव परीक्षण और 30 मिनट का मोल्ड प्रीहीटिंग चरण होता है। एएसए कॉस्मेटिक भागों के लिए मोल्ड तापमान 55-65 डिग्री सेल्सियस, पीसी भागों के लिए 80-90 डिग्री सेल्सियस और ग्लास-फाइबर प्रबलित नायलॉन भागों के लिए 80 डिग्री सेल्सियस से ऊपर बनाए रखा जाता है। कम दबाव वाली मोल्ड सुरक्षा पूर्व निर्धारित है; यदि भाग की सतह पर अवशिष्ट धावकों या विदेशी वस्तुओं का पता लगाया जाता है, तो मोल्ड स्वचालित रूप से खुल जाता है, जिससे बड़े सांचों के क्लैंपिंग बल के कारण होने वाली गुहा की क्षति को रोका जा सकता है।
तृतीय. मानक इंजेक्शन मोल्डिंग चक्र प्रक्रिया
संपूर्ण मोल्डिंग चक्र में छह चरण शामिल हैं: मोल्ड क्लैम्पिंग, चरणबद्ध इंजेक्शन, दो-चरण होल्डिंग दबाव, निरंतर तापमान ठंडा करना, मोल्ड खोलना और बाहर निकालना, और रोबोटिक बांह द्वारा स्वचालित भाग हटाना। प्रक्रिया का मूल आंतरिक तनाव को कम करने और बाहरी दरार प्रतिरोध को बढ़ाने के लिए कम-कतरनी भरने पर केंद्रित है।
मोल्ड क्लैम्पिंग में चार-चरण गति नियंत्रण शामिल है: धीमी गति से समापन, तेजी से आगे बढ़ना, कम दबाव से सुरक्षा और उच्च दबाव लॉकिंग। बड़े क्षेत्र वाले बॉडी पैनल इंजेक्शन के दौरान महत्वपूर्ण मोल्ड-खोलने वाले बल उत्पन्न करते हैं; उच्च दबाव वाली क्लैम्पिंग अलग होने वाली सतह पर एक चुस्त फिट सुनिश्चित करती है, जिससे निरंतर फ्लैश को रोका जा सकता है।
बैरल पर सटीक ज़ोन तापमान नियंत्रण लागू किया जाता है: एएसए हाउसिंग के लिए 170-200 डिग्री सेल्सियस, एबीएस+पीसी के लिए 190-260 डिग्री सेल्सियस, और पीए6+जीएफ30 नायलॉन के लिए 230-260 डिग्री सेल्सियस। तापमान सीमाओं का कड़ाई से पालन आवश्यक है; अत्यधिक गर्मी के कारण सामग्री सड़ जाती है (पीली हो जाती है), कठोरता कम हो जाती है और तेल प्रतिरोध में कमी आ जाती है। इंजेक्शन मल्टी-स्टेज वैरिएबल-स्पीड फिलिंग का उपयोग करता है: समय से पहले पिघलने को रोकने के लिए पतली दीवार वाले आवास क्षेत्रों के लिए मध्यम से उच्च गति का उपयोग किया जाता है, जिससे सामग्री की कमी या शॉर्ट शॉट्स हो सकते हैं; आणविक कतरनी तनाव को कम करने के लिए बढ़ते पदों और मोटी दीवारों वाले आधारों के लिए कम गति वाले इंजेक्शन का उपयोग किया जाता है, जिससे बाद की पेंटिंग या थर्मल साइक्लिंग के दौरान दरार की समस्या कम हो जाती है। इंजेक्शन का दबाव 90 से 130 बार तक होता है; अत्यधिक दबाव गंभीर फ्लैश और आंतरिक तनाव में वृद्धि का कारण बनता है, जबकि अपर्याप्त दबाव के परिणामस्वरूप प्रमुख वेल्ड लाइनें होती हैं और प्रभाव प्रतिरोध में काफी कमी आती है।
एक बार गुहा भर जाने के बाद, शीतलन के दौरान प्लास्टिक के सिकुड़न की भरपाई के लिए प्रक्रिया दो-चरण वाले होल्डिंग दबाव पर स्विच हो जाती है। मोटी दीवार वाले बैटरी केस के लिए होल्डिंग समय 15-22 सेकंड और पतली दीवार वाले पैनल के लिए 6-10 सेकंड है, जिससे सतह पर सिंक के निशान खत्म हो जाते हैं। होल्डिंग चरण के दौरान, स्क्रू एक साथ अगले चक्र के लिए सामग्री तैयार करता है, जिससे समग्र मोल्डिंग समय कम हो जाता है।
शीतलन समय प्रति 1 मिमी दीवार मोटाई के 3-5 सेकंड के दिशानिर्देश का पालन करता है; मानक 2 मिमी पैनलों को लगभग 10 सेकंड शीतलन की आवश्यकता होती है। ठंडे पानी के निरंतर संचलन से गर्मी दूर हो जाती है और मोल्ड तापमान स्थिर हो जाता है, जिससे आवास के एक तरफ असमान शीतलन के कारण होने वाली विकृति या असेंबली मिसलिग्न्मेंट को रोका जा सकता है। ठंडा होने के बाद, मोल्ड तीन-चरणीय मंदी प्रक्रिया का उपयोग करके खुलता है, और इजेक्शन तंत्र धीरे से प्लास्टिक के हिस्से को छोड़ देता है। एक सर्वो-चालित रोबोटिक भुजा गेट के कचरे को स्वचालित रूप से ट्रिम करने के लिए आवास को पकड़ती है, और तैयार उत्पाद को असेंबली लाइन में स्थानांतरित कर दिया जाता है; पेंट के आसंजन से समझौता करने से उंगलियों के निशान या तेल को रोकने के लिए पूरी प्रक्रिया में दृश्य सतहों के साथ मैन्युअल संपर्क सख्ती से प्रतिबंधित है।
चतुर्थ. पोस्ट-मोल्डिंग प्रोसेसिंग, एनीलिंग और सतह फिनिशिंग
ताजा ध्वस्त किए गए हिस्सों में अक्सर गेट के निशान और पार्टिंग लाइन की गड़गड़ाहट दिखाई देती है, जबकि पतले फेंडर में मामूली विकृति होने का खतरा होता है, जिससे मानकीकृत पोस्ट-प्रोसेसिंग प्रक्रियाओं की आवश्यकता होती है।
गेट और बर्र ट्रिमिंग: हाइड्रोलिक कैंची का उपयोग बड़े कोल्ड-रनर गेटों को आसानी से हटाने के लिए किया जाता है, जबकि हॉट-रनर गेट्स से छोटे उभारों को हाथ से सटीक रूप से ग्राउंड किया जाता है। माइक्रो-फ्लैश को हटाने के लिए विभाजन रेखाओं और कोनों को हल्के ढंग से पॉलिश करने के लिए वायवीय बारीक पीसने वाले सिर और बारीक सैंडपेपर का उपयोग किया जाता है; धूल उड़ने के बाद, आवास की सतह चिकनी और तेज किनारों से मुक्त होती है। उच्च कठोरता वाले ग्लास-फाइबर प्रबलित नायलॉन ब्रैकेट से गड़गड़ाहट को हटाने के लिए डायमंड ग्राइंडिंग हेड का उपयोग किया जाता है।
तनाव से राहत के लिए एनीलिंग: पेंटिंग या कोटिंग की आवश्यकता वाले सभी हिस्सों को एनीलिंग से गुजरना होगा। एएसए और एबीएस हाउसिंग को 2 घंटे के लिए लगातार 60°C पर बेक किया जाता है, जबकि ABS+PC मिश्र धातु भागों को 3 घंटे के लिए 70°C पर बेक किया जाता है। धीमी, प्राकृतिक शीतलन आंतरिक मोल्डिंग तनाव के पूर्ण उन्मूलन को सुनिश्चित करती है, उच्च तापमान बेकिंग या बाहरी तापमान में उतार-चढ़ाव के कारण होने वाली दरारों को रोकती है।
थर्मल आकार सुधार: कम तापमान को आकार देने के लिए विकृत फेंडर और साइड गार्ड को धातु फिक्स्चर में सुरक्षित किया जाता है; वॉरपिंग को ठीक करने और पूरे वाहन में एक समान असेंबली गैप सुनिश्चित करने के लिए उन्हें ठंडा करने के बाद छोड़ दिया जाता है।
सतह का पूर्व उपचार: पेंटिंग के लिए नियत भागों में मोल्ड रिलीज एजेंटों और सतह की धूल को खत्म करने के लिए इलेक्ट्रोस्टैटिक धूल को हटाने और डीग्रीजिंग से गुजरना पड़ता है, जिससे पेंट के आसंजन में वृद्धि होती है। पारदर्शी पीसी उपकरण कवर को पहनने के प्रतिरोध में सुधार और पत्थर के चिप्स से बचाने के लिए यूवी-क्योरिंग उपचार प्राप्त होता है। गुणवत्ता निरीक्षण के लिए आगे बढ़ने से पहले छोटे कार्यात्मक भागों को केवल गड़गड़ाहट हटाने की आवश्यकता होती है।
V. मल्टी-स्टेज गुणवत्ता निरीक्षण और तैयार उत्पाद भंडारण
चूंकि मोटरसाइकिल के प्लास्टिक हिस्से सौंदर्यशास्त्र और सुरक्षा दोनों के लिए महत्वपूर्ण हैं, इसलिए एक त्रि-स्तरीय निरीक्षण प्रणाली लागू की गई है: प्रथम-लेख सत्यापन, हर 30 मिनट में गश्ती निरीक्षण और तैयार उत्पादों का व्यापक निरीक्षण। मोल्ड परिवर्तन, सामग्री स्वैप, या प्रक्रिया समायोजन के बाद, पहले दस ढाले भागों को "प्रथम-लेख" नमूने के रूप में नामित किया गया है; गुणवत्ता निरीक्षक बढ़ते छेद और स्नैप-फिट आयामों को मापने के लिए कैलीपर्स का उपयोग करते हैं और चांदी की धारियाँ, हवा के बुलबुले, जलने के निशान, सिंक के निशान और वेल्ड लाइनों जैसे दोषों के लिए दृश्य निरीक्षण करते हैं। नमूना भागों को 1.8-मीटर ड्रॉप प्रभाव परीक्षण से गुजरना पड़ता है, और बड़े पैमाने पर उत्पादन तभी आगे बढ़ता है जब आवास में कोई दरार या बिखराव नहीं दिखता है।
बड़े पैमाने पर उत्पादन के दौरान, इन-प्रोसेस निरीक्षण हाउसिंग वॉरपेज, फ्लैश और रंग विचलन की निगरानी पर ध्यान केंद्रित करते हैं; प्रक्रिया स्थिरता को ट्रैक करने के लिए हर दो घंटे में महत्वपूर्ण असेंबली आयामों को फिर से मापा जाता है। ग्लास-फाइबर प्रबलित संरचनात्मक घटकों के लिए, निरीक्षण विशेष रूप से उजागर फाइबर और आंतरिक दरारें जैसे दोषों को लक्षित करते हैं। तैयार उत्पादों को तेज गड़गड़ाहट की अनुपस्थिति सुनिश्चित करने के लिए सभी किनारों और कोनों का स्पर्श निरीक्षण से गुजरना पड़ता है; बाहरी सवारी स्थितियों की मांग का अनुकरण करने के लिए नमूनों को यूवी अपक्षय, तेल विसर्जन और उच्च/निम्न-तापमान साइकिलिंग परीक्षणों के अधीन किया जाता है। दोषपूर्ण प्लास्टिक भागों को अलग कर दिया जाता है और अलग से पीस दिया जाता है; उन्हें दोबारा काम में लाना या अनुरूप उत्पादों के साथ मिलाना सख्त वर्जित है।
अनुरूप बॉडी पैनलों को व्यक्तिगत रूप से ईपीई फोम में लपेटा जाता है और लंबे समय तक प्रकाश के संपर्क में रहने के कारण एएसए और एबीएस सामग्रियों के समय से पहले पीलेपन या गिरावट को रोकने के लिए सीलबंद, लाइट-प्रूफ डिब्बों में संग्रहीत किया जाता है। इसके साथ ही, एक व्यापक उत्पादन ट्रैसेबिलिटी लॉग स्थापित करने के लिए कच्चे माल के बैचों, मोल्डिंग मशीनों और प्रक्रिया मापदंडों के रिकॉर्ड बनाए रखे जाते हैं।
हम एक एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग निर्माता हैं, जो उच्च गुणवत्ता वाले एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग विनिर्माण प्रदान करते हैं। जब तक आप एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग उत्पादों को अनुकूलित/विकसित करना चाहते हैं, आप हमें पा सकते हैं। हमारे पास पेशेवर इंजेक्शन मोल्ड डिजाइन और परिपक्व विनिर्माण तकनीक है, जो आपको उत्पाद डिजाइन-मोल्ड बनाने-उत्पाद उत्पादन-उत्पाद पैकेजिंग-उत्पाद परिवहन से लेकर वन-स्टॉप सेवा प्रदान करती है, हम हर लिंक में आपकी मदद कर सकते हैं। जब तक आप हमारे पास आएंगे, हम आपको सर्वोत्तम सेवा प्रदान करेंगे और उत्पाद की गुणवत्ता, उत्पादन समय, सूचना संवाद आदि के मामले में आपको संतुष्ट करेंगे।
|
प्रोडक्ट का नाम |
ट्रेडमिल मोल्डिंग |
|
कृपया प्रदान करें |
2डी, 3डी, नमूने, या का आकार बहुकोणीय चित्र |
|
ढालना समय |
20-35 दिन |
|
उत्पाद समय |
7-15 दिन |
|
मोल्ड परिशुद्धता |
+/-0.01मिमी |
|
जीवन को ढालें |
50-100 मिलियन शॉट्स |
|
उत्पादन प्रक्रिया |
ऑडिट चित्र - मोल्ड प्रवाह विश्लेषण - डिज़ाइन सत्यापन - कस्टम सामग्री - मोल्ड प्रोसेसिंग - कोर प्रोसेसिंग - इलेक्ट्रोड मशीनिंग - धावक प्रणाली प्रसंस्करण - भागों का प्रसंस्करण और खरीद - मशीनिंग स्वीकृति - गुहा सतह उपचार प्रक्रिया - जटिल मोड डाई - संपूर्ण मोल्ड सतह कोटिंग - माउंटिंग प्लेट - मोल्ड नमूना - नमूना परीक्षण - भेजना नमूने |
|
साँचे में ढालना गुहा |
एक गुहा, बहु-गुहा या एक ही विभिन्न उत्पाद एक साथ बनाए जाएं |
|
ढालना सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
धावक प्रणाली |
गर्म धावक और ठंडा धावक |
|
मूलभूत सामग्री |
पी20,2738,2344,718,एस136,8407,एनएके80,एसकेडी61,एच13 |
|
खत्म करना |
शब्द को पिटना, दर्पण खत्म करना, मैट सतह, धारी |
|
मानक |
HASCO, DME या पर निर्भर |
|
मुख्य प्रौद्योगिकी |
मिलिंग, ग्राइंडिंग, सीएनसी, ईडीएम, तार काटना, नक्काशी, ईडीएम, खराद, सतह फिनिश, आदि। |
|
सॉफ़्टवेयर |
सीएडी, प्रो-ई, यूजी डिजाइन समय: 1-3 दिन (सामान्य परिस्थितियाँ) |
|
उत्पाद सामग्री |
एबीएस, पीपी, पीसी, पीए 6, पीए 66, टीपीयू, पीओएम, पीबीटी, पीवीसी, एचआईपीएस, पीएमएमए, टीपीई, पीसी/एबीएस, टीपीवी, टीपीओ, टीपीआर, ईवीए, एचडीपीई, एलडीपीई, सीपीवीसी, पीवीडीएफ, पीपीएसयू.पीपीएस। |
|
गुणवत्ता प्रणाली |
ISO9001:2008 |
|
समय स्थापित करें |
20 दिन |
|
उपकरण |
सीएनसी, ईडीएम, कटिंग ऑफ मशीन, प्लास्टिक मशीनरी, आदि प्लास्टिक सूटकेस मोल्ड झे जियांग |


प्लास्टिक इंजेक्शन मोल्ड बनाना

प्लास्टिक मोल्डिंग विशिष्टताएँ

मोल्ड डिजाइन:




लेन-देन प्रक्रिया:

मोल्ड परीक्षण:


उत्पाद पैकेजिंग

कारखाना
हम कस्टम प्लास्टिक मोल्ड फैक्ट्री हैं। हमारा कारखाना प्लास्टिक इंजेक्शन मोल्ड निर्माता है। हमारे पास पेशेवर कस्टम प्लास्टिक मोल्ड में 17 साल का अनुभव और 10 साल का विदेशी व्यापार अनुभव है। हम कस्टम प्लास्टिक मोल्ड आपूर्तिकर्ता हैं। हम कस्टम प्लास्टिक मोल्ड सेवा प्रदान कर सकते हैं। हमारा कारखाना इंजेक्शन मोल्डेड प्लास्टिक पार्ट्स बना सकता है, और उत्पादों की गुणवत्ता आपको संतुष्ट करेगी।
हमारे पास 50 से अधिक उच्च-स्तरीय मशीनें और सैकड़ों इंजीनियर और डिजाइनर हैं। हम उत्पाद डिजाइन - मोल्ड बनाने - उत्पाद उत्पादन - उत्पाद पैकेजिंग - परिवहन तक वन-स्टॉप सेवा प्रदान कर सकते हैं। हमारे पास पूरी उत्पादन श्रृंखला है. हम आपकी सभी आवश्यकताएं पूरी कर सकते हैं.
सेवाएँ हम प्रदान करते हैं:
पेशेवर कस्टम मोल्ड सेवा, प्लास्टिक मोल्ड डिजाइन और विनिर्माण। प्लास्टिक उत्पाद उत्पादन, उत्पाद डिजाइन, मोल्ड डिजाइन, ब्लो मोल्ड अनुकूलन, घूर्णी मोल्ड अनुकूलन, डाई-कास्टिंग मोल्ड अनुकूलन। 3डी प्रिंटिंग सेवाएं, सीएनसी विनिर्माण सेवाएं, उत्पाद पैकेजिंग, अनुकूलित पैकेजिंग, शिपिंग सेवाएं।










हम हमेशा गुणवत्ता पहले और समय पहले के सिद्धांतों का पालन करते हैं। ग्राहकों को उच्चतम गुणवत्ता वाले उत्पाद उपलब्ध कराते समय, उत्पादन क्षमता को अधिकतम करने और उत्पादन समय को कम करने का प्रयास करें। हमें प्रत्येक ग्राहक को यह बताते हुए गर्व हो रहा है कि हमारी कंपनी ने अपनी स्थापना के बाद से किसी भी ग्राहक को नहीं खोया है। यदि उत्पाद में कोई समस्या है, तो हम सक्रिय रूप से समाधान तलाशेंगे और अंत तक जिम्मेदारी लेंगे।

अक्सर पूछे जाने वाले प्रश्न
Q1: क्या आप ट्रेडिंग कंपनी या निर्माता हैं?
उत्तर: हम निर्माता हैं।
Q2. मुझे कोटेशन कब मिल सकता है?
उत्तर: हम आम तौर पर आपकी पूछताछ मिलने के 2 दिनों के भीतर उद्धरण देते हैं।
यदि आप बहुत जरूरी हैं, तो कृपया हमें कॉल करें या हमें अपने ईमेल में बताएं ताकि हम पहले आपके लिए बोली लगा सकें।
Q3. मोल्ड के लिए लीड-टाइम कितना समय है?
उत्तर: यह सब उत्पादों के आकार और जटिलता पर निर्भर करता है। आम तौर पर, लीड टाइम 25 दिन है।
Q4. मेरे पास कोई 3डी ड्राइंग नहीं है, मुझे नया प्रोजेक्ट कैसे शुरू करना चाहिए?
उत्तर: आप हमें एक मोल्डिंग नमूना प्रदान कर सकते हैं, हम आपको 3डी ड्राइंग डिज़ाइन पूरा करने में मदद करेंगे।
Q5. शिपमेंट से पहले, उत्पादों की गुणवत्ता कैसे सुनिश्चित करें?
उत्तर: यदि आप हमारे कारखाने में नहीं आते हैं और निरीक्षण के लिए आपके पास तीसरा पक्ष भी नहीं है, तो हम आपके निरीक्षण कर्मचारी के रूप में काम करेंगे।
हम आपको उत्पादन प्रक्रिया विवरण के लिए एक वीडियो प्रदान करेंगे जिसमें प्रक्रिया रिपोर्ट, उत्पाद आकार संरचना और सतह विवरण, पैकिंग विवरण इत्यादि शामिल होंगे।
Q6. आपके भुगतान की शर्तें क्या हैं?
ए: मोल्ड भुगतान: अग्रिम में टी/टी द्वारा 40% जमा, पहले परीक्षण नमूने भेजने से पहले 30% दूसरा मोल्ड भुगतान, अंतिम नमूने पर सहमत होने के बाद 30% मोल्ड शेष।
बी: उत्पादन भुगतान: 50% अग्रिम जमा, 50% अंतिम माल भेजने से पहले।
Q7: आप हमारे व्यवसाय को दीर्घकालिक और अच्छे संबंध कैसे बनाते हैं?
ए:1. हम यह सुनिश्चित करने के लिए अच्छी गुणवत्ता और प्रतिस्पर्धी मूल्य रखते हैं कि हमारे ग्राहकों को सर्वोत्तम गुणवत्ता वाले उत्पादों का लाभ मिले।
2. हम प्रत्येक ग्राहक का अपने मित्र के रूप में सम्मान करते हैं और हम ईमानदारी से व्यवसाय करते हैं और उनसे मित्रता करते हैं, चाहे वे कहीं से भी आए हों।
हॉट टैग: एयर कूलर प्लास्टिक बॉडी पार्ट्स मोल्डिंग, चीन, निर्माता, आपूर्तिकर्ता, फैक्टरी, अनुकूलित, थोक, खरीदें, गुणवत्ता, नवीनतम बिक्री, चीन में निर्मित
संबंधित श्रेणी
जांच भेजें
कृपया नीचे दिए गए फॉर्म में अपनी पूछताछ देने के लिए स्वतंत्र महसूस करें। हम आपको 24 घंटों में जवाब देंगे।